 EN

Évaluation de la déshydratation thermique et de la dynamique de l’humidité
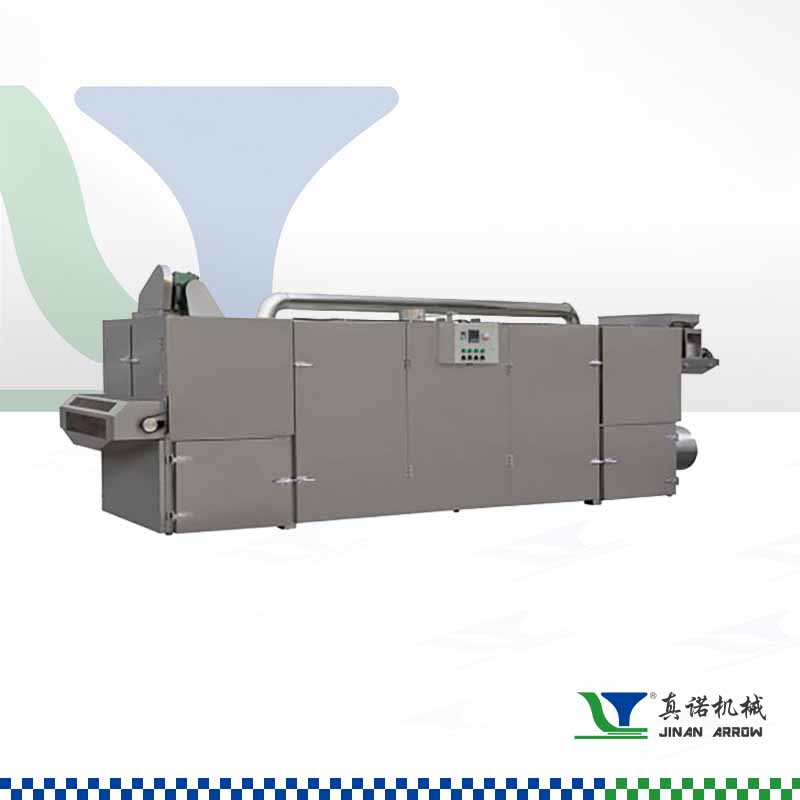
Entrer dans une installation moderne de transformation alimentaire met immédiatement en évidence le rôle essentiel que joue la gestion thermique dans la conversion des matières premières agricoles en collations stables sur les étagères. Atteindre le taux idéal d’élimination de l’humidité exige une compréhension approfondie de la façon dont les différents ingrédients réagissent à une application continue de chaleur. L’utilisation d’un séchoir alimentaire avancé crée un environnement thermique contrôlé qui extrait l’humidité interne de façon uniforme, sans brûler les surfaces extérieures. En s’appuyant sur l’expérience acquise lors du déploiement d’usines de déshydratation alimentaire, des opérateurs expérimentés d’installations et des scientifiques alimentaires soulignent que la régulation thermique précise préserve les arômes naturels tout en empêchant le durcissement superficiel (« case hardening »). En outre, cette approche stratégique garantit que chaque cycle de séchage installé s’aligne parfaitement sur les normes sanitaires industrielles modernes et sur les exigences commerciales en matière de conservation.
Analyse des spécificités des ingrédients et des seuils thermiques
Atteindre une préservation parfaite des produits, capable de satisfaire les réglementations strictes en matière de sécurité alimentaire, exige une ingénierie thermique avancée que les unités de chauffage basiques ne peuvent tout simplement pas égaler. Un séchoir alimentaire fabriqué professionnellement utilise des commandes de température multi-zones conçues pour traiter délicatement les fruits, les légumes et les collations protéinées denses à leurs niveaux thermiques optimaux spécifiques. Les responsables d’usine n’ont plus à craindre la dégradation des nutriments ni un séchage inégal, car des composants de chauffage certifiés précis maintiennent des références thermiques stables tout au long de cycles de production prolongés. Des experts du secteur issus d’associations de sciences alimentaires soulignent fréquemment que le maintien de plages de température spécifiques préserve les vitamines essentielles et les textures naturelles, sans compromettre la sécurité microbiologique. Chaque déploiement soigneusement optimisé d’un séchoir alimentaire garantit une qualité de déshydratation intransigeante, conforme aux attentes culinaires mondiales.
Optimisation de la répartition du flux d’air et de l’efficacité du transfert thermique
Les opérations modernes de transformation alimentaire ne se limitent pas à des simples postes de chauffage, mais constituent des écosystèmes à haut débit d’élimination de l’humidité, où la circulation uniforme de l’air et la répartition thermique définissent le succès. L’intégration stratégique d’une configuration polyvalente de séchoir alimentaire, dotée de vitesses réglables du ventilateur et d’une ventilation transversale équilibrée, constitue un avantage opérationnel essentiel qui élimine les microclimats stagnants à l’intérieur de la chambre de séchage. Les techniciens d’usine chargés de productions à haut volume obtiennent une clarté opérationnelle immédiate grâce à des capteurs d’humidité automatisés qui ajustent la puissance calorifique en temps réel. Chaque configuration polyvalente de séchoir alimentaire établit un cadre de flux de travail propre, empêchant la réabsorption de l’humidité, accélérant la vitesse de déshydratation et maximisant le rendement journalier pour les transformateurs du monde entier.
Garantir la durabilité structurelle et les normes d’hygiène
L’exploitation d’équipements industriels de séchage à haute fréquence sur des marchés mondiaux exigeants nécessite une sélection rigoureuse des matériaux, une isolation renforcée et des normes de fabrication méticuleuses afin de résister à une contrainte thermique continue. Les opérations de fabrication alimentaire lourdes exigent une construction robuste de la chambre en acier inoxydable et des finitions internes sanitaires qui résistent à la corrosion et simplifient les procédures quotidiennes de nettoyage. Malgré une exposition quotidienne rigoureuse à la chaleur, à la vapeur et aux jus de fruits acides, l’ingénierie de fabrication experte garantit une intégrité structurelle absolue et un temps d’arrêt minimal pour maintenance. Les opérateurs d’usine acquièrent une confiance considérable en sachant que leurs infrastructures de sécheuses alimentaires déployées restent entièrement fiables sur tous les cycles de production, éliminant ainsi tout risque de panne mécanique. En outre, chaque ensemble de séchage fiable est strictement conforme aux réglementations internationales en matière de sécurité alimentaire.
Optimiser la valeur de l’investissement et l’efficacité opérationnelle à long terme
Le choix d’un partenaire spécialisé dans le traitement thermique de niveau entreprise joue un rôle déterminant pour assurer, à long terme, la rentabilité économique et la compétitivité sur le marché de tout fabricant commercial d’aliments. L’intégration d’une stratégie moderne de séchage alimentaire dans les opérations quotidiennes transforme instantanément des matières premières périssables en produits haut de gamme, stables à température ambiante et dotés d’un fort attrait commercial. Bien que l’acquisition initiale des équipements de transformation exige une allocation rigoureuse des capitaux, la combinaison d’une consommation énergétique réduite, de taux de déchets plus faibles et d’un débit élevé génère, sur la durée, des retours économiques exceptionnels. Les décideurs d’entreprise reconnaissent que les consommateurs modernes exigent activement une qualité constante des produits, ce qui fait des machines de déshydratation avancées un investissement opérationnel essentiel. En choisissant un partenaire industriel reconnu, les exploitants s’assurent un modèle de fabrication allégé et performant. En définitive, chaque unité de transformation soigneusement sélectionnée optimise la valeur des actifs commerciaux des entreprises visionnaires.
Excellence en ingénierie et solutions industrielles chez CWPACKAGE
L’approvisionnement international d’équipements de transformation alimentaire exige un respect strict de la précision manufacturière certifiée et de la fiabilité logistique mondiale. CWPACKAGE s’est forgé une réputation internationale de confiance dans les secteurs des machines sur mesure et des séchoirs industriels pour aliments, en livrant partout dans le monde des systèmes de traitement thermique conçus avec une grande précision. Que l’usine de production ait besoin d’installations de séchage monostade flexibles, de lignes continues de déshydratation à plusieurs niveaux ou de solutions complètes « clés en main », collaborer avec un prestataire expérimenté garantit une livraison fiable à l’échelle mondiale, la durabilité certifiée des équipements et un soutien technique complet, assurant ainsi le succès à long terme des installations dans des marchés mondiaux variés, favorisant une croissance durable pour les investisseurs de marques et aidant les opérateurs internationaux à développer des capacités commerciales d’excellence qui se distinguent partout grâce à une ingénierie supérieure et à des services transparents de chaîne d’approvisionnement.
Table des matières
- Évaluation de la déshydratation thermique et de la dynamique de l’humidité
- Analyse des spécificités des ingrédients et des seuils thermiques
- Optimisation de la répartition du flux d’air et de l’efficacité du transfert thermique
- Garantir la durabilité structurelle et les normes d’hygiène
- Optimiser la valeur de l’investissement et l’efficacité opérationnelle à long terme
- Excellence en ingénierie et solutions industrielles chez CWPACKAGE