 EN

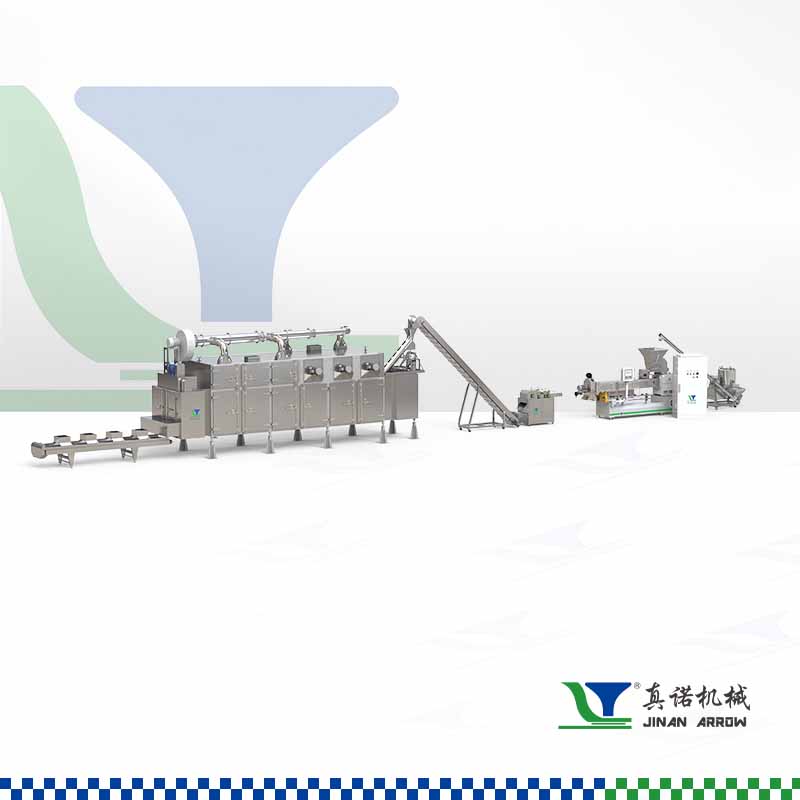
自動チンチン生産ラインの主要工程
生地の準備、押出、切断:均一な食感と形状を確保
自動チンチン生産ラインは、高精度な生地準備から始まります。小麦粉、砂糖、油脂、水、膨張剤などの原料を連続式またはバッチ式のミキサーで計量・混合し、均一な水分量、温度、弾力性を実現します。自動化された生地休止工程によりグルテンが緩み、成形時の収縮を防ぎます。その後、生地は低せん断型のエクストルーダーへ送られ、ダイプレートを通して一定厚さのシート状に押し出されます。冷却ローラーやエアナイフにより貼りつきを防止し、エッジトリマーで余分な生地をカットして、そのままミキサーへ再投入します。サーボ制御のロータリーカッターやギロチンカッターが、製品仕様(ストリップ状、正方形、ひし形など)に応じてシートを切断し、寸法精度を±0.5 mm以内に保ちます。この高精度な切断により、手作業によるばらつきが解消され、重量・厚さ・油吸収率・最終的な食感の均一性が確保されます。また、正確な計量・混合は、レシピの再現性・トレーサビリティおよび後工程の揚げ工程の効率化にも貢献します。
精密な揚げ・油切り:温度管理、油の管理、食品安全基準への適合
精密揚げ工程は、チンチン製造ラインの熱的核となる工程です。連続式揚げ機では、PID温度制御を用いて油温を170~185℃という狭い範囲内に維持し、焦げ付きや加熱不足を防ぎます。複数ゾーンによる加熱と自動油循環により、揚げ機全幅にわたって均一な熱伝達が実現されます。統合型油管理システムは、油中の微粒子をフィルターで除去し、遊離脂肪酸の蓄積を抑制することで、油の寿命を延ばし、運転コストを低減します。揚げ直後の振動式または遠心式脱油コンベアにより、重力と制御された気流を活用して表面の油分を除去します。これにより最終的な油分含有量が低減され、食感が向上し、保存安定性も高まります。作業者は、ハザード分析重要管理点(HACCP)への準拠を確保するため、極性化合物値および水分量を常時監視しており、温度のずれやフィルターの圧力異常が発生した場合には自動アラームが作動します。この統合的なアプローチにより、特徴的なサクサクとした外側とふんわりとした内側の食感が再現されるとともに、人的ミスやロット間ばらつきを最小限に抑えています。
冷却・調味・衛生的包装を一体化した常温保存可能な製品
脱油後、チンチンは多ゾーン冷却コンベアへと移動し、調味前に製品温度を30℃以下に低下させます。迅速かつ制御された冷却により、水分の移行や油の滲出を防ぎ、これらが原因となる柔らかさや酸化による風味劣化を抑制します。回転式調味ドラムにより、塩、砂糖、スパイスブレンドなどを均一に付着させ、プログラマブルな投与量制御でロット間の一貫性を確保します。統合型の金属異物検知装置および検重装置により、包装前に異物混入や重量不足の製品を自動で除去します。衛生的な垂直フォーム・フィル・シール機が清潔な環境下でポーチやバッグへ充填し、多くの場合、酸素を置換するための窒素ガスフラッシングも同時に行います。湿気遮断性フィルムを用いることで、人工保存料を一切使用せずにサクサク感を維持し、賞味期限を延長します。冷却・調味・包装を一つの連続フローで統合することで、手作業による取り扱いを最小限に抑え、再汚染リスクを低減するとともに、BRCGSやISO 22000などの食品安全認証基準への適合を支援します。
信頼性の高いチンチン生産ライン構築のための主要機械選定
自動チンチンカッターおよびエクストルーダー:サイズ精度、材質対応性、処理能力
適切なカッターとエクストルーダーの選定は、チンチン製造ラインが大量生産において形状の一貫性を維持できるかどうかを左右します。均一な揚げ上がりと不良品の最小化を実現するには、設備が高容量運転中であっても、サイズ精度を±1 mm以内で保つ必要があります。混合された寸法の製品が混在すると、加熱ムラや廃棄率の上昇を招くためです。チンチンの生地は密度が高く、砂糖・乳固形分・スパイスなどを含む場合があるため、ホッパー、オーガー、カッティングブレードなど、生地に直接触れるすべての部品は、食品対応ステンレス鋼で、付着防止加工を施した非粘着性表面である必要があります。これにより、付着による詰まりを防ぎ、洗浄時のダウンタイムを削減できます。処理能力は、上流のミキシング工程および下流の揚げ工程の処理速度と整合させる必要があります。中規模機種では通常100~300 kg/h、産業用機種では500 kg/hを超える処理能力が求められます。ダイセットは、駆動システムの改造を必要とせずに、正方形・長方形・ねじり状など複数の形状に対応できる必要があります。また、カッター部のワンタッチ脱着機構や可変速制御機能を備えることで、型替えの効率が向上し、立ち上げ時のロスが削減され、シフト間での製品1個あたりの重量安定性も高まります。
PID温度制御および連続脱油システム付き業務用フライヤー(電気式/ガス式)
産業用フライヤーでは、油温を±2℃以内に維持する必要があります。これにより、ベタつきや色抜け、焦げ付きなどの不良品を防ぎます。PID温度制御は、単純なオンオフ式サーモスタットと比べて応答が速く、冷たい生地がフライヤー内に入ってきた際の熱回復遅延を最小限に抑えます。電気式およびガス式のどちらも実用可能です。大量生産ラインでは、単位重量あたりのエネルギー単価が低いため、ガス式が好まれることが多い一方、電気式は室内環境への負荷が少なく、加熱ゾーンの細かい制御が可能です。連続脱油(振動式または遠心式コンベアによる)は、揚げ上がり直後に表面の油を除去し、最終的な油分含有量を低下させ、保存期間の延長や食用油の再利用を可能にします。また、これらのシステムは、下流工程の冷却装置やシーズニング装置における詰まりリスクも低減します。必須機能には、沈殿物除去、自動ろ過、および日常的な清掃・食品安全監査に対応した容易に開閉可能なフードが含まれます。適切に選定されたフライヤーは、ボトルネックを回避し、エクストルーダー・カッターおよび脱油モジュールとのシームレスな連携を実現します。
スケーラビリティと運用効率性を意識した設計
モジュール式チンチン生産ラインの構成:中小企業向けの1日50kg規模から、大規模向けの時速500kg以上まで
拡張可能なチンチン生産ラインは、生地の準備、押出、揚げ、油抜き、冷却、包装の各工程を担うモジュール式ステーションで構成されており、それぞれが相互運用性と独立した監視を可能にするよう設計されています。中小企業は、1日50kgのコンパクトな構成(1台の押出機、1台のカッター、バッチ式揚げ機)から導入できます。需要が増加すれば、オペレーターは並列の揚げ機バンク、延長型冷却ゾーン、追加の調味ドラムなどを段階的に追加できます。これらすべての設備は、共通の制御アーキテクチャと迅速交換可能な工具を採用しています。大規模ラインでは、1時間あたり500kgを超える生産能力を実現するため、完全に並列化されたモジュールを展開することが多く、製品のサイズ均一性、吸油量、最終水分量のばらつきを抑えます。このような段階的な拡張により、初期投資を守りつつ、スタッフが一つの工程を確実に習熟してから次のステップへ進むことが可能です。また、各モジュールが標準化された衛生・安全プロトコルに基づいて稼働するため、事業の成長過程においても食品安全基準への適合性が一貫して維持されます。モジュール式レイアウトは、清掃や保守作業のための点検アクセス性も確保しており、予期せぬ停止時間を削減し、長期的な運用信頼性を支えます。実際には、この設計によって、職人による小ロット生産から連続的な工業的生産へと明確なアップグレードパスを確保でき、システム全体の再設計を必要としません。
よくあるご質問
チンチン生地の製造に通常使用される原料は何ですか?
チンチン生地は通常、小麦粉、砂糖、油脂、水、膨張剤で構成されます。これらの原料を混合することで、適切な水分量、温度均一性、および加工に必要な弾力性が得られます。
チンチン製造における正確な揚げ工程の重要性は何ですか?
正確な揚げ工程により、均一な熱伝達が確保され、油温が狭い範囲(170~185℃)で一定に保たれます。これにより、加熱不足や焦げ付きを防ぎ、チンチン特有のサクサクとした食感と長期保存が可能な品質を実現します。
モジュール式生産ラインが運用規模の拡大に与えるメリットは何ですか?
モジュール式の構成により、小ロットから生産を開始し、需要の増加に応じて段階的に生産能力を拡大できます。この段階的な導入方式は、機器間の相互運用性と食品安全基準への適合を確保するとともに、初期投資を最小限に抑え、長期的な信頼性も守ります。
PID温度制御機能付き業務用揚げ機を使用するメリットは何ですか?
PID温度制御により、応答性が向上し、熱を正確に管理できます。油温は±2℃以内に維持され、復帰遅れが低減します。これにより、揚げ物の品質が均一になり、エネルギー効率も向上します。
包装はチンチンの賞味期限をどのように延ばすのでしょうか?
湿気を通さないフィルムと窒素充填による包装で、サクサク感を保ち、酸化による風味劣化を防ぎます。人工保存料に頼らずにチンチンの賞味期限を延ばすことができます。