 EN

Wie die Temperatur einer Lebensmittel-Extrusionsmaschine die Nährstoffretention und Bioverfügbarkeit beeinflusst
Abbau wärmeempfindlicher Nährstoffe: Vitamine (B1, C), Lysin und Antioxidantien
Die Steuerung der thermischen Energiezufuhr in einer Lebensmittel-Extrusionsmaschine bestimmt unmittelbar das endgültige Ernährungsprofil. Wärmeempfindliche Mikronährstoffe zerfallen rasch, sobald die Zylindertemperatur die optimalen Schwellenwerte überschreitet. Thiamin (Vitamin B1) und Ascorbinsäure (Vitamin C) weisen beispielsweise erhebliche Verluste oberhalb von 130 °C auf – insbesondere in der feuchte- und scherbelasteten Umgebung des Extrusionszylinders. Eine führende branchenweite Studie ergab, dass eine Erhöhung der Zylindertemperatur um 10 °C den Abbau von Vitamin C um 15 % beschleunigte (Branchendaten, 2023).
Lysin – die limitierende Aminosäure in vielen kornbasierten Formulierungen – ist besonders empfindlich. Bei erhöhten Temperaturen reagiert ihre freie Aminogruppe mit reduzierenden Zuckern über die Maillard-Reaktion und bildet unverdauliche Komplexe. Die Lysin-Retention bleibt bei 120 °C über 90 %, kann jedoch unter 70 % fallen, wenn die Massentemperatur 160 °C überschreitet. Ebenso verlieren natürliche Antioxidantien – darunter Tocopherole und Polyphenole – unter intensiven Extrusionsbedingungen 20–40 % ihrer Gesamtwirksamkeit, was sowohl den ernährungsphysiologischen Wert als auch die Lagerstabilität beeinträchtigt. Eine präzise Temperaturprofilierung ist daher unerlässlich: Derselbe thermische Energieeintrag, der Stärke gelatinisiert, kann systematisch die empfindlichsten und biologisch wertvollsten Bestandteile abbauen.
Protein-Denaturierung, Maillard-Reaktionen und Inaktivierung antinutritiver Faktoren (z. B. Trypsin-Inhibitoren)
Die Extrudertemperatur steuert ein kritisches Gleichgewicht: Mäßige Wärme verbessert die Proteinverdaulichkeit durch kontrollierte Denaturierung – das Aufschließen tertiärer Strukturen, um Peptidbindungen für den enzymatischen Spaltvorgang freizulegen – während übermäßige Hitze zerstörerische Maillard-Reaktionen auslöst, bei denen Lysin an Kohlenhydrate bindet und nicht-verdauliche Komplexe sowie irreführend hohe Rohproteingehalte erzeugt.
Die thermische Kontrolle ist ebenso entscheidend für die Inaktivierung hitzelabiler antinutritiver Faktoren. Rohe Sojabohnen enthalten beispielsweise Trypsininhibitoren, die die Proteindigestion bei monogastrischen Tieren beeinträchtigen. Eine wirksame Inaktivierung erfordert eine dauerhafte Exposition gegenüber 130–140 °C – ein Schwellenwert, der unter Hochtemperatur-Kurzzeit-(HTST)-Extrusion zuverlässig erreicht wird. Gemäß dem 2024 Feed Ingredient Insights , diese gezielte thermische Behandlung verbessert die ernährungsphysiologische Qualität des Futters deutlich. Die betriebliche Herausforderung besteht darin, genau dieses enge Temperaturfenster einzuhalten: zu niedrig, und Enzymhemmer bleiben erhalten; zu hoch, und es kommt zu irreversiblen Schäden an Aminosäuren – selbst wenn die mikrobielle Sicherheit gewährleistet ist.
Die Temperaturregelung am Lebensmittel-Extruder bestimmt die Produktsicherheit und die Lagerstabilität
Eine präzise Temperaturregelung stellt die primäre Barriere gegen mikrobielle Gefahren dar. Das HTST-Verfahren muss konsistent den thermischen Abtötungspunkt für Krankheitserreger wie Salmonellen und Listeria erreichen. Untersuchungen zeigen, dass bereits ein Temperaturabfall von 2 °C am Düsenaustritt die Abtötungswirkung gegenüber hitzeresistenten Sporen um bis zu 30 % verringern kann (Food Control, 2020). Über die Abtötung von Krankheitserregern hinaus steuert die Temperatur auch die Inaktivierung endogener Enzyme – darunter Lipoxygenase und Peroxidase –, die während der Lagerung die Lipidoxidation und die Bildung unerwünschter Geschmacksnoten katalysieren.
Durch eine gleichmäßige thermische Belastung der gesamten Extrudat-Masse erreichen Hersteller eine niedrige Wasseraktivität und eine stabile physikalische Struktur – wesentliche Voraussetzungen für eine Lagerstabilität bei Raumtemperatur. Dadurch entfällt die Abhängigkeit von Kühlung oder chemischen Konservierungsstoffen; die kommerzielle Haltbarkeit verlängert sich, ohne dass sensorische oder funktionelle Eigenschaften beeinträchtigt werden.
Temperaturgleichmäßigkeit beim Lebensmittel-Extruder bestimmt konsistente Extrudat-Qualität und -Optik
Eine gleichmäßige Temperaturverteilung entlang des Extruderrohrs und des Werkzeugs ist unabdingbar für konsistente Textur, Farbe, Dichte und Auflockerung. Selbst geringfügige thermische Gradienten verändern die Schmelzviskosität und führen zu ungleichmäßiger Auflockerung, Oberflächenfehlern sowie struktureller Variabilität. Bei direkt aufgelockerten Snacks beispielsweise erzeugt eine inkonsistente Erwärmung manche Stücke übermäßig dicht und andere übermäßig brüchig – was die Akzeptanz durch Verbraucher und die Haltbarkeit unmittelbar beeinträchtigt.
Moderne Heiz- und Kühlsysteme mit mehreren Zonen – kombiniert mit Echtzeit-Temperatursensoren für jeweils spezifische Zonen – ermöglichen es den Bedienern, enge thermische Toleranzen einzuhalten. Dadurch verlässt die Schmelze die Düse stets bei konstanter Temperatur und Rheologie, Charge für Charge. Das Ergebnis: geringere Ausschussraten, weniger Abfall und gesteigerte Markenverlässlichkeit. Eine einheitliche Temperaturregelung ist nicht bloß technische Hygiene – sie ist ein strategischer Differenzierungsfaktor in wettbewerbsintensiven Lebensmittelmärkten.
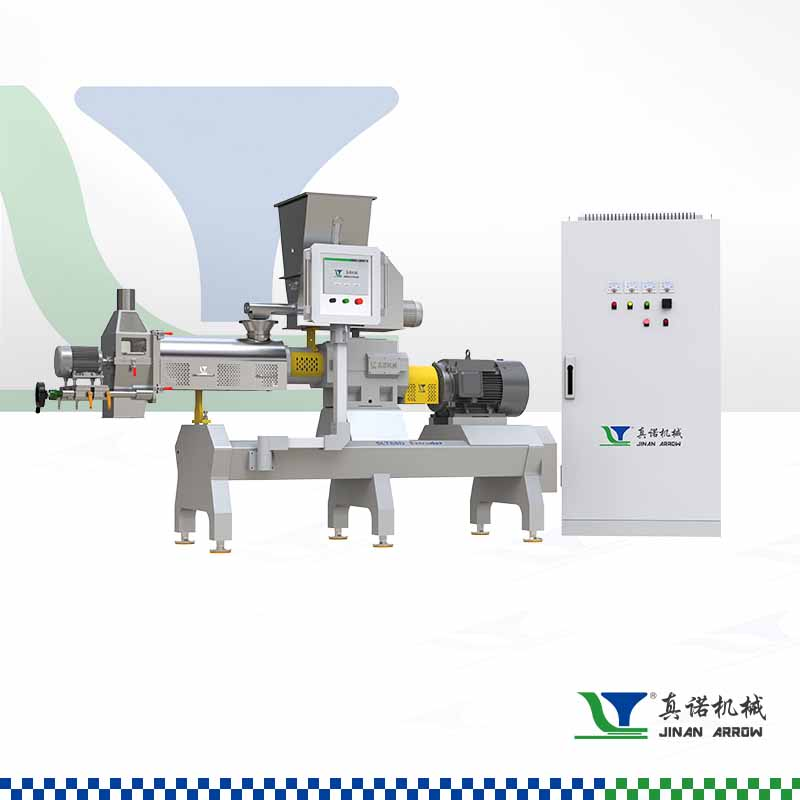
Temperaturoptimierung für Lebensmittel-Extruder zur ausgewogenen Leistung
Strategische Kompromisse: niedrigere Temperatur versus Verweilzeit, Feuchtigkeit und Schneckendrehzahl
Eine optimale Extrusion erfordert eine sorgfältige Abwägung miteinander verknüpfter Variablen. Eine niedrigere Zylindertemperatur bewahrt hitzeempfindliche Nährstoffe, birgt jedoch das Risiko einer unvollständigen Stärkegelatinisierung – was Verdaulichkeit, Auflockerung und strukturelle Integrität beeinträchtigt. Um dies auszugleichen, passen die Bediener Verweilzeit, Feuchtigkeit und mechanische Energiezufuhr gemeinsam an:
| Parameter | Folgen einer niedrigeren Temperatur | Typischer Gegengewichts-Typ |
|---|---|---|
| Verweilzeit | Unzureichendes Kochen; geringe Gelatinisierung | Erhöhen durch Verringerung der Fördergeschwindigkeit oder der Schneckendrehzahl |
| Feuchtigkeitsgehalt | Höhere Feuchtigkeit fördert die Gelatinisierung bei niedrigeren Temperaturen, kann jedoch die Pellet-Integrität beeinträchtigen | Vorsichtig auf 25–30 % erhöhen und Expansion sowie Dichte überwachen |
| Schneckendrehzahl | Verringerte Scherwärmung senkt den mechanischen Energieeintrag | Auf 250–350 U/min verringern, um die Verweilzeit zu verlängern, ohne das Drehmoment zu überlasten |
Branchenvergleichswerte zeigen, dass bei Doppelschnecken-Extrudern typischerweise eine Stärkegelatinisierung von 80–95 % innerhalb eines Bereichs von 120–160 °C, 20–30 % Feuchtigkeit und 250–500 U/min erreicht wird. Der Betrieb am unteren Ende dieses Bereichs erfordert eine synchronisierte Abstimmung der Parameter – keine isolierten Anpassungen – um Lebensmittelsicherheit, Nährstoffretention und Durchsatz sicherzustellen.
Echtzeitüberwachung und Regelkreis-Systeme für präzise Lebensmittel-Extruder-Betriebsführung
Fortgeschrittene, auf SPS-Basis arbeitende Regelungssysteme sind mittlerweile Standard für Hochleistungs-Extrusionsanlagen. Diese überwachen kontinuierlich die Schmelzetemperatur, den Düsendruck, die Motorauslastung sowie die spezifische mechanische Energie – und passen automatisch die Heizzonen, die Schneckendrehzahl oder die Fördergeschwindigkeit an, um die vorgegebenen Prozessfenster einzuhalten. Eine solche Reaktionsfähigkeit ist entscheidend: Schwankungen der Rohstoffe (z. B. feuchte- oder eiweißgehaltsbedingte Variationen) können das thermische Gleichgewicht innerhalb weniger Minuten verschieben.
Die Regelung im geschlossenen Kreis verhindert Hotspots, die Nährstoffe abbauen, sowie Kaltzonen, in denen Stärke unvollständig gegart oder Krankheitserreger weiterhin vital bleiben. Integrierte Sensornetzwerke unterstützen zudem die vollständige Dokumentation jeder Charge für Rückverfolgbarkeit und Konformität. Das Ergebnis ist eine reproduzierbare Extrudat-Qualität, eine verbesserte Nährstoffretention, eine zuverlässige Lagerstabilität sowie eine geringere Abhängigkeit von Bedienerinnen und Bedienern – wodurch das Temperaturmanagement von einer reaktiven Fehlerbehebung zu einer proaktiven, datengestützten Optimierung wird.
FAQ
Welche Nährstoffe werden durch hohe Temperaturen in Lebensmittel-Extrudern am stärksten beeinträchtigt?
Wärmesensible Mikronährstoffe wie Vitamin B1 (Thiamin), Vitamin C (Ascorbinsäure), Lysin und natürliche Antioxidantien sind besonders anfällig für Abbau bei hohen Extruder-Temperaturen.
Welche Rolle spielt die Temperatur für die mikrobielle Sicherheit während der Extrusion?
Eine kontrollierte Temperatur gewährleistet den thermischen Abtötungsprozess von Krankheitserregern wie Salmonellen und Listeria salmonella, was die mikrobielle Sicherheit und die gesamte Lagerstabilität des Produkts verbessert.
Wie können Extrusionsparameter angepasst werden, wenn eine niedrigere Temperatur gewünscht ist?
Bediener können niedrigere Temperaturen durch Verlängerung der Verweilzeit, vorsichtiges Erhöhen des Feuchtigkeitsgehalts oder Verringern der Schneckendrehzahl ausgleichen, um Kochvorgang, Expansion und Produktintegrität auszubalancieren.
Wie trägt eine gleichmäßige Temperatur zur Produktqualität bei?
Eine gleichmäßige Temperatur gewährleistet konsistente Textur, Farbe, Dichte und Expansion, minimiert Ausschussraten und steigert die Kundenzufriedenheit.
Welche Technologien unterstützen eine präzise Temperaturregelung?
SPS-basierte Steuerungssysteme und Echtzeit-Temperaturüberwachung ermöglichen automatisierte Anpassungen und eine gleichbleibende Extrusionsqualität.
Inhaltsverzeichnis
- Wie die Temperatur einer Lebensmittel-Extrusionsmaschine die Nährstoffretention und Bioverfügbarkeit beeinflusst
- Die Temperaturregelung am Lebensmittel-Extruder bestimmt die Produktsicherheit und die Lagerstabilität
- Temperaturgleichmäßigkeit beim Lebensmittel-Extruder bestimmt konsistente Extrudat-Qualität und -Optik
- Temperaturoptimierung für Lebensmittel-Extruder zur ausgewogenen Leistung
-
FAQ
- Welche Nährstoffe werden durch hohe Temperaturen in Lebensmittel-Extrudern am stärksten beeinträchtigt?
- Welche Rolle spielt die Temperatur für die mikrobielle Sicherheit während der Extrusion?
- Wie können Extrusionsparameter angepasst werden, wenn eine niedrigere Temperatur gewünscht ist?
- Wie trägt eine gleichmäßige Temperatur zur Produktqualität bei?
- Welche Technologien unterstützen eine präzise Temperaturregelung?