 EN

A tápextruder hőmérsékletének hatása a tápanyagok megőrzésére és biológiai elérhetőségükre
Hőérzékeny tápanyagok lebomlása: vitaminok (B1, C), lizin és antioxidánsok
A tápextruderben alkalmazott hőenergia-mennyiség szabályozása közvetlenül meghatározza a végtermék táplálkozás-technológiai profilját. A hőérzékeny mikrotápanyagok gyorsan lebomlanak, ha a henger hőmérséklete meghaladja az optimális értékeket. A tiamin (vitamin B1) és az aszkorbinsav (vitamin C) például jelentős mennyiségben veszítenek stabilitásukból 130 °C felett – különösen a magas nedvességtartalmú, nagy nyíróerővel járó extruderhenger környezetében. Egy vezető ipari tanulmány szerint a henger hőmérsékletének 10 °C-os emelkedése 15%-kal gyorsította a vitamin C lebomlását (ipari adatok, 2023).
A lizin – amely sok gabonán alapuló összetételben a korlátozó aminosav – különösen érzékeny. Emelt hőmérsékleten szabad aminocsoportja reakcióba lép a redukáló cukrokkal a Maillard-reakció során, emésztésre alkalmatlan komplexeket képezve. A lizin megőrzése 120 °C-on 90 %-nál magasabb marad, de ha a tömeg hőmérséklete meghaladja a 160 °C-ot, akár 70 %- alá is csökkenhet. Hasonlóképpen a természetes antioxidánsok – például a tokoferolok és a polifenolok – teljes hatásuk 20–40 %-át vesztik el az intenzív extrúziós körülmények között, ami mind a táplálkozási értéket, mind a tárolási stabilitást veszélyezteti. Ezért pontos hőmérséklet-profilozás elengedhetetlen: ugyanaz a hőenergia, amelyik a keményítőt gélként kezeli, rendszeresen lebontja a legérzékenyebb és biológiailag legértékesebb összetevőket.
Fehérjék denaturációja, Maillard-reakciók és antitápláló tényezők inaktiválása (pl. tripszin-gátlók)
Az extrudáló hőmérséklete egy kritikus egyensúlyt szabályoz: mérsékelt hő javítja a fehérjék emészthetőségét a kontrollált denaturáció révén – a harmadlagos szerkezetek kibontásával feltárva a peptidkötéseket az enzimatikus hasítás számára – miközben túlzott hő pusztító Maillard-reakciókat indít el, amelyek a lizin-t szénhidrátokhoz kötik, nem emészthető komplexeket és félrevezetően magas nyersfehérje-értékeket eredményezve.
A hőmérséklet-szabályozás ugyanolyan fontos a hőérzékeny antitápláló tényezők inaktiválásához. A nyers szójabab például tripszin-gátlókat tartalmaz, amelyek akadályozzák a fehérjék emésztését egyszerű gyomrú állatoknál. Az hatékony inaktiváláshoz 130–140 °C-os hőmérsékleten történő hosszabb ideig tartó kitettség szükséges – egy küszöbérték, amely megbízhatóan elérhető a magas hőmérsékletű, rövid idejű (HTST) extrudálás során. A 2024 Feed Ingredient Insights , ezzel a célzott hőkezeléssel jelentősen javul az etetőanyag táplálkozási minősége. A működési kihívás abban rejlik, hogy ezt a szűk hőmérsékleti tartományt elérjük: túl alacsony hőmérséklet esetén a gátló anyagok megmaradnak; túl magas hőmérséklet esetén pedig visszafordíthatatlan aminosav-károsodás lép fel – még akkor is, ha a mikrobiológiai biztonság adott.
Az élelmiszer-extruder hőmérséklet-szabályozása határozza meg a termék biztonságát és tárolási állóságát
A pontos hőmérséklet-szabályozás a mikrobiális veszélyek elleni elsődleges védelmi akadály. Az HTST-eljárásnak következetesen el kell érnie a kórokozók – például a Salmonella és Listeria – hőhalálpontját. Kutatások kimutatták, hogy akár 2 °C-os csökkenés is akár 30%-kal csökkentheti a halálozási hatást a hőrezisztens spórák ellen (Food Control, 2020). A kórokozók elpusztításán túl a hőmérséklet szabályozza az endogén enzimek – például a lipoxygenáz és a peroxidáz – inaktiválását is, amelyek lipid-oxidációt és tárolás közben kellemetlen íz- és szaghibákat okoznak.
A gyártók az extrudált tömeg teljes térfogatára kiterjedő egyenletes hőterhelés biztosításával alacsony vízaktivitást és stabil fizikai szerkezetet érnek el – ezek a kulcsfeltételei a szobahőmérsékleten történő tárolhatóságnak. Ez megszünteti a hűtésre vagy kémiai tartósítószerekre való támaszkodást, így meghosszabbítja a termék kereskedelmi élettartamát anélkül, hogy vesztené érzékszervi és funkcionális tulajdonságaiból.
Az élelmiszer-extruder hőmérséklet-egyenletessége biztosítja az extrudált termék minőségének és megjelenésének konzisztenciáját
Az extruder hengerének és a szerszámfejnek a hőmérséklet-eloszlásának egyenletessége elengedhetetlen a textúra, a szín, a sűrűség és a duzzadás konzisztenciájához. Még csekély hőmérséklet-különbségek is megváltoztatják az olvadt anyag viszkozitását, ami egyenetlen duzzadáshoz, felületi hibákhoz és szerkezeti változékonysághoz vezet. Például a közvetlenül duzzasztott ropogós ételtermékek esetében az egyenetlen fűtés olyan darabokat eredményez, amelyek egy része túlságosan sűrű, másik része pedig túlságosan törékeny – ez közvetlenül csökkenti a fogyasztói elfogadottságot és a tárolhatóságot.
A modern többzónás fűtési és hűtési rendszerek – valós idejű, zónánkénti hőmérséklet-érzékelőkkel párosítva – lehetővé teszik a működtetők számára, hogy szigorú hőmérsékleti tűréshatárokat tartsonak fenn. Ez biztosítja, hogy az olvadék egyenletes hőmérsékleten és reológián lépjen ki a szerszámból, tételről tételre. Az eredmény kevesebb selejt, alacsonyabb hulladékmennyiség és megbízhatóbb márkakép: az egységes hőmérséklet-szabályozás nem csupán műszaki higiénia – hanem stratégiai különbséget teremt a versengő élelmiszerpiacokon.
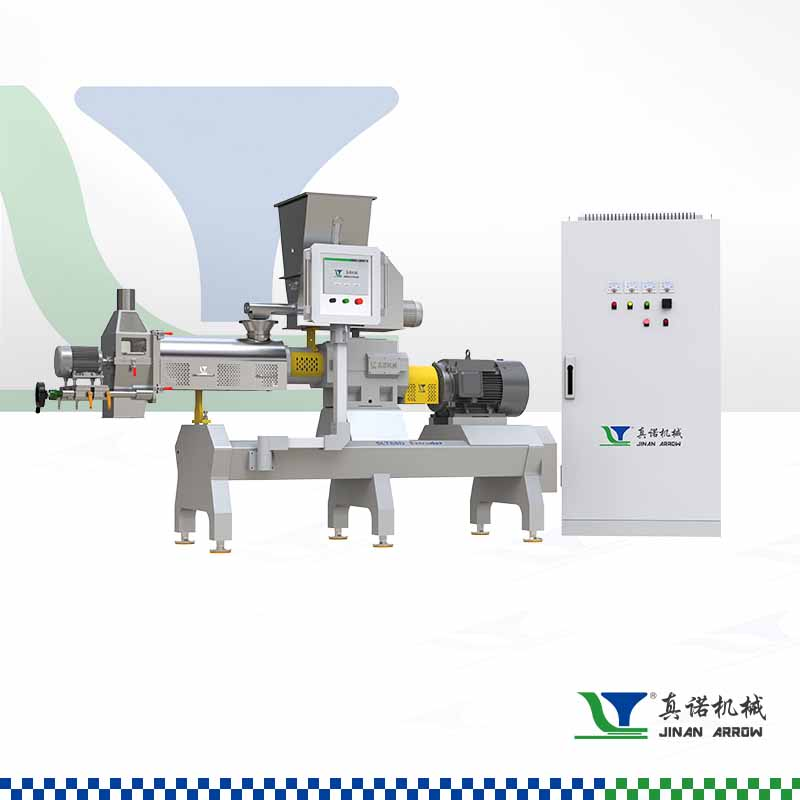
Élelmiszer-extruder hőmérsékletének optimalizálása kiegyensúlyozott teljesítmény érdekében
Stratégiai kompromisszumok: alacsonyabb hőmérséklet vs. tartózkodási idő, nedvességtartalom és csavarfordulatszám
Az optimális extrúzióhoz az egymástól függő változók gondos kezelése szükséges. Az hengerház hőmérsékletének csökkentése megőrzi a hőérzékeny tápanyagokat, de kockázatot jelent a keményítő teljes gélképződése szempontjából – ami rombolja az emészthetőséget, a duzzadást és a szerkezeti integritást. A kompenzáció érdekében a működtetők egyidejűleg igazítják a tartózkodási időt, a nedvességtartalmat és a mechanikai energiabemenetet:
| Paraméter | Az alacsonyabb hőmérséklet következménye | Tipikus ellensúlyozás |
|---|---|---|
| Tartózkodási idő | Elégtelen főzés; alacsony keményítő-gelatinizáció | Növelni a beforgatási sebesség vagy a csavarfordulatszám csökkentésével |
| Vizes tartalom | A magasabb nedvességtartalom javítja a keményítő-gelatinizációt alacsonyabb hőmérsékleten, de gyengítheti a pelettöként való összetartást | Fokozatosan emelni 25–30%-ra, figyelve a kibővülésre és a sűrűségre |
| Csavar sebessége | Csökkent nyírófűtés csökkenti a mechanikai energia-bemenetet | Csökkenteni 250–350 fordulatra per perc, hogy meghosszabbítsuk az átmeneti időt a nyomaték túlterhelése nélkül |
Az ipari szabványok szerint a kétszerű csavart extruderekben a keményítő-gelatinizáció 80–95%-a általában 120–160 °C hőmérsékleten, 20–30% nedvességtartalom mellett és 250–500 fordulat/perc csavarfordulatszámon érhető el. A tartomány alsó végén történő üzemeltetéshez szinkronizált paraméter-beállítás szükséges – nem izolált módosítások – a táplálékbiztonság, a tápanyagtartalom megőrzése és a termelékenység fenntartása érdekében.
Valós idejű figyelés és zárt hurkú szabályozási rendszerek a precíziós élelmiszer-extruderek működtetéséhez
A fejlett PLC-alapú vezérlőrendszerek ma már szabványosak a nagy teljesítményű extrúzióhoz. Ezek folyamatosan figyelik az olvadék hőmérsékletét, a szerszámfúvó nyomását, a motor terhelését és a specifikus mechanikai energiát – és automatikusan beállítják a fűtési zónákat, a csavarfordulatszámot vagy az adagolási sebességet a célzott folyamatparaméter-tartomány fenntartása érdekében. Az ilyen gyors reakcióképesség elengedhetetlen: az alapanyagok változékonysága (pl. ingadozó nedvességtartalom vagy fehérjetartalom) percek alatt megváltoztathatja a hőegyensúlyt.
A zárt hurkú vezérlés megakadályozza a tápanyagokat rongáló forró pontok kialakulását, valamint a keményítő hiányos főzését vagy a patogének túlélését eredményező hideg zónákat. Az integrált érzékelőhálózatok továbbá teljes tételdokumentációt tesznek lehetővé a nyomon követhetőség és a szabályozási előírások betartása érdekében. Az eredmény egy reprodukálható extrudált termékminőség, javult tápanyagtartalom-megőrzés, megbízható tárolási stabilitás és csökkent munkavállalói függőség – így a hőmérséklet-kezelés a reaktív hibaelhárításról proaktív, adatvezérelt optimalizálásra vált.
GYIK
Mely tápanyagok érintettek leginkább a magas ételfeldolgozó extrúder-hőmérsékletek által?
Hőérzékeny mikrotápanyagok, például a B1-vitamin (tiamin), a C-vitamin (ascorbinsav), a lizin és a természetes antioxidánsok a leginkább érzékenyek a magas extrudáló hőmérséklet hatására történő lebomlásra.
Mi a hőmérséklet szerepe a mikrobiológiai biztonságban az extrudálás során?
A szabályozott hőmérséklet biztosítja a kórokozók, például a Salmonella és Listeria termikus elpusztítását, javítva ezzel a mikrobiológiai biztonságot és a termék általános tárolási stabilitását.
Milyen módon lehet módosítani az extrudálási paramétereket, ha alacsonyabb hőmérsékletet kívánunk elérni?
A működtetők kompenzálhatják az alacsonyabb hőmérsékletet a tartózkodási idő növelésével, a nedvességtartalom óvatos emelésével vagy a csavarfordulatszám csökkentésével, hogy egyensúlyt teremtsenek a főzés, a duzzadás és a szerkezeti integritás között.
Milyen módon járul hozzá az egyenletes hőmérséklet a termékminőséghez?
Az egyenletes hőmérséklet biztosítja a textúra, a szín, a sűrűség és a duzzadás konzisztenciáját, csökkentve ezzel a selejtarányt és növelve a fogyasztói elégedettséget.
Milyen technológiák támogatják a pontos hőmérséklet-szabályozást?
A PLC-alapú vezérlőrendszerek és a valós idejű hőmérséklet-figyelés lehetővé teszik az automatizált beállításokat és az egyenletes extrúziós minőséget.
Tartalomjegyzék
- A tápextruder hőmérsékletének hatása a tápanyagok megőrzésére és biológiai elérhetőségükre
- Az élelmiszer-extruder hőmérséklet-szabályozása határozza meg a termék biztonságát és tárolási állóságát
- Az élelmiszer-extruder hőmérséklet-egyenletessége biztosítja az extrudált termék minőségének és megjelenésének konzisztenciáját
- Élelmiszer-extruder hőmérsékletének optimalizálása kiegyensúlyozott teljesítmény érdekében
-
GYIK
- Mely tápanyagok érintettek leginkább a magas ételfeldolgozó extrúder-hőmérsékletek által?
- Mi a hőmérséklet szerepe a mikrobiológiai biztonságban az extrudálás során?
- Milyen módon lehet módosítani az extrudálási paramétereket, ha alacsonyabb hőmérsékletet kívánunk elérni?
- Milyen módon járul hozzá az egyenletes hőmérséklet a termékminőséghez?
- Milyen technológiák támogatják a pontos hőmérséklet-szabályozást?