 EN

食品エクストルーダの温度が栄養素の保持率および生体利用率に与える影響
熱に弱い栄養素の劣化:ビタミン(B1、C)、リシン、抗酸化物質
食品エクストルーダにおける熱エネルギー投入量を制御することは、最終的な栄養プロファイルを直接決定します。熱に弱い微量栄養素は、スクリューバレル内の温度が最適範囲を超えると急速に劣化します。たとえばチアミン(ビタミンB1)やアスコルビン酸(ビタミンC)は、130℃を超えると著しく減少し、特にエクストルーダのバレル内のような高水分・高せん断環境ではその傾向が顕著です。業界の主要な研究によると、バレル温度を10℃上昇させると、ビタミンCの劣化速度が15%加速されることが確認されています(業界データ、2023年)。
リジン——多くの穀物ベース飼料配合において制限アミノ酸となる成分——は特に熱に弱い。高温下では、その遊離アミノ基が還元糖とマイラード反応を起こし、消化不能な複合体を生成する。リジンの残留率は120℃では90%以上を維持するが、材料の中心温度が160℃を超えると70%を下回ることもある。同様に、トコフェロールやポリフェノールなどの天然抗酸化物質も、激しいエクストルーダー処理条件下で全活性の20~40%を失うため、栄養価および保存安定性の両方が損なわれる。したがって、温度プロファイルの精密な制御が不可欠である。同じ熱エネルギーでも、スターチのゲルatin化を促進する一方で、最も不安定かつ生物学的に価値の高い成分を体系的に劣化させる可能性がある。
タンパク質の変性、マイラード反応、抗栄養因子(例:トリプシン阻害物質)の不活化
エクストルーダーの温度は、重要なバランスを制御します。適度な加熱により、タンパク質の消化率が向上します。これは、制御された変性(三次構造の展開)によってペプチド結合が酵素分解にさらされやすくなるためです。一方で、過度な加熱は、リジンと炭水化物が結合して消化不能な複合体を生成し、粗タンパク質値を誤って高めてしまうマイヤール反応を引き起こします。
熱感受性の抗栄養因子を不活性化するための熱管理も同様に重要です。たとえば、生の大豆にはモノガストリック動物のタンパク質消化を阻害するトリプシン阻害物質が含まれています。これを効果的に不活性化するには、130~140°Cでの一定時間の加熱が必要です。この温度域は、高温短時間(HTST)エクストルージョン条件下で確実に達成されます。出典: 2024年版『飼料原料インサイト』 この標的型熱処理により、飼料の栄養品質が大幅に向上します。ただし、操作上の課題は、この狭い温度範囲を正確に制御することにあります。温度が低すぎると抗栄養因子が残存し、高すぎるとアミノ酸が不可逆的に損傷を受けてしまいます——微生物的安全性が確保されていても同様です。
食品用エクストルーダの温度制御が、製品の安全性と保存安定性を左右します。
正確な温度制御は、サルモネラ菌などの病原微生物に対する主要な防衛手段となります。HTST(高温短時間)プロセスでは、これらの病原体の熱死点を一貫して達成する必要があります。 サルモネラ であり、 リステリア 研究によると、ダイ温度がわずか2℃低下しただけでも、耐熱性芽胞に対する致死効果が最大30%減少することが示されています(『Food Control』2020年)。また、病原体の不活化に加え、温度はリポキシゲナーゼやペルオキシダーゼなど内因性酵素の不活化にも影響を与え、これらは貯蔵中の脂質酸化や異臭の発生を促進します。
押出物全体に均一な熱処理を施すことで、製造者は水分活性を低減し、物理的な構造を安定化させることができます。これは常温での長期保存性を実現するための必須条件です。この手法により、冷蔵設備や化学的保存料への依存が不要となり、商品の販売期間を延長しつつ、風味や機能性といった品質特性も維持できます。
食品押出機における温度均一性が、押出物の品質と外観の一貫性を左右します
押出機のバレルおよびダイにおける温度分布の均一性は、食感・色調・密度・膨張率の安定性を確保するために不可欠です。わずかな温度勾配でも溶融粘度に変化が生じ、結果として膨張の不均一化、表面の欠陥、構造のばらつきを引き起こします。たとえば、直接膨張式スナックでは、加熱のむらがあると、一部の製品は過度に硬く、他方は極端にもろくなるなど、消費者の受け入れやすさや保存期間に直結する品質低下を招きます。
最新のマルチゾーン式暖冷房システムは、リアルタイムで各ゾーンの温度を測定するセンサーと連携し、厳密な温度管理を実現します。これにより、溶融樹脂はダイから常に一定の温度および流変特性で吐出され、ロットごとの品質ばらつきが抑えられます。その結果、不良品率と廃棄量が削減され、ブランドの信頼性が向上します。均一な温度制御は単なる技術的衛生管理ではなく、競争が激しい食品市場において差別化を図る戦略的な要素なのです。
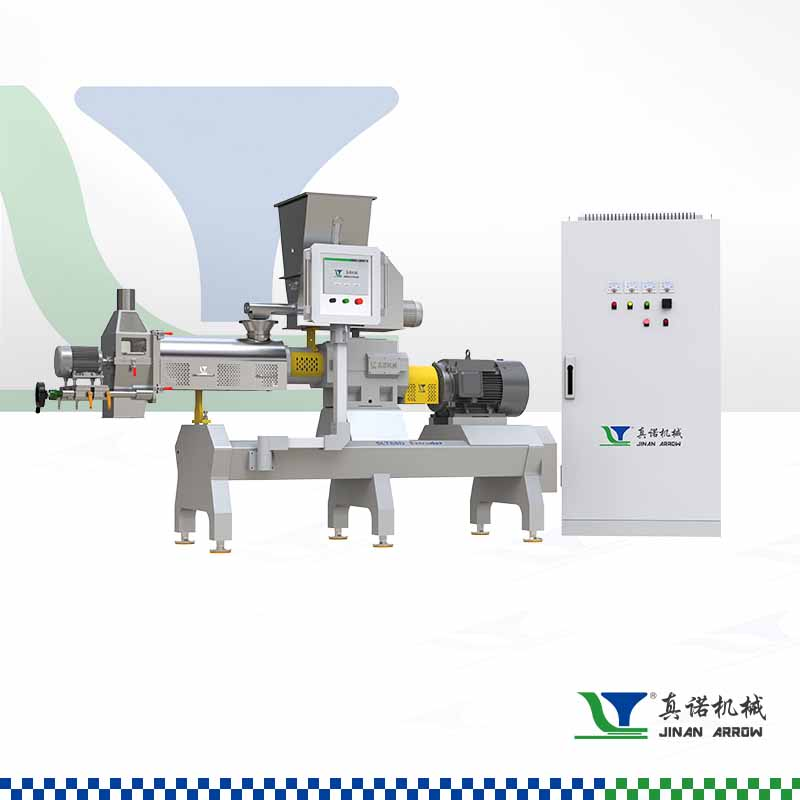
食品用エクストルーダの温度最適化:性能バランスの取れた運用
戦略的なトレードオフ:温度低下と滞留時間・水分量・スクリュー回転数の関係
最適なエクストルージョンには、相互に影響し合う複数のパラメーターを慎重に調整する必要があります。バレル温度を下げると熱に弱い栄養成分を保護できますが、一方でスターチのゲルatin化が不十分になるリスクがあり、消化性・膨潤性・構造的強度が損なわれる可能性があります。これを補うため、作業者は滞留時間・水分量・機械的エネルギー投入量を連動させて調整します。
| 仕様 | 温度低下による影響 | 一般的なカウンターバランス |
|---|---|---|
| 滞留時間 | 加熱が不十分;糊化率が低い | 供給速度またはスクリュー回転数を低下させることで増加させる |
| 含水率 | 水分量が高いと、低温でも糊化が促進されるが、ペレットの強度は低下する可能性がある | 膨張および密度を確認しながら、慎重に25~30%まで上昇させる |
| スクリュー速度 | せん断加熱が減少すると、機械的エネルギー投入量が低下する | トルク過負荷を回避しつつ滞留時間を延長するため、250~350 rpmに低下させる |
業界のベンチマークによると、ツインスクリュー押出機におけるでんぷん糊化率80~95%は、通常、120~160℃、水分20~30%、回転数250~500 rpmの条件下で達成される。この範囲の下限付近で運転する場合は、食品安全性、栄養素保持、生産性を確保するために、個別のパラメーター調整ではなく、複数パラメーターの連携調整が必要である
食品押出機の高精度運転のためのリアルタイム監視およびフィードバック制御システム
高性能押出機では、PLCを活用した先進的な制御システムが標準となっています。これらのシステムは、溶融温度、ダイ圧力、モーター負荷、および特定機械エネルギーを継続的に監視し、目標プロセス条件を維持するために、加熱ゾーン、スクリュー回転数、または供給速度を自動的に調整します。このような迅速な応答性は極めて重要です。原材料のばらつき(例:水分やタンパク質含量の変動)により、熱平衡が数分以内に変化してしまうことがあります。
フィードバック制御(閉ループ制御)により、栄養素を劣化させる過熱部(ホットスポット)や、でんぷんの加熱不足・病原菌の生存を招く低温部(コールドゾーン)を防止できます。また、統合されたセンサーネットワークによって、トレーサビリティおよび規制対応のための全ロット記録も可能になります。その結果、押出物の品質が再現性高く保たれ、栄養素の保持率が向上し、保存安定性が確実なものとなり、オペレーターへの依存度も低減されます。これにより、温度管理は従来の事後的トラブル対応から、データに基づく予防的最適化へと進化します。
よくある質問
食品押出機の高温によって最も影響を受ける栄養素は何ですか?
ビタミンB1(チアミン)、ビタミンC(アスコルビン酸)、リシン、天然抗酸化物質などの熱感受性微量栄養素は、押出機内の高温条件下で最も分解されやすくなります。
押出工程における微生物安全性に対する温度の役割は何ですか?
適切に制御された温度により、以下のような病原微生物が熱によって不活化されます。 サルモネラ であり、 リステリア これにより、微生物安全性が向上し、製品の保存安定性も高まります。
より低温での押出を希望する場合、押出条件をどのように調整すればよいですか?
オペレーターは、滞留時間を延長したり、水分量を慎重に増加させたり、スクリュー回転数を低下させることで、加熱・膨潤・成形性のバランスを保ちながら低温運転に対応できます。
均一な温度管理が製品品質に与える影響は何ですか?
温度の均一性は、食感・色調・密度・膨潤度の一貫性を確保し、不良品発生率を低減するとともに、消費者満足度の向上にも寄与します。
高精度な温度制御を実現する技術にはどのようなものがありますか?
PLCベースの制御システムとリアルタイム温度監視により、自動調整が可能となり、押し出し品質を一貫して確保できます。