 EN

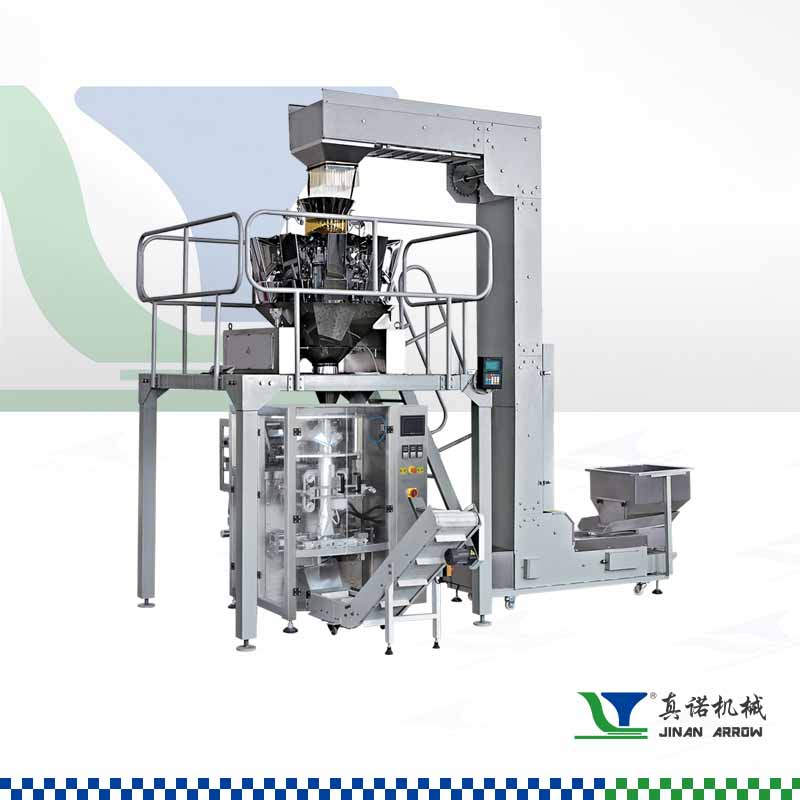
Нан чырпыгын жасоочу машина сызыгынын негизги компоненттери
Экструдер, кургаткыч, суутуучу, уңкуруучу жана сүзгүч: функциялары жана өз ара байланыштары
Ар кандай чырпыт машинасынын линиясынын негизи — экструдер, кургаткыч, суутуучу, үнөткүч жана сеңар — ар бири маанилүү өзгөртүү үчүн иштелип чыгарылган интегралдуу ырааттуулук. Экструдер токтогон нанды дайыма формалаштыруу үчүн матрицадан өткөрөт, андан кийин пеллеттер кургаткычка кирет. Анда контролдолгон жылуулук чырпыттын хрусттуу текстурасы үчүн так талап кылынган нымдуулук деңгээлине чейин төмөндөт; аз гана айырымдар финалдык бирдиктүүлүктү бузат. Кургатуудан кийин суутуучу пеллеттерди тезде орточо температурага жеткирет, бул чырпыттардын бириккенден сактап, структуралык бүтүндүүлүктү сактап калат. Андан кийин үнөткүч суутуулган пеллеттерди керектүү чырпыт өлчөмүнө чейин бузат, ал эми сеңар чыгышты классификациялайт — чоң өлчөмдүү бөлүктөрдү кайтарып, бөлүктөрдүн татаал таралышын камсыз кылат.
Бул беш компонент өз алдынча иштеген бирдиктер эмес, бирок синхрондогон өтүш жана тез өтүш чекараларына таянат. Мисалы, экструдердин чыгышынан калып калган кургаткыч же сеңилгичтен иреттегичтиң иштөөсү тез болгондо — бул тоскоолдуктарга, ашыкча узак убакытта өтүшкө, же ашыкча майда фракцияларга алып келет. Заманбап линияларда өзгөрмө жылдамдыктагы кыймылдаткычтар жана интеграцияланган башкаруу логикасы колдонулуп, бардык системада азыктандыруу жылдамдыгы, температура жана туруу убактысы теңдештирилет. Бул теңдештирүү түз ылдамдык, продуктун сапаты жана энергиянын эффективдүүлүгүнө таасир этет — ошондуктан бул негизги дизайн талабы болуп саналат.
PLC-башкарууга негизделген автоматташтыруу: HMI интерфейси, датчиктерден келген керектөөлөр жана процессинин чыныгы убакытта көзөмөлдөнүшү
Нан пышыгын жасоочу машина сызыгынын мэни – бул Программалануучу логикалык контроллер (PLC) менен иштеген автоматташтыруу системасы, ал адам-машина интерфейси (HMI), сенсордук тармак жана убакытта ылдам көзөмөлдү бириктирип, тактык жана кайталануучулукту камсыз кылат. Операторлор параметрлерди орнотуу, тургузулган маалда иштеген маалыматтарды көрүү жана эскертүүлөргө жооп берүү үчүн интуитивдүү сенсордук экран аркылуу иштейт. Бирок сенсорлор температураны, нымдуулукту, вибрацияны, мотордун жүктөмүн жана капактардын ордуна көзөмөл жүргүзөт – бул маалыматтар PLCге үзгүлтүсүз түшүрүлөт. Бул учурда дароо, түзөтүлгөн циклдүү түзөтүүлөр мүмкүн болот: эгер кургаткычтагы чыгарылган абанын температурасы өзгөрсө, PLC кургатуу үчүн жылуулук киргизүүсүн же транспортердин ылдамдыгын түзөтүп, кол менен көмөк кереги безде, нымдуулуктун максаттуу деңгээлин сактайт.
Чыныгы убакытта көзөмөлдөөнүн жардамы менен алдын ала тейлөө ишке ашырылат — мотордун токтун көтөрүлүшү сыяктуу тренддерди талдоо подшипниктин износун бузулганга чейин белгилейт, анда пландагы тейлөөлөрдүн ордуна жосундуксуз токтотуу болбойт. Муна сыйкылдыкты партиялар боюнча бирдей кылууга жана эмгек чыгымдарын көп төмөндөтүүгө ыңгайланат. Башкаруу функциясын бир гана интерфейс аркылуу бириктириш менен система колдонуу менен жасалган текшерүүлөрдү азайтат, айырмачылыктарга реакцияны тездетет жана операциялык башкарууну ныгытат.
Автоматтык нан чыбыгы машинасынын линиясынын иштөө ыкмасы
Бүтүн нан чыбыгы машинасынын линиясы калган нанды колдонуу менен көзөмөлдөнбөгөн, бирдей жана сакталуучу чыбыгына айлантуу үчүн иштелип чыккан. Тез жана бириктирилген иштөө ыкмасы өндүрүштүн көлөмүн жана туруктуу сапатын тең сактайт.
Материалдын агышы: Калган нан → экструзия → кургатуу → суутуу → үнүккүч → сүзгүч
Кургак чөп таштагычка кирет жана экструдерге өткөрүлөт, анда айлануучу винттар чөптү формалар аркылуу бирдей жолугундай тартат. Булар тузуу ыссы-ауа кургаткычка кирет, ал жолугундайлыкты ~35% ден 20 мүнөттөн аз убакытта 8% дан төмөнгө түшүрөт — бул натыйжа жакынкы заманбап чөп пекеттери боюнча изилдөөлөрдө тастыкталган. Кургатылгандан кийин, айланадагы ауа менен суутурулган салкындаткыч чөптү орточо температурага чейин салкындатат, ал эми чөп тозуу учурунда конденсацияны болтурот.
Салкындатылган материал чөп тозуучу (молоток же ролик) га өтөт жана белгиленип койулган чөп тозуу өлчөмүнө чейин тозулат. Вибрациялык сепаратор андан кийин чыгышты чачыранды, орточо жана ири фракцияларга бөлөт. Иштеген сепараторлор жана циркуляциялык контурлар ири бөлүктөрдү автоматтык түрдө тозуучуга кайтарып берет. Туура түзүлгөн сепарация 98% дан ашык чөп тозуу өлчөмүнүн бирдейлигин камсыз кылат, ошондуктан сырттан кайрадан иштетүүгө муктаждык түзүлбөйт.
Дизайндын принциби: Туруктуу, бүтүн таштагыч системасы аркылуу кол менен иштетүүнү минималдуу деңгээлде кармап туруу
Биримдик операциялардын аралыгындагы ар бир өтүш ичке белт жана пневматикалык ташуучулар аркылуу жүзөгө ашырылат — бул көтөрүү, төгүү же кол менен таштоону жок кылат. Блокировкаларды аныктоо үчүн негизги туташуу жерлеринде акылдуу сенсорлор орнотулган жана алар өңдөөгө чейинки материалдын берилүү тездигин дароо түзөтөт, бул материалдын туруктуу агышын камсыз кылат. Бул дизайн жарым-колдонуу жүйэлери менен салыштырганда продукцияга түздөн-түз адамдын таасирин жакында 75% га азайтат, бул контаминация куркуясын жана эмгек чыгымдарын төмөндөтөт.
Бүтүн сызык борбордук HMI аркылуу башкарылат, анда операторлор чыгышын, температура профилдерин жана сеңар вибрация амплитудасын чыныгы убакытта көрүп турат. Түрмөлөөнүн тездигин өзгөртүү аркылуу майда крошка алуу сымал түзөтүүлөр экрандын бир нече жерин түртүү аркылуу ишке ашырылат. Бардык моторлор жана сенсорлор бирдей талаа шинеси аркылуу байланыштырылган, бул системага ар бир машинасынын абалы кийинки машинада туура реакцияны чакыртат, бул таза нандан баштап жетилген крошка чейинки бүтүн процесске колдонуу жок болгонун камсыз кылат.
Нан крошкасын жасоочу машина сызыгын тандоо жана конфигурациялоо
Үзүлгүсүз экструдерленген жана уламыштагы печьте куруп турган күрөч чачындысынын өндүрүшү: Масса, туруктуулук жана ROI салыштырмасы
Автоматташтырылган күрөч чачындысы машинасынын линиясын орноткондо, негизги чечим — үзүлгүсүз экструдерлео жана партиялык печьте куруп турган ыкма арасында болот; ар бири артка-артка, сапатка жана экономикалык приоритеттерге ылайык келет. 2023-жылы нан пекарнялары жана күрөч чачындысы өндүрүүчүлөрүнүн индустриялык изилдөөсүнөн көрүнгөндөй, үзүлгүсүз экструдерленген линиялар жогорку өндүрүштүүлүк жана туруктуулук берет, ал эми печьте куруп турган ыкма кичинекей, кэсипчил операциялар үчүн жаңылбай турат.
| Өлчөм | Үзүлгүсүз экструдерленген линия | Уламыштагы печьте куруп турган |
|---|---|---|
| Өндүрүштүүлүк (кг/саат) | 500 – 2 000 | 100 – 400 |
| Энергия (кВт·с/тонна) | 180 – 220 | 250 – 320 |
| Крупка бирдиктүүлүгү (%) | ≥ 95 | 70 – 80 |
| Эмгек (операторлор/смена) | 1 – 2 (PLC-башкарууга ылайык) | 3 – 5 (кол менен жагылуу/чыгаруу) |
| ROI убакыт чеги (типичный) | 18 – 24 ай | 24 – 36 ай |
Үзгүлтсүз системалар тестону бир гана өтүштө формалап жана жарымдай пышырып, андан кийин тизме боюнча кургатуу, салкындатуу жана уркутуу иштетет — бул партиялык озгороочулукту жок кылат. Очурулган печьте пышырылган ыкма бүтүн нан талактарын алгач пышырып, андан кийин салкындатып, уркуп жана сүзгүчтөн өткөрүп, көбүрөөк иштетүү кадамдарын жана озгороочулукту киргизет. PLC-башкарууга ылайык экструдерлүү сызыктар чыныгы убакытта сенсорлордун кайтарылган сигналын колдонуп, негизги влажность жана температураны так сактап, акыркы крупканын сапатын жогорулатат жана материалдын чыгындысын 12% чейин азайтат, деп Baker’s Journal (2022). Орточо жана чоң көлөмдүү иштетүүлөр үчүн баштапкы инвестициянын жогору болушу энергиянын азыраак чыгымы, эмгектин азыраак чыгымы жана өндүрүштүн кыйлаа ийгиликтүүлүгү менен толукталат — бул үзгүлтсүз экструзияны устойчиво өнүгүү үчүн талап кылынган ыкма кылат.
Надеждуу чыбыртма машинасынын линиясын иштетүүгө негизги карапайымдар
Сенимдүү чыбыртма машинасынын линиясы гигиеникалык дизайнга, алдын ала сактоого жана квалификацияланган иштетүүгө таянат. Тамак-аш коопсуздугу стандарттарына ылайык түзүлгөн жабдууларды тандаңыз — туурасынан жабылган подшипниктер, эгиз беттер, тез алынып салына турган коргогучтар жана алынып салына турган чыбыртма көлөкөлөрү — бул жиналууну жана чапташтырууну болтурбостон, толук чачырандысыз күндөлүк тазалоону камсыз кылат.
Жогорку тозууга учураган компоненттерди — айрыкча өткүр талаа жана кургатуучу ременьдерди — күндөлүк текшерүү жана белгилүү мөөнөттө алмаштыруу номиналдуу өндүрүштү сактап, күтүлбөгөн токтолтууларды болтурбостон. Экструдердын дайы, суутуучу катарлары жана сеңилердин торчосу үчүн жакшы иштелген кирүү чыгыштары күндөлүк текшерүүлөрдү минуттарда, сааттарда эмес, аткарууга мүмкүндүк берет.
Операторлорго окутуу баштапкы иштетүү ыкмаларынан тышкары сенсорлорду калибрлеөө, сигналдарды түшүндүрүү жана негизги тикелей чечимдөө ыкмаларын да камтышы керек. Эгерде персонал эрте айырмачылыктарды — мисалы, басым же температуранын өзгөрүшүн — тез таап, сапат төмөндөгөнгө чейин аракет кылса, сапаттын туруктуулугу сакталат. Бул практикалар бирге иштеп, жабдуунун жумуштагы узактыгын узартат, чыгымдарды минималдашат жана булакчылардын линиясы сиздин ишмердүүлүгүңүздүн талап кылган өтүшүн жана булакчылардын бирдиктүүлүгүн камсыз кылат.
ССС
Булакчылардын машинасынын линиясынын негизги компоненттери кандай?
Негизги компоненттерге экструдер, кургаткыч, сууткаргыч, үнөткүч жана сеңилгич кирет. Алар булакчылардын стабилдүү жана бирдиктүү болушун камсыз кылуу үчүн калган нан менен бирге иштейт.
PLC-менен башкаруу автоматизациясы эффективдүүлүктү кантип жогорулатат?
PLC менен башкаруу автоматизациясы реалдуу убакытта мониторлоо, сенсорлордун кері байланышы жана адам-машина интерфейстерин бириктирет, бул сапаттын туруктуулугун, тез тикелей чечимдөөнү жана алдын ала техникалык кызмат көрсөтүүнү камсыз кылат.
Үзүлбөс экструдердик жана печьтеги куруу үчүн талкаланган нан өндүрүшүнүн ортосундагы айырмачылык эмнеде?
Үзүлбөс экструзия жогорку өтүштү, бирдиктүүлүктү жана ROI-ду камсыз кылат, ал эми печьтеги куруу үчүн талкаланган нан өндүрүшү баштапкы инвестициялардын төмөн талабы бар кичинекей масштабдагы иштетүүлөр үчүн жарамдуу.
Транспортерлер нан талкалоочу машина сызыгынын иштөө процессин кантип жакшыртат?
Байланыштырылган транспортерлер материалдын үзүлбөс акышын камсыз кылып, кол менен иштетүүнү азайтат, бул эмгек чыгымдарын жана контаминация курчагын төмөндөт жана эффективдүүлүктү жакшыртат.
Машина сызыгынын саламат иштөөсүн камсыз кылуу үчүн кандай техникалык кызмат көрсөтүү иш-аракеттери керек?
Күндүк текшерүүлөр, мөөнөтү өткөн компоненттерди убактысында алмаштыруу жана операторлордун талдоо жана сенсорлорду калибрлео боюнча даярдыгы – надеждүүлүктү камсыз кылуу үчүн маанилүү иш-аракеттер.
Мазмундук көрсөткүч
- Нан чырпыгын жасоочу машина сызыгынын негизги компоненттери
- Автоматтык нан чыбыгы машинасынын линиясынын иштөө ыкмасы
- Нан крошкасын жасоочу машина сызыгын тандоо жана конфигурациялоо
- Надеждуу чыбыртма машинасынын линиясын иштетүүгө негизги карапайымдар
-
ССС
- Булакчылардын машинасынын линиясынын негизги компоненттери кандай?
- PLC-менен башкаруу автоматизациясы эффективдүүлүктү кантип жогорулатат?
- Үзүлбөс экструдердик жана печьтеги куруу үчүн талкаланган нан өндүрүшүнүн ортосундагы айырмачылык эмнеде?
- Транспортерлер нан талкалоочу машина сызыгынын иштөө процессин кантип жакшыртат?
- Машина сызыгынын саламат иштөөсүн камсыз кылуу үчүн кандай техникалык кызмат көрсөтүү иш-аракеттери керек?