 EN

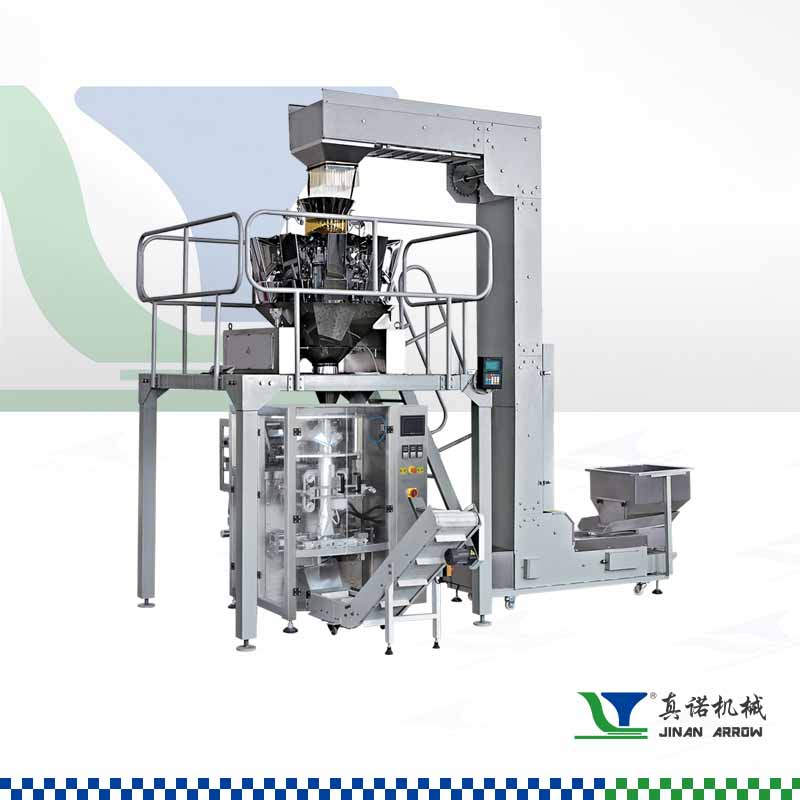
Основні компоненти лінії для виробництва сухариків
Екструдер, сушильник, охолоджувач, подрібнювач та сіялка — функції та взаємозалежність
Основою будь-якої лінії для виробництва сухариків є інтегрована послідовність екструдера, сушильника, охолоджувача, подрібнювача та сіялки — кожен із цих агрегатів розроблено для виконання критично важливої перетворювальної операції. Екструдер протискує застарілий хліб крізь формуючу матрицю, утворюючи однорідні гранули, які потім надходять у сушильник. Там контрольоване нагрівання знижує вологість до точного рівня, необхідного для отримання хрумкої текстури сухариків; навіть незначні відхилення порушують остаточну однорідність. Після сушіння охолоджувач швидко знижує температуру гранул до кімнатної, запобігаючи злипанню й зберігаючи структурну цілісність. Далі подрібнювач розбиває охолоджені гранули на сухарики потрібного розміру, а сіялка класифікує готовий продукт — відбираючи надто великі частинки й забезпечуючи вузький розподіл частинок за розміром.
Ці п’ять компонентів не є автономними одиницями, а залежать від синхронізованого потоку матеріалу та безперервних точок передачі. Неспівпадіння — наприклад, сушар, який не встигає за продуктивністю екструдера, або молотковий дробарка, що працює швидше за сіяльницю — призводить до утворення «вузьких місць», надмірного подрібнення або надлишку дрібних фракцій. Сучасні лінії використовують регульовані приводи змінної швидкості та інтегровану систему керування для балансування швидкостей подачі, температури та часу перебування матеріалу в усьому технологічному процесі. Таке узгодження безпосередньо впливає на вихід продукції, її якість та енергоефективність — тому його забезпечення є базовою вимогою до проектування.
Автоматизація з керуванням через ПЛК: інтерфейс людина–машина (HMI), зворотний зв’язок від датчиків та моніторинг технологічного процесу в реальному часі
Мозком лінії для виробництва крихти є система автоматизації на основі програмованого логічного контролера (PLC), яка об’єднує інтерфейс «людина–машина» (HMI), мережу датчиків і моніторинг у реальному часі, забезпечуючи точність і повторюваність. Оператори взаємодіють із інтуїтивно зрозумілим сенсорним HMI для встановлення параметрів, перегляду поточних даних та реагування на сповіщення. У той самий час датчики контролюють температуру, вологість, вібрацію, навантаження двигунів і положення затворів, постійно передаючи дані в PLC. Це дозволяє миттєво вносити корективи в замкненому циклі: якщо температура вихідних газів у сушильній установці відхиляється від заданого значення, PLC регулює подачу тепла або швидкість конвеєра, щоб підтримувати цільовий рівень вологості без втручання оператора.
Моніторинг у реальному часі також підтримує передбачувальне технічне обслуговування — аналіз тенденцій, наприклад зростання струму двигуна, дозволяє виявити знос підшипників до виникнення аварії й організувати плановий ремонт замість незапланованих зупинок. Така автоматизація покращує однорідність крихти в різних партіях і значно скорочує трудові витрати. Об’єднання контролю в єдиному інтерфейсі зменшує кількість ручних перевірок, прискорює реакцію на відхилення від норми й посилює оперативний контроль.
Покроковий робочий процес автоматичної лінії для виробництва крихти хліба
Уся лінія для виробництва крихти хліба проектується так, щоб перетворювати застарілий хліб на однорідну, стабільну протягом тривалого часу крихту без будь-якого ручного втручання. Безперервний, інтегрований процес забезпечує оптимальне співвідношення продуктивності та сталості якості.
Рух матеріалу: застарілий хліб → екструзія → сушка → охолодження → подрібнення → просіювання
Стале хлібне виріб потрапляє у завантажувальний бункер і транспортується до екструдера, де обертові гвинти протягують його крізь формувальні матриці для отримання однорідних смужок. Ці смужки безпосередньо надходять у багатозонний сушильник гарячим повітрям, що знижує вміст вологи з приблизно 35 % до менш ніж 8 % за час менше 20 хвилин — така продуктивність підтверджена нещодавніми дослідженнями у сфері технологій випікання. Після сушіння продукт охолоджується за допомогою системи примусового повітряного охолодження до температури навколишнього середовища, що запобігає конденсації під час подрібнення.
Охолоджений матеріал надходить до молоткового або роликового подрібнювача, де його зменшують до заданого розміру крихти. Потім вібраційний сіяч розділяє отриманий продукт на дрібну, середню та крупну фракції. Інтегровані сита та контури рециркуляції автоматично повертають надмірно великі частинки назад у подрібнювач. Замкнена система сіяння забезпечує рівномірність розміру частинок понад 98 %, усуваючи необхідність повторної обробки поза лінією.
Принцип проектування: мінімізація ручного втручання за рахунок безперервного, інтегрованого транспортування
Кожен перехід між технологічними операціями здійснюється за допомогою блокованих стрічкових або пневматичних транспортерів — без використання черпаків, висипання або ручного переміщення. Розумні датчики у ключових точках з’єднання виявляють затори й негайно коригують швидкість подачі на попередніх етапах, забезпечуючи стабільний потік матеріалу. Така конструкція зменшує пряме людське контактування з продуктом приблизно на 75 % порівняно з напівручними системами, що знижує ризик контамінації та витрати на робочу силу.
Увесь виробничий ланцюг керується через центральну HMI-панель, де оператори стежать за поточною продуктивністю, температурними профілями та амплітудою вібрації сіялки. Налаштування — наприклад, зміна швидкості мелення для отримання дрібніших крихт — виконуються кількома дотиками до екрана. Завдяки об’єднанню всіх двигунів і датчиків у спільну полеву шину система гарантує, що стан кожної машини автоматично викликає відповідну реакцію на наступному етапі, забезпечуючи повністю безручний процес — від сирого хліба до готових крихт.
Вибір та налаштування вашої лінії для виробництва хлібних крихт
Неперервне екструдування порівняно з традиційним запіканням у пічках: порівняння потужності, стабільності й рентабельності інвестицій
Під час налаштування автоматичної лінії для виробництва сухариків ключовим рішенням є вибір між неперервним екструдуванням і партійним запіканням у пічках — кожен із цих методів підходить для різних масштабів виробництва, вимог до якості та економічних пріоритетів. Згідно з опитуванням галузі 2023 року серед хлібопекарень і виробників сухариків, лінії з неперервним екструдуванням забезпечують вищу продуктивність і стабільність, тоді як запікання в пічках залишається життєздатним варіантом для менших артізанальних підприємств.
| Розмір | Лінія з неперервним екструдуванням | Традиційне запікання в пічках |
|---|---|---|
| Продуктивність (кг/год) | 500–2000 | 100–400 |
| Енергоспоживання (кВт·год/тону) | 180–220 | 250–320 |
| Однорідність крихти (%) | ≥ 95 | 70 – 80 |
| Робоча сила (оператори/зміна) | 1 – 2 (керовано PLC) | 3 – 5 (ручне завантаження/розвантаження) |
| Типовий строк окупності | 18 – 24 місяці | 24 – 36 місяців |
У безперервних системах тісто формують і частково випікають за один прохід, після чого його сушать, охолоджують і подрібнюють у лінії — це усуває варіативність партій. У методах обсмажування в духовці спочатку випікають цілі буханці, потім охолоджують їх, подрібнюють і просіюють — це додає більше етапів ручного оброблення й призводить до більшої невизначеності. Екструдовані лінії з керуванням через PLC використовують зворотний зв’язок у реальному часі від датчиків для точного контролю вологості й температури, що покращує якість крихти й зменшує відходи сировини до 12 %, за даними Baker’s Journal (2022). Для середніх і великих виробництв вищі початкові інвестиції виправдовуються нижчим споживанням енергії, меншою кількістю персоналу та більшою гнучкістю виробництва — тому безперервна екструзія є переважним варіантом сталого зростання.
Ключові аспекти надійної роботи лінії для виробництва сухариків
Надійна лінія для виробництва сухариків залежить від гігієнічного конструювання, проактивного технічного обслуговування та кваліфікованої експлуатації. Обирайте обладнання, що відповідає стандартам безпеки харчових продуктів: повністю герметичні підшипники, похилі поверхні, захисні пристрої з швидкоз’ємним кріпленням та знімні ящики для збору сухариків — це запобігає накопиченню залишків і перехресному забрудненню, а також дозволяє щоденне очищення без повної розбірки.
Щоденний огляд та планова заміна компонентів із високим ступенем зносу — зокрема ножів мелючого пристрою й ременів сушильника — забезпечують збереження номінальної потужності й уникнення аварійних зупинок. Зручно спроектовані точки доступу — наприклад, до матриці екструдера, трубок охолоджувача та сітки сортувального пристрою — дозволяють проводити регулярні перевірки за кілька хвилин, а не годин.
Навчання операторів має виходити за межі процедур запуску й охоплювати калібрування датчиків, інтерпретацію сигналів тривоги та базову усунення несправностей. Коли екіпажі розпізнають ранні ознаки відхилення — наприклад, зміну тиску чи температури — і втручаються до того, як якість почне погіршуватися, стабільність залишається високою. Разом ці практики продовжують термін служби обладнання, мінімізують відходи й забезпечують, що лінія для виробництва сухариків забезпечує потрібну продуктивність та однорідність частинок, від яких залежить ваше виробництво.
Часті запитання
Які ключові компоненти лінії для виробництва сухариків?
Основними компонентами є екструдер, сушильник, охолоджувач, подрібнювач та сіялка. Вони працюють у взаємодії, щоб переробляти застарілий хліб на стабільні й однорідні сухаріки.
Як автоматизація з керуванням через PLC підвищує ефективність?
Автоматизація на основі PLC інтегрує моніторинг у реальному часі, зворотний зв’язок від датчиків та інтерфейси «людина–машина», щоб забезпечити стабільну якість, швидшу діагностику несправностей та прогнозне технічне обслуговування.
У чому різниця між безперервною екструзією та виробництвом сухариків із підсмаженням у пічці?
Безперервна екструзія забезпечує вищу продуктивність, стабільність якості та рентабельність інвестицій, тоді як підсмаження в пічці підходить для виробництва меншого масштабу з нижчими початковими вимогами до інвестицій.
Як конвеєри покращують робочий процес лінії для виробництва сухариків?
Синхронізовані конвеєри зменшують необхідність ручного оброблення матеріалів, забезпечуючи безперервний потік сировини, що знижує витрати на робочу силу й ризики контамінації, а також підвищує ефективність.
Які заходи технічного обслуговування забезпечують безперебійну роботу лінії обладнання?
Щоденні огляди, планова заміна зношених компонентів та навчання операторів методам усунення несправностей і калібрування датчиків є ключовими заходами для забезпечення надійності.
Зміст
- Основні компоненти лінії для виробництва сухариків
- Покроковий робочий процес автоматичної лінії для виробництва крихти хліба
- Вибір та налаштування вашої лінії для виробництва хлібних крихт
- Ключові аспекти надійної роботи лінії для виробництва сухариків
-
Часті запитання
- Які ключові компоненти лінії для виробництва сухариків?
- Як автоматизація з керуванням через PLC підвищує ефективність?
- У чому різниця між безперервною екструзією та виробництвом сухариків із підсмаженням у пічці?
- Як конвеєри покращують робочий процес лінії для виробництва сухариків?
- Які заходи технічного обслуговування забезпечують безперебійну роботу лінії обладнання?