 EN

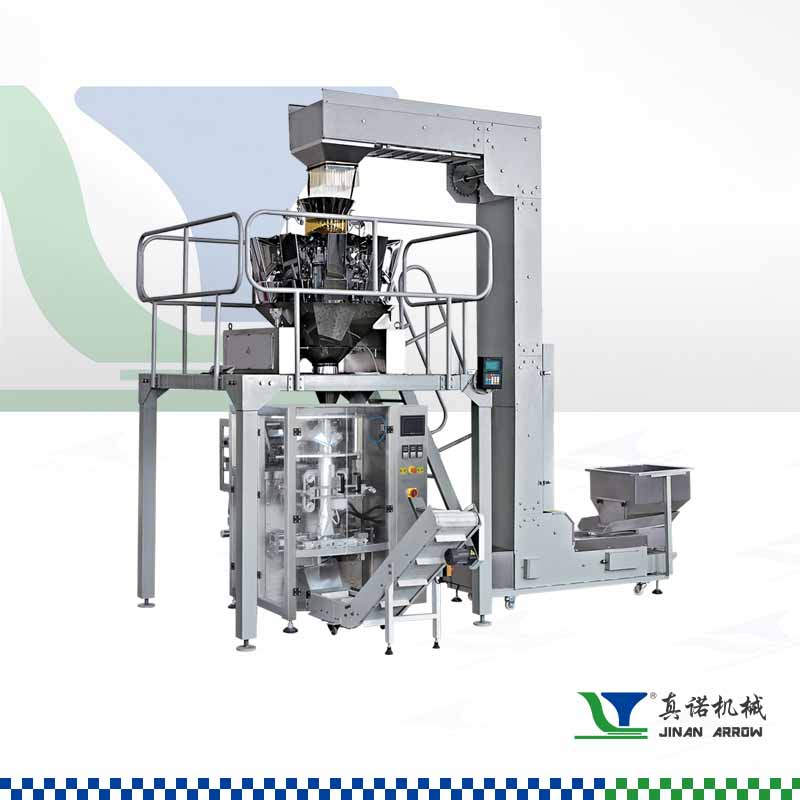
Нан ұнтағын өндіретін жабдықтың негізгі компоненттері
Экструдер, кептіргіш, салқындатқыш, ұнтақтағыш және сеулегіш: Қызметі мен өзара тәуелділігі
Кез келген нан ұнтағы машинасының жолының негізі — экструдер, кептіргіш, суытқыш, ұнтақтағыш және сеулегіштен тұратын біріктірілген реттілік; әрбір құрылғы қажетті өзгерістерді жасау үшін жобаланған. Экструдер ескірген нанды біркелкі пеллеттер түрінде шығару үшін оны матрицадан өткізеді, сосын пеллеттер кептіргішке түседі. Онда бақыланатын жылу нан ұнтағының қаттылығы үшін қажетті дәл ылғалдылық деңгейіне дейін ылғалды азайтады; кез келген аздап ауытқу соңғы қорытындының біркелкілігін бұзады. Кептіруден кейін суытқыш пеллеттерді ауамен бірдей температураға дейін тез суытады, олардың бірігуін және құрылымдық бүтіндігін сақтауға көмектеседі. Келесі кезекте ұнтақтағыш суытылған пеллеттерді қажетті ұнтақ өлшеміне дейін сындырады, ал сеулегіш шығындыларды сорттайды — өлшемі үлкен бөлшектерді шаюға алады және бөлшек үлестірімінің тұрақтылығын қамтамасыз етеді.
Бұл бес компонент тәуелсіз бірліктер емес, бірақ синхрондалған өткізу қабілеті мен үзіліссіз ауысу нүктелеріне сүйенеді. Сай келмеу — мысалы, экструдер шығысын қамтамасыз ете алмайтын кептіргіш немесе сорғыштан кейінгі ұнтақтағыштың қалқаншаға қарағанда жылдам жұмыс істеуі — тежегіштерге, артық ұнтақтауға немесе артық ұсақ бөлшектерге әкеледі. Қазіргі заманғы жолдар айнымалы жылдамдықтық қозғалтқыштар мен интеграцияланған басқару логикасын қолданады, олар барлық жүйедегі ластану жылдамдығын, температураны және тұру уақытын теңестіреді. Бұл сыйымдылық тікелей шығымды, өнім сапасын және энергиялық тиімділікті әсер етеді — сондықтан бұл негізгі дизайн талабы болып табылады.
PLC-басқарылатын автоматтандыру: HMI интерфейсі, датчиктерден келетін кері байланыс және нақты уақыттағы процессті бақылау
Нан ұнтағы машинасының жолының «миы» — бұл бағдарламаланатын логикалық басқару құрылғысы (PLC) арқылы басқарылатын автоматтандыру жүйесі, ол адам-машина интерфейсін (HMI), сенсорлар желісін және нақты уақытта бақылауды біріктіреді, нәтижесінде дәлдік пен қайталанушылық қамтамасыз етіледі. Операторлар параметрлерді орнату, тірі деректерді көру және хабарландыруларға реакция беру үшін интуитивті түрде пайдаланылатын сенсорлық экранды HMI арқылы әрекеттеседі. Ал сенсорлар температураны, ылғалдылықты, тербелісті, электрқозғалтқыштың жүктемесін және қақпа орындарын бақылайды — бұл деректер PLC-ке үздіксіз беріледі. Бұл сәтті, тұйық циклді реттеулерді қамтамасыз етеді: егер кептіргіштегі шығарылатын ауаның температурасы ауытқыса, PLC мақсатты ылғалдылықты қолданбаса да қолданбаса да жылу кірісін немесе конвейердің жылдамдығын реттейді.
Нақты уақытта бақылау сондай-ақ болжамды техникалық қызмет көрсетуді қолдайды — мысалы, электр қозғалтқышының тогының өсуі сияқты тенденцияларды талдау апатқа дейін құрылғының подшипниктерінің тозуын анықтап, жоспарланған жөндеулерді орындауға мүмкіндік береді, ал бұл жоспарланбаған тоқтатуларды болдырмауға көмектеседі. Мұндай автоматтандыру әр партиядағы крошкалардың біркелкілігін жақсартады және еңбек шығындарын қатты азайтады. Барлық бақылауды бір ғана интерфейс арқылы біріктіру арқылы жүйе қолмен тексерулерді азайтады, ауытқуларға жауап беру жылдамдығын арттырады және операциялық бақылауды нығайтады.
Автоматты нан крошкасын жасайтын машина сызығының қадамдық жұмыс істеуі
Барлық нан крошкасын жасайтын машина сызығы қолданылған нанды қолданбастан-ақ біркелкі, сақталуға ыңғайлы крошкаларға айналдыруға арналған. Тұтас, интеграцияланған жұмыс істеу процесі өндірістің өнімділігі мен тұрақты сапасын тепе-теңдікке келтіреді.
Материалдардың ағысы: Қолданылған нан → экструзия → кептіру → суыту → ұнтақтау → сеуіп тазарту
Кептірілген нан қабылдағышқа келеді де, айналмалы винттері бар экструдерге жеткізіледі; онда ол қалыптар арқылы өтіп, біркелкі жолақтар түрінде пішіріледі. Олар тікелей көп аймақты ыстық ауа кептіргішке беріледі, мұнда ылғалдылық 20 минуттан кем уақыт ішінде шамамен 35%-дан 8%-дан төмен деңгейге дейін төмендейді — бұл көрсеткішті жаңа нан пісіру технологиясы бойынша зерттеулер растаған. Кептірілгеннен кейін мәжбүрлі ауа салқындатқыш өнімді қоршаған ортаның температурасына дейін салқындатады, бұл ұнтақтау кезінде конденсацияның пайда болуын болдырмаққа көмектеседі.
Салқындатылған материал ұсақтағышқа (соққылы немесе роликті) өтеді және мақсатты ұнтақ өлшеміне дейін ұсақталады. Содан кейін вибрациялық сеңсер өнімді ұсақ, орташа және ірі фракцияларға бөледі. Интеграцияланған електер мен қайта циркуляциялау контурлары өлшемі үлкен бөлшектерді автоматты түрде ұсақтағышқа қайтарып береді. Тұйық циклды сеңсерлеу 98%-дан астам бөлшек өлшемінің біркелкілігін қамтамасыз етеді, сондықтан қосымша өңдеудің қажеті жоқ.
Дизайн принципі: Тұтас, интеграцияланған тасымалдау арқылы қолмен өңдеуді азайту
Бірлік операциялар арасындағы әрбір ауысу блокталған ленталы немесе пневматикалық тасымалдаушылар арқылы жүзеге асады — бұл құйып салу, төгіп тастау немесе қолмен көшіру әрекеттерін болдырмаққа мүмкіндік береді. Негізгі түйіндерде орнатылған ақылды датчиктер кедергілерді анықтайды және материалдың үздіксіз ағысын сақтау үшін жоғарыдағы қоректендіру жылдамдығын дер кезінде реттейді. Бұл дизайн жартылай қолмен жұмыс істейтін жабдықтармен салыстырғанда өнімге тікелей адамның қатысуын шамамен 75% азайтады, нәтижесінде ластану қаупі мен еңбек шығындары төмендейді.
Барлық жабдық орталықтық HMI-дан басқарылады, онда операторлар нақты уақытта өткізу қабілетін, температураның профилін және электрлік сепаратордың тербеліс амплитудасын бақылайды. Мысалы, ұсақ крошка алу үшін ұнтақтағыштың айналу жылдамдығын өзгерту сияқты реттеулер экран бойынша бірнеше түртуді ғана қажет етеді. Барлық электрқозғалтқыштар мен датчиктерді ортақ өріс шинасы арқылы біріктіру арқылы жүйе әрбір машина күйінің келесі машинада қажетті реакцияны тудыратынын қамтамасыз етеді, сондықтан таза наннан дайын крошкаға дейінгі барлық процесстер толығымен қолдан тыс жүреді.
Нан крошкасын өндіретін жабдық желісін таңдау және конфигурациялау
Үздіксіз экструдерленген және дәстүрлі пеште қыздырылған крошка өндірісі: Өндірістік қуат, тұрақтылық және ROI салыстырмасы
Автоматтандырылған крошка машинасын орнатқан кезде негізгі шешім — үздіксіз экструдерлеу мен партиялық пеште қыздыру арасында болады; әрқайсысы әртүрлі көлемге, сапаға және экономикалық басымдықтарға сай. 2023 жылғы кондитерлер мен крошка өңдеушілердің салалық зерттеуі үздіксіз экструдерленген желілердің жоғары өндірістік қуат пен тұрақтылық беретінін, ал пеште қыздыру кішігірім, өнеркәсіптік операциялар үшін әлі де тиімді екенін көрсетті.
| Ölşemderi | Үздіксіз экструдерленген желі | Дәстүрлі пеште қыздырылған |
|---|---|---|
| Өндірістік қуат (кг/сағ) | 500 – 2 000 | 100 – 400 |
| Энергия (кВт·сағ/тонна) | 180 – 220 | 250 – 320 |
| Крошка біркелкілігі (%) | ≥ 95 | 70 – 80 |
| Еңбек (операторлар/смена) | 1 – 2 (PLC-басқарылатын) | 3 – 5 (қолмен жүктеу/түсіру) |
| ROI уақыт шеңберінің типтік үлгісі | 18 – 24 ай | 24 – 36 ай |
Үздіксіз жүйелер қамырды бір рет өткізу арқылы пішіндейді және жартылай пісіреді, сосын тізбектегі кептіру, салқындату және ұнтақтау орындалады — бұл партиялық айырымды жояды. Пеште қыздырылатын әдістер алдымен бүтін нан таяқшаларын пісіруді, одан кейін салқындатуды, ұнтақтауды және сұрыптауды талап етеді — бұл қосымша өңдеу қадамдарын және тұрақсыздықты туғызады. PLC-басқарылатын экструзиялық жолдар нақты ылғалдылық пен температураны сақтау үшін нақты уақыттағы сенсорлық кері байланысты пайдаланады, соның нәтижесінде соңғы крошка сапасы жақсарып, материалдың шығыны 12%-ға дейін азаяды, деп Baker’s Journal (2022). Орта және үлкен көлемді өндірістер үшін бастапқы инвестицияның жоғары деңгейі төмен энергия тұтынуы, еңбек шығындарының азаюы және өндірістік икемділіктің артуы арқылы теңестіріледі — бұл үздіксіз экструзияны тұрақты даму үшін қалаған бағытқа айналдырады.
Сенімді нан крошкасы машинасы желісінің жұмысы үшін негізгі ескертулер
Сенімді нан крошкасы машинасы желісі гигиеналық дизайнға, алдын-ала жоспарланған техникалық қызмет көрсетуге және білікті жұмыс істеуге негізделген. Тамақ қауіпсіздігі стандарттарына сай жасалған жабдықты таңдаңыз — толығымен герметикаланған подшипниктер, еңістік беттер, тез ажыратылатын қорғаныс қаптамалары және алынатын крошка қалташалары болуы керек; бұл қалдықтардың жиналуын және араласуын болдырмауға, сондай-ақ толық шашырауызсыз күндік тазалауды қамтамасыз етуге мүмкіндік береді.
Жоғары тозуға ұшырайтын компоненттерді — әсіресе ұнтақтағыш пышақтары мен кептіргіш белтіктерін — күндік тексеру мен жоспарлы алмастыру арқылы номиналды өндірістік қуат сақталады және жоспарланбаған тоқтатулар болмайды. Жақсы жобаланған қатысу нүктелері — мысалы, экструдер өнімі, суытқыш орамдары және сеулегіш торы үшін — рутинды тексерулерді минуттармен, сағаттармен емес, орындауға мүмкіндік береді.
Operatorlardin oqytu kópshilikke qoyylatyn protseduralardan asyr, sensorlardyn kalibratsiyasy, signaldaǵy xabarlardyn túsindiriluwi jəne nегizgi awariyalardyq aynyqtau menen shyǵaruw shart. Eger jumysshylar basqaýdylyq belgilerin—misyaly, qysymda jəne temperaturada ayqylau—erkin aynyqta sa, sapsan sapaǵa ta'sir etpes buriyn qaytaryp alsa, sapa túraqlilyǵy joǵary deńgeyde qalady. Bular barlyǵy birge jumysytyrma ómiri úzaqaytady, zhylymdylyq azaytady jəne nan uny máshinasynyń jumysy sizdin islep shyǵarudyn ózine qoyatyn ónimiń óndiriluwi jəne zherlerdiń birkeldigi úshin kerekli ónimiń beriluini qamtamasyz etedi.
Жиі қойылатын сұрақтар
Nan uny máshinasynyń jumysyndaǵy negizgi komponentter ne?
Negizgi komponentterge ekstruziya máshinasy, qurýtqysh, soǵytyrǵysh, úngytyrǵysh jəne eletkishter kiradi. Olar eski nanlardy túraqlý jəne birkeldi nan uny halyna keltiru úshin birge jumys yryqtady.
PLC-basqarýly atomatlasu qanday járdem beredi?
PLC-basqarýly atomatlasu naqty waqyttaǵy baqylau, sensorlardyn keribereýi jəne adam-máshina interfeyslerin birlestiru arqyly túraqlý sapany, awariyalardy tez aynyqtaudy jəne bashqarýly balqytuwdy qamtamasyz etedi.
Үздіксіз экструдерленген және пеште қыздырылған күнбағыс ұнтағын өндіру арасындағы айырмашылық неде?
Үздіксіз экструзия жоғары өнімділік, тұрақтылық және ROI-ды қамтамасыз етеді, ал пеште қыздыру бастапқы инвестициялар талабы төмен болатын кіші масштабды операциялар үшін қолайлы.
Тасымалдаушылар нан ұнтағы машинасының жолының жұмыс істеуін қалай жақсартады?
Бір-бірімен байланыстырылған тасымалдаушылар материалдардың үзіліссіз ағысын қамтамасыз ету арқылы қолмен өңдеуді азайтады, бұл еңбек шығындарын және ластану қаупін төмендетеді және тиімділікті арттырады.
Машина жолының сенімді жұмыс істеуін қамтамасыз ету үшін қандай техникалық қызмет көрсету шараларын қолдануға болады?
Күндік тексерістер, уақытында тозған бөлшектерді алмастыру және операторлардың ақауларды анықтау мен сенсорларды калибрлеу бойынша дайындығы — сенімділікті қамтамасыз ететін негізгі шаралар.
Мазмұны
- Нан ұнтағын өндіретін жабдықтың негізгі компоненттері
- Автоматты нан крошкасын жасайтын машина сызығының қадамдық жұмыс істеуі
- Нан крошкасын өндіретін жабдық желісін таңдау және конфигурациялау
- Сенімді нан крошкасы машинасы желісінің жұмысы үшін негізгі ескертулер
-
Жиі қойылатын сұрақтар
- Nan uny máshinasynyń jumysyndaǵy negizgi komponentter ne?
- PLC-basqarýly atomatlasu qanday járdem beredi?
- Үздіксіз экструдерленген және пеште қыздырылған күнбағыс ұнтағын өндіру арасындағы айырмашылық неде?
- Тасымалдаушылар нан ұнтағы машинасының жолының жұмыс істеуін қалай жақсартады?
- Машина жолының сенімді жұмыс істеуін қамтамасыз ету үшін қандай техникалық қызмет көрсету шараларын қолдануға болады?