 EN

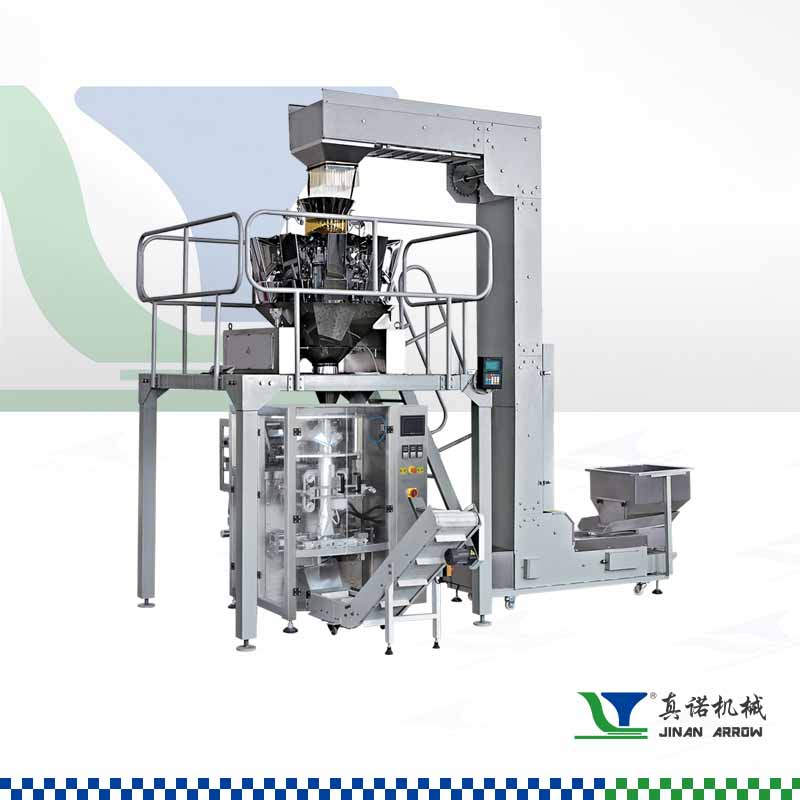
Kärnkomponenter i en brödsmulmaskinlinje
Extruder, torkare, kyler, malskiva och sikt: Funktion och ömsesidig beroende
Kärnan i varje maskinlinje för brödsmulor är den integrerade sekvensen av extruder, torkare, kyler, malskiva och sikt—var och en konstruerad för en avgörande omvandling. Extrudern pressar gammalt bröd genom en form för att skapa enhetliga pelletar, som sedan går in i torkaren. Där minskar kontrollerad värme fukthalten till exakt den nivå som krävs för en knaprig smulstruktur; även små avvikelser påverkar slutgiltig konsekvens negativt. Efter torkningen kyler kyleren snabbt pelletarna till rumstemperatur för att förhindra klumpning och bevara strukturell integritet. Därefter krossar malskivan de kyllda pelletarna till önskad smulstorlek, medan siktet klassificerar utmatningen—avvisar för stora partiklar och säkerställer en jämn partikelfördelning.
Dessa fem komponenter är inte självständiga enheter utan är beroende av synkroniserad genomströmning och sömlösa överföringspunkter. En obalans – till exempel en torkare som inte klarar av att hålla jämna steg med extruderens kapacitet eller en malmaskin som arbetar snabbare än siktmaskinen – orsakar flaskhalsar, övermaling eller för mycket finmaterial. Moderna linjer använder variabla hastighetsdrivsystem och integrerad styrlogik för att balansera matningshastigheter, temperaturer och verkningsområdestider över hela systemet. Denna justering påverkar direkt utbytet, produktkvaliteten och energieffektiviteten – vilket gör den till ett grundläggande krav vid konstruktionen.
PLC-styrd automatisering: HMI-gränssnitt, sensorfeedback och realtidsprocessövervakning
Hjärnan i maskinlinjen för brödsmulor är dess automatiseringssystem, som styrs av en programmerbar logikstyrning (PLC), och som integrerar gränssnittet mellan människa och maskin (HMI), sensornätverket och övervakningen i realtid för att säkerställa precision och upprepelighet. Operatörer interagerar via ett intuitivt touchscreen-HMI för att ställa in parametrar, visa live-data och svara på varningar. Samtidigt övervakar sensorerna temperatur, fuktighet, vibrationer, motorbelastning och läget för luckor – och levererar kontinuerliga data till PLC:n. Detta möjliggör omedelbara justeringar i en sluten reglerloop: om avgastemperaturen i torken avviker, justerar PLC:n värmetillförseln eller transportbandets hastighet för att bibehålla målfuktigheten utan manuell ingripande.
Ett övervakningssystem i realtid stödjer också förutsägande underhåll – genom att analysera trender som ökande motorström kan lagerdriftsslitage identifieras innan fel uppstår, vilket möjliggör schemalagda reparationer istället för oväntade stopp. En sådan automatisering förbättrar enhetligheten i brödsmulans kvalitet mellan olika partier och minskar arbetskraven avsevärt. Genom att samla all översikt i ett enda gränssnitt minskar systemet behovet av manuella kontroller, snabbar upp reaktionen på avvikelser och förstärker den operativa kontrollen.
Steg-för-steg-arbetsflöde för en automatisk brödsmulslinje
Hela brödsmulslinjen är konstruerad för att omvandla gammalt bröd till enhetliga, lagringsstabila smulor utan manuell inblandning. Ett sömlöst, integrerat arbetsflöde balanserar kapacitet med konsekvent kvalitet.
Materialflöde: Gammalt bröd → extrudering → torkning → svalning → maling → screening
Stagnant bröd matas in i infallshopparen och transporteras till extrudern, där roterande skruvar pressar det genom formgivare för att bilda enhetliga strängar. Dessa matas direkt in i en flerzons lufttork med uppvärmd luft som minskar fukthalten från ca 35 % till under 8 % på mindre än 20 minuter – en prestandanivå som bekräftats av senaste studierna inom bakkteknik. Efter torkningen kyls produkten till rumstemperatur med hjälp av en tvångsluftkylare, vilket förhindrar kondensbildning under malningen.
Den kylda materialet transporteras vidare till en hammarmalin eller rullmulin, där det mals ner till önskad smulstorlek. En vibrerande sikt separerar sedan utmatningen i fina, medelstora och grova fraktioner. Integrerade sikt och återcirkulationsloopar returnerar automatiskt för stora partiklar till malan. Genom sluten siktprocess uppnås en partikelstorleksenheterhet på över 98 %, vilket eliminerar behovet av efterbehandling utanför linjen.
Konstruktionsprincip: Minimera manuell hantering genom sömlös, integrerad transport
Varje övergång mellan enhetsoperationer använder låsta bältes- eller pneumativa transportörer – vilket eliminerar skrapning, tömning eller manuell överföring. Smarta sensorer vid nyckelanslutningar upptäcker blockeringar och justerar omedelbart försörjningshastigheten från föregående steg för att bibehålla en jämn materialflöde. Denna konstruktion minskar direkt mänsklig kontakt med produkten med cirka 75 % jämfört med halvmanuella uppställningar, vilket sänker risken för kontaminering och arbetskraftskostnader.
Hela linjen styrs från en central HMI, där operatörer övervakar verklig genomströmning, temperaturprofiler och siktornas vibrationsamplitud i realtid. Justeringar – till exempel ändring av kvarnens hastighet för finare smulor – utförs med några tryck på skärmen. Genom att ansluta alla motorer och sensorer via en gemensam fältbuss säkerställer systemet att varje maskins status utlöser den lämpliga åtgärden i nästa steg, vilket upprätthåller en helt handfri process från råbröd till färdig smula.
Välja och konfigurera din brödsmulslinje
Kontinuerlig extruderad kontra traditionell ugnstorraderad brödsmulproduktion: Kapacitet, konsekvens och avkastningsjämförelse
När man konfigurerar en automatisk brödsmullinje är det främsta valet mellan kontinuerlig extrudering och batchvis ugnstorradering – var och en lämpad för olika skala, kvalitet och ekonomiska prioriteringar. En branschundersökning från 2023 bland bagerier och brödsmulprocessorer visade att kontinuerliga extruderade linjer ger bättre genomströmning och konsekvens, medan ugnstorradering fortfarande är lämplig för mindre, artisanskaliga verksamheter.
| Dimension | Kontinuerlig extruderad linje | Traditionell ugnstorraderad |
|---|---|---|
| Genomströmning (kg/tim) | 500–2 000 | 100–400 |
| Energi (kWh/ton) | 180–220 | 250–320 |
| Smulans enhetlighet (%) | ≥ 95 | 70 – 80 |
| Arbetskraft (operatörer/skift) | 1 – 2 (PLC-styrda) | 3 – 5 (manuell lastning/lossning) |
| Typisk ROI-tidslinje | 18 – 24 månader | 24 – 36 månader |
Kontinuerliga system formar och tillagar deg delvis i ett steg, följt av inline-torkning, kyling och maling – vilket eliminerar variation mellan partier. Metoder med ugnstädning kräver först att hela bröden bakas, sedan kyls, malas och siktas – vilket innebär fler hanteringssteg och större osäkerhet. PLC-styrda extruderade linjer utnyttjar realtidsensorfeedback för att bibehålla exakt fuktighet och temperatur, vilket förbättrar den slutliga smulkvaliteten och minskar materialspill med upp till 12 %, enligt Baker’s Journal (2022). För verksamheter av medelstor till stor skala kompenseras den högre initiala investeringen genom lägre energiförbrukning, minskad arbetskraft och större produktionseffektivitet – vilket gör kontinuerlig extrudering till den föredragna vägen för hållbar tillväxt.
Viktiga överväganden för tillförlitlig drift av maskinlinje för brödsmulor
En pålitlig maskinlinje för brödsmulor kräver hygienisk design, proaktiv underhållsplanering och kompetent drift. Välj utrustning som är byggd enligt livsmedelssäkerhetskraven – med fullständigt förslutna lager, lutande ytor, snabbtillängliga skydd och utbytbara brödsmul-lådor – för att förhindra ackumulering och korskontaminering samt möjliggöra daglig rengöring utan att behöva demontera hela anläggningen.
Dagliga inspektioner och schemalagda utbyten av slitagekänsliga komponenter – särskilt malskivor och torkband – säkerställer att namnplåtskapaciteten bibehålls och att oplanerade stopp undviks. Välutformade åtkomstpunkter – exempelvis till extruderdie, kylningsrör och siktmask – garanterar att rutinmässiga kontroller tar minuter, inte timmar.
Operatörsträning måste gå utöver startprocedurer och även omfatta kalibrering av sensorer, tolkning av larm och grundläggande felsökning. När personalen känner igen tidiga tecken på avvikelse – till exempel tryck- eller temperaturdrift – och ingriper innan kvaliteten försämras, bibehålls en hög grad av konsekvens. Tillsammans utvidgar dessa rutiner utrustningens livslängd, minimerar slöseri och säkerställer att brödsmulsmaskinlinjen levererar den kapacitet och partikeljämnhet som er verksamhet är beroende av.
Vanliga frågor
Vad är de viktigaste komponenterna i en brödsmulsmaskinlinje?
De främsta komponenterna inkluderar extrudern, torkaren, kylningsanläggningen, maldon och siktan. De arbetar tillsammans för att omvandla gammalt bröd till stabila och enhetliga brödsmulor.
Hur förbättrar PLC-styrd automatisering effektiviteten?
PLC-driven automatisering integrerar realtidsövervakning, sensordata och människa-maskin-gränssnitt för att säkerställa konsekvent kvalitet, snabbare felsökning och förutsägande underhåll.
Vad är skillnaden mellan kontinuerlig extruderad och ugnstorrerad paneringskrumbproduktion?
Kontinuerlig extrudering ger högre genomströmning, konsekvens och avkastning på investeringen (ROI), medan ugnstorrering är lämplig för mindre skala med lägre krav på initial investering.
Hur förbättrar transportband arbetsflödet i en paneringskrumbmaskinlinje?
Sammanlänkade transportband minskar manuell hantering genom att säkerställa sömlös materialflöde, vilket sänker arbetskostnaderna och risken för kontaminering samtidigt som effektiviteten förbättras.
Vilka underhållsåtgärder kan säkerställa smidig drift av maskinlinjen?
Dagliga inspektioner, planmässig utbyte av slitna komponenter samt operatörsträning i felsökning och kalibrering av sensorer är avgörande åtgärder för tillförlitlighet.
Innehållsförteckning
- Kärnkomponenter i en brödsmulmaskinlinje
- Steg-för-steg-arbetsflöde för en automatisk brödsmulslinje
- Välja och konfigurera din brödsmulslinje
- Viktiga överväganden för tillförlitlig drift av maskinlinje för brödsmulor
-
Vanliga frågor
- Vad är de viktigaste komponenterna i en brödsmulsmaskinlinje?
- Hur förbättrar PLC-styrd automatisering effektiviteten?
- Vad är skillnaden mellan kontinuerlig extruderad och ugnstorrerad paneringskrumbproduktion?
- Hur förbättrar transportband arbetsflödet i en paneringskrumbmaskinlinje?
- Vilka underhållsåtgärder kan säkerställa smidig drift av maskinlinjen?