 EN

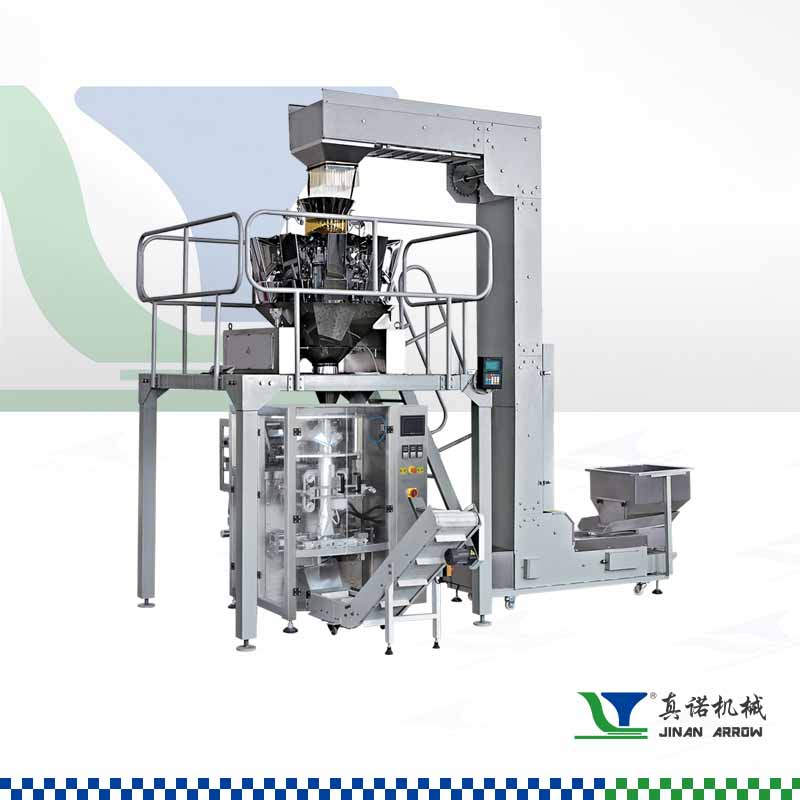
Leibasõnade tootmisliini põhikomponendid
Ekstruuder, kuivati, jahutusseade, mahlutusmasin ja sõelumisseade – funktsioon ja vastastikune seotus
Iga leibade kruusmasinajoone tuumaks on integreeritud jada: ekstruuder, kuivati, jahutusseade, mahlaküttja ja sõel. Iga seade on loodud olulise teisenduse sooritamiseks. Ekstruuder surub aegunud leiba läbi liistiku, moodustades ühtlase suurusega peletid, mis seejärel sisenevad kuivatisse. Seal vähendab kontrollitud soojus niiskusesisaldust täpselt sellaseni, et saavutada kriispse kruusa tekstuur; isegi väiksed kõrvalekalded halvendavad lõppkonsistentsi. Kuivatamise järel jahutab jahutusseade peletid kiiresti ümbritseva keskkonna temperatuurini, et vältida kleepumist ja säilitada struktuuriline terviklikkus. Seejärel murdub mahlaküttja jahutatud peletid eesmärgitud kruusa suuruseks, samas kui sõel liigitab toodangu – tagasi lükkades liiga suured osakesed ja tagades kitsa osakeste jaotuse.
Need viis komponenti ei ole iseseisvad ühikud, vaid nad sõltuvad sünkroonsest läbitulmust ja õmbluseta ülekandepunktidest. Ebakorrapärasus – näiteks kuivati, mis ei suuda järgida ekstruuderit või grinder, mis liiga kiiresti töötleb sõelat – põhjustab kitsaskohti, ülegrindevat töötlemist või liialdatud väikesi osakesi. Kaasaegsed tootmisliinid kasutavad muutuva kiirusega mootoreid ja integreeritud juhtimisloogikat, et tasakaalustada toitumiskiirust, temperatuuri ja viibimisajad kogu süsteemis. See koordineeritus mõjutab otseselt saagist, toote kvaliteeti ja energiatõhusust – seega on see aluspõhimõte konstruktsiooni loomisel.
PLC-ga juhitav automaatika: HMI-liides, sensorite tagasiside ja reaalajas protsessi jälgimine
Põhikomponent liivapaberite tootmisliinis on programmne loogikaseade (PLC), mis juhib automaatset süsteemi ja ühendab inimese-masina liidese (HMI), andurite võrgustiku ning reaalajas jälgimise, tagades täpsuse ja korduvusvõime. Töötajad suhtlevad intuitiivse puuteekraaniga HMI kaudu, et seadistada parameetreid, vaadata hetkeandmeid ja reageerida hoiatustele. Samal ajal jälgivad andurid temperatuuri, niiskust, vibratsiooni, mootorikoormust ja väravate asukohti, edastades pidevalt andmeid PLC-le. See võimaldab kohe, sulgutud tsüklis kohandusi: kui kuivati väljatemplatuur kõrvale kaldub, reguleerib PLC soojusenergia sisendit või konveieriliiaga kiirust, et säilitada sihtniiskus ilma inimliku sekkumiseta.
Reaalajas jälgimine toetab ka ennustavat hooldust – näiteks mootori voolutugevuse tõusut analüüsides saab tuvastada kullerite kulutumist enne katkemist, mis võimaldab remondi planeerida aegsasti ja vältida plaanipäraseid seiskumisi. Selline automaatika parandab kruupi ühtlust erinevates partiidis ning vähendab oluliselt tööjõukulu. Ühe kasutajaliidese kaudu kogu protsessi jälgimise ühendamine vähendab manuaalseid kontrollioperatsioone, kiirendab kõrvalekaldumiste korral reageerimist ja tugevdab tootmisprotsessi juhtimist.
Automaatse leibkruupi masinajoone samm-sammult toimuv töövoog
Kogu leibkruupi masinajoone on projekteeritud nii, et see teeb küpsetamata leibast ühtlaseid, poodides stabiilselt säilivaid kruupe ilma inimliku sekkumiseta. Läbivalt integreeritud töövoog tagab nii suure läbilaskevõime kui ka pideva kvaliteedi.
Materjali liikumine: Küpsetamata leib → ekstrudeerimine → kuivatamine → jahutamine → purustamine → sõelutamine
Kõva leib siseneb hopperi ja transporteeritakse ekstruuderisse, kus pöörlevad kruvid suruvad selle läbi liistude, et moodustada ühtlaseid ribasid. Need liiguvad otse mitmepiirilisse soojaoohukku, mis vähendab niiskust umbes 35%-lt alla 8% 20 minuti jooksul – seda tulemust on kinnitanud hiljutised küpsetustehnoloogia uuringud. Pärast kuivatamist viib õhuga jahutatav jahutusseade toote temperatuuri keskkonna temperatuurini, et vältida kondenseerumist mahlutamisel.
Jahutatud materjal liigub hammast- või rullmahlutusseadmesse, kus seda väiksemaks purustatakse soovitud krumbli suuruseks. Vibratsiooniga sõelutusseade eraldab tulemuse peenikeseks, keskmiseks ja peeneks fraktsiooniks. Sisseehitatud sõelad ja ringlussevõtuloopid tagastavad automaatselt liiga suured osakesed mahlutusseadmesse. Sulgemisringi sõelutus saavutab üle 98% osakeste suuruse ühtlasuse, elimineerides välise töötlemise vajaduse.
Kujundusprintsiip: Käsitsi käitlemise miinimumini viimine sujuva, integreeritud transpordiga
Iga ühikutevaheline üleminek toimub lukustatud vöö- või pneumaatiliste transpordiseadmete abil – see välistab kuhjumise, tühjendamise ja käsitsi ülekanne. Tarkmed sensorid olulistes ühenduspunktides tuvastavad takistused ja kohandavad kohe ülevalavoolus asuvate seadmete toitumiskiirust, säilitades pideva materjali voolu. See konstruktsioon vähendab otsest inimese kokkupuudet tootega umbes 75% võrra võrreldes poolkäsitsi seadistustega, vähendades nii saastumisriski kui ka tööjõukulusid.
Täielikku tootmisliini juhib keskne HMI, kus operaatoreid jälgivad reaalajas läbitungit, temperatuuriprofiile ja sõelutaja vibratsiooni amplituudi. Seadistused – näiteks grindi kiiruse muutmine peenemate leibapuru saamiseks – teostatakse mõne ekraanipuudutusega. Kuna kõik mootorid ja sensorid on ühendatud ühise väljavõrguga, tagab süsteem, et iga seadme olek aktiveerib järgmises seadmes vastava reageerimise, säilitades täielikult käsitüübi protsessi alates toorleivast kuni valmis leibapuruni.
Leibapuru masinajoone valimine ja seadistamine
Pidev ekstrudeeritud vs. traditsiooniline ahjus küpsetatud leibapulbri tootmine: võimsus, ühtlus ja ROI võrdlus
Automaatse leibapulbri masinajoona konfigureerimisel on peamiseks otsuseks pidev ekstrusioon vs. partii kaupa ahjus küpsetamine – igaüks neist sobib erinevatele skaaladele, kvaliteedile ja majanduslikele eesmärkidele. 2023. aasta tööstusuuring leibapulbri töötlemisettevõtete ja pagasite seas näitas, et pidevad ekstrudeeritud jooned tagavad parema läbitungi ja ühtlase kvaliteedi, samas kui ahjus küpsetamine jääb elujõuliseks väiksemate, kunstnikliku tootmisega ettevõtete jaoks.
| Mõõtmed | Pidev ekstrudeeritud joon | Traditsiooniline ahjus küpsetatud |
|---|---|---|
| Läbitung (kg/h) | 500–2000 | 100–400 |
| Energiatarve (kWh/tonn) | 180–220 | 250–320 |
| Kruumide ühtlus (%) | ≥ 95 | 70 – 80 |
| Tööjõud (operaatorid/shift) | 1 – 2 (PLC-juhitav) | 3 – 5 (käsitsi laadimine/väljalaadimine) |
| Tüüpiline ROI ajaskaala | 18 – 24 kuud | 24 – 36 kuud |
Pidevsüsteemid kujundavad ja osaliselt küpsetavad testo ühes läbimisringis, millele järgneb reas kuivatamine, jahtutamine ja purustamine – see kõrvaldab partii põhjustatud muutlikkuse. Ahjus küpsetatud meetodid nõuavad esmalt terveid leiba küpsetamist, seejärel jahtutamist, purustamist ja sõelumist – see teeb tööprotsessi pikemaks ja suurendab ebakorrapärasusi. PLC-juhitavad ekstrudeeritud liinid kasutavad reaalajas andurite tagasisidet, et säilitada täpselt niiskus ja temperatuur, parandades lõplikku kruumi kvaliteeti ja vähendades materjalikao kuni 12% võrra, vastavalt Bakritööleht (2022). Keskmise ja suuremahuliste tootmistehaste puhul tasub kõrgem esialgne investeering madalama energiatarbimise, väiksema tööjõukulu ja suurema tootmiselastsuse tõttu – seega on pidev ekstrusioon jätkusuutliku kasvu soovitud tee.
Usaldusväärse leibapulbri masinajoone töötamise peamised kaalutlused
Usaldusväärne leibapulbri masinajoone töötamine sõltub hügieenilisest konstruktsioonist, ennetavast hooldusest ja kvalifitseeritud töötajatest. Valige toiduohutuse standarditele vastav seade – täielikult hermeetilised laagrid, kalduvad pinnad, kiirelt eemaldatavad kaitsekateid ja eemaldatavad pulbrilaod – et vältida ainekogunemist ja ristkontaminatsiooni ning võimaldada igapäevast puhastust ilma täieliku lahtivõtmiseta.
Igapäevane kontroll ja kõrge kuluvusega komponentide (eriti mahlutusnoodad ja kuivatusvööd) planeeritud vahetamine tagavad nimetatud võimsuse säilumise ja vältivad plaanipäraseid seiskumisi. Hästi läbi mõeldud ligipääsupunktid – näiteks ekstrusioonidüüsi, jahutuskuupide ja sõelapõhja jaoks – tagavad, et igapäevased kontrollid kestavad minutiid, mitte tunde.
Operaatortreening peab ulatuma kaasaegsete käivitustööde piiridest, hõlmates sensoorite kalibreerimist, häirete tõlgendamist ja põhitasemelise veaparanduse. Kui meeskonnaliikmed tuvastavad varajased kõrvalekaldumise märgid – näiteks rõhu või temperatuuri kõikumised – ja sekkuvad enne kvaliteedi langust, säilib kõrgem järjepidevus. Koos annavad need tegevused kaasa seadmete eluea pikenedele, jäätmete vähendamisele ning tagavad, et leibapulbri masinajoon toodab soovitud läbitungitavust ja osakeste ühtlust, millele teie tootmisprotsess toetub.
KKK
Mis on leibapulbri masinajoona peamised komponendid?
Peamised komponendid on ekstruuder, kuivati, jahutusseade, grindur ja sõel.
Kuidas PLC-juhitav automaatika suurendab tõhusust?
PLC-juhitav automaatika integreerib reaalajas jälgimise, sensoorite tagasiside ja inim-masin-liideseid, tagades sellega püsiva kvaliteedi, kiirema veaparanduse ja ennustava hoolduse.
Mis on pideva ekstrudeerimise ja ahjus kuumutatud leibapulbri tootmise vahel erinevus?
Pidev ekstrudeerimine tagab suurema läbitungi, ühtlasema kvaliteedi ja suurema tagasitulu, samas kui ahjus kuumutamine sobib väiksemate tootmiskohtade jaoks, kus esialgne investeering on väiksem.
Kuidas parandavad transpordikonveiorid leibapulbri masinajoone töövoogu?
Ühendatud transpordikonveiorid vähendavad manuaalset käsitlemist, tagades õmmeldumatu materjali voogu, mis vähendab tööjõukulusid ja saastumisohusid ning parandab tõhusust.
Millised hooldustavad tagavad masinajoone sujuva töö käigu?
Igapäevased kontrollid, kulunud komponentide ajakohaselt asendamine ning operaatrite koolitus probleemide tuvastamises ja andurite kalibreerimises on olulised meetmed usaldusväärseks tööks.
Sisukord
- Leibasõnade tootmisliini põhikomponendid
- Automaatse leibkruupi masinajoone samm-sammult toimuv töövoog
- Leibapuru masinajoone valimine ja seadistamine
- Usaldusväärse leibapulbri masinajoone töötamise peamised kaalutlused
-
KKK
- Mis on leibapulbri masinajoona peamised komponendid?
- Kuidas PLC-juhitav automaatika suurendab tõhusust?
- Mis on pideva ekstrudeerimise ja ahjus kuumutatud leibapulbri tootmise vahel erinevus?
- Kuidas parandavad transpordikonveiorid leibapulbri masinajoone töövoogu?
- Millised hooldustavad tagavad masinajoone sujuva töö käigu?