 EN

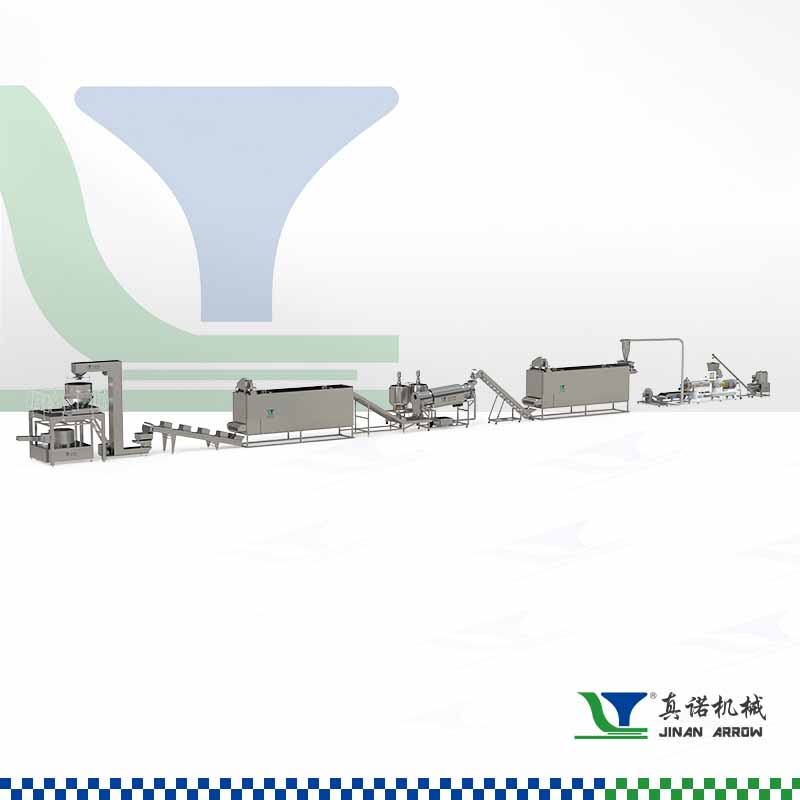
การดำเนินงานหลักและพื้นที่ใช้สอยที่จำเป็น
ตั้งแต่การปรุงเกริตส์จนถึงการคั่วฟ lakes: การจัดสรรพื้นที่สำหรับแต่ละขั้นตอน
การจัดวางผังเชิงพื้นที่ของสายการผลิตคอร์นเฟลกส์มีผลกระทบโดยตรงต่ออัตราการผลิต ความสอดคล้องตามมาตรฐานความปลอดภัยด้านอาหาร และความยืดหยุ่นในการปฏิบัติงาน ขั้นตอนการปรุงและการเตรียมเบื้องต้น ซึ่งรวมถึงการให้น้ำแก่เกริตส์และการฉีดไอน้ำ ใช้พื้นที่บนพื้นโรงงานร้อยละ 40–45 ของพื้นที่รวม ตารางที่ 1 แสดงการจัดสรรพื้นที่โดยทั่วไปสำหรับสายการผลิตที่มีกำลังการผลิต 500–700 กิโลกรัมต่อชั่วโมง
| ขั้นตอนกระบวนการ | พื้นที่พื้นโดยประมาณ (ตร.ม.) | สัดส่วนของพื้นที่รวม |
|---|---|---|
| การปรุงเกริตส์และการทำให้เย็นลง | 50–70 | 22% |
| การปรับความชื้นและการอบแห้ง | 60–80 | 25% |
| การแผ่บางและการบดด้วยลูกกลิ้ง | 30–45 | 14% |
| การคั่วและการอบแห้งขั้นสุดท้าย | 40–55 | 17% |
| บัฟเฟอร์ระบายความร้อนและลำเลียง | 25–40 | 12% |
| การควบคุมและการเข้าถึงสิ่งอำนวยความสะดวก | 20–35 | 10% |
โซนทำให้แห้งและปรับอุณหภูมิใช้พื้นที่ส่วนใหญ่ เนื่องจากต้องใช้เวลาอยู่ในระบบนานถึง ๓–๔ ชั่วโมง เพื่อให้มั่นใจว่าความชื้นจะสมดุลทั่วทั้งมวล โรงโม่แบบแผ่นต่อเนื่องช่วยลดพื้นที่ใช้สอยลง ๑๕% เมื่อเทียบกับโรงโม่แบบกลิ้งเป็นรอบ ขณะที่เตาคั่วแบบอุณหภูมิสูงระยะเวลาสั้น (HTST) ลดความยาวของเครื่องอบลงครึ่งหนึ่งเมื่อเทียบกับเครื่องอบแบบหมุนแบบดั้งเดิม จึงปล่อยพื้นที่ว่างสำหรับผสานระบบบรรจุภัณฑ์ได้ หม้อต้มแบบมีเปลือกไอน้ำและโครงสร้างพื้นฐานการทำความสะอาดภายในระบบ (CIP) ในบริเวณการปรุงอาหาร จำเป็นต้องเพิ่มพื้นที่สำรองเพิ่มอีก ๑๐–๑๕% เพื่อให้ผู้ปฏิบัติงานสามารถเข้าถึงได้อย่างปลอดภัยและสอดคล้องตามข้อกำหนดด้านสุขอนามัย การวางแผนจึงต้องรวมระยะสำรองสำหรับการขยายกำลังการผลิตของแต่ละขั้นตอนการผลิตไว้ด้วย เพื่อรองรับการปรับปรุงกำลังการในอนาคตโดยไม่รบกวนความต่อเนื่องของกระบวนการผลิต
ข้อจำกัดด้านความร้อนและเชิงกล: โซนไอน้ำ ทางเดินระบายความร้อน และระยะสำรองสำหรับการขยายตัว
การผลิตคอร์นเฟลกสร้างภาระความร้อนอย่างรุนแรง โดยเฉพาะในขั้นตอนการปรุงและคั่ว ซึ่งจำเป็นต้องมีการจัดโซนอย่างรอบคอบ ภาชนะฉีดไอน้ำสามารถทำให้อุณหภูมิแวดล้อมสูงถึง ๕๕ องศาเซลเซียส จึงจำเป็นต้องจัดโซนสำหรับไอน้ำโดยเฉพาะ โดยมีระยะว่างเหนือศีรษะอย่างน้อย ๒.๕ เมตร เพื่อติดตั้งฝาครอบและท่อระบายอากาศ ตามแนวทางของ EHEDG นอกจากนี้ ทางเดินแยกท่อไอน้ำต้องมีความกว้างอย่างน้อย ๑.๒ เมตร เพื่อความปลอดภัยในการเข้าถึงและบำรุงรักษา
ทางเดินระบายความร้อนที่อยู่ด้านหลังขั้นตอนการคั่ว—ซึ่งเกล็ดจะลดอุณหภูมิจากประมาณ 220 องศาเซลเซียส ลงมาต่ำกว่า 40 องศาเซลเซียส—จำเป็นต้องมีเส้นทางแบบเชิงเส้นและไม่มีสิ่งกีดขวาง ช่องระบายความร้อนด้วยอากาศแวดล้อมแบบมาตรฐานมีความยาว 12–15 เมตร ทำให้พื้นที่จัดวางเพิ่มขึ้น 25–30 ตารางเมตร การขยายตัวเชิงกลของชิ้นส่วนสแตนเลสที่ร้อนจัดมีค่ามาก: ท่อความยาว 10 เมตรอาจยืดออกได้ถึง 2.5 เซนติเมตร เพื่อรองรับปรากฏการณ์นี้ จึงแนะนำให้ติดตั้งข้อต่อแบบยืดหยุ่นและลูปขยายความร้อนทุกระยะ 8–10 เมตร ซึ่งจะใช้พื้นที่เพิ่มเติมอีก 8–12% ของขนาดโดยรวมของเครื่องจักร การเพิกเฉยต่อปัจจัยเหล่านี้อาจนำไปสู่การเรียงตัวผิดตำแหน่ง ความล้มเหลวของซีล และช่องทางการปนเปื้อน—ดังนั้น การแบ่งโซนตามอุณหภูมิจึงเป็นพื้นฐานสำคัญต่อความน่าเชื่อถือในระยะยาว
พื้นที่ที่เครื่องจักรใช้และการกำหนดข้อกำหนดสำหรับการติดตั้งเครื่องจักรในสายการผลิตคอร์นเฟลกส์
มิติหลักของเครื่องจักร: เครื่องอัดรีด เครื่องอบแห้งแบบกลองเกล็ด และเครื่องคั่วแบบหมุน
ขนาดของอุปกรณ์หลักกำหนดรูปทรงโดยรวมของสายการผลิต ตัวขับแบบสกรูคู่ ซึ่งเป็นจุดเริ่มต้นของการปรุงและขึ้นรูปเม็ดธัญพืช มักมีขนาดประมาณ 4 เมตร × 1.5 เมตร สำหรับสายการผลิตกำลังการปานกลาง (120–150 กิโลกรัมต่อชั่วโมง) และขยายเป็นมากกว่า 6 เมตร × 3.5 เมตร ที่กำลังการผลิต 500 กิโลกรัมต่อชั่วโมง ทางด้านปลายน้ำ เครื่องอบแห้งแบบกลองแผ่น (flake drum dryer) ลดความชื้นจากประมาณ 20% ลงเหลือ 5% ซึ่งต้องใช้ห้องอบแห้งยาว 6–8 เมตร และพื้นที่วางเครื่องโดยรวมประมาณ 8 เมตร × 2 เมตร เตาอบแบบหมุน (rotary toaster) เพิ่มพื้นที่เชิงเส้นอีก 5–7 เมตร เพื่อให้ได้สีและเนื้อสัมผัสที่ต้องการในขั้นสุดท้าย ดังนั้น ระบบกำลังการผลิต 150 กิโลกรัมต่อชั่วโมง อาจมีความยาวถึง 39 เมตร × 1.2 เมตร ในขณะที่ระบบที่มีกำลังการผลิต 500 กิโลกรัมต่อชั่วโมง อาจมีขนาดสูงสุดถึง 43 เมตร × 3.5 เมตร ตัวเลขเหล่านี้แสดงให้เห็นว่า การเพิ่มกำลังการผลิตเพียงเล็กน้อยสามารถทำให้ความต้องการพื้นที่เพิ่มขึ้นอย่างไม่สมสัดส่วน — ดังนั้น การวิเคราะห์พื้นที่ที่อุปกรณ์จะครอบครองตั้งแต่ระยะแรกจึงมีความสำคัญยิ่งต่อการวางแผนโรงงาน
มาตรฐานการเข้าถึงเพื่อให้บริการ การเว้นระยะปลอดภัย และขอบเขตสำหรับการบำรุงรักษา
การจัดพื้นที่ใช้งานจริงมักทำให้พื้นที่ที่ใช้ได้จริงเพิ่มขึ้นเป็นสองเท่าเมื่อเทียบกับขนาดของอุปกรณ์แบบคงที่ แนวทางปฏิบัติที่ดีที่สุดในอุตสาหกรรมกำหนดให้มีทางเดินรอบตัวอุปกรณ์หลักแต่ละชิ้นอย่างน้อย 1.2 เมตร เพื่อให้ผู้ปฏิบัติงานสามารถเคลื่อนย้ายได้อย่างปลอดภัย และต้องเว้นระยะห่างอย่างน้อย 1.5 เมตร ด้านหน้าแผงควบคุมไฟฟ้าและตู้ควบคุม เพื่อให้สอดคล้องกับข้อกำหนดด้านความปลอดภัย ส่วนระยะความสูงเหนืออุปกรณ์ต้องเพียงพอสำหรับท่อระบายไอระเหยจากไอน้ำและระบบระบายอากาศ โดยต้องมีระยะห่างจากจุดสูงสุดของเครื่องอบแห้งหรือเครื่องคั่วอย่างน้อย 2.5 เมตร พื้นที่สำหรับการบำรุงรักษาต้องออกแบบให้สามารถถอดชิ้นส่วนออกได้ทั้งหมด เช่น เครื่องอบแบบกลอง (drum dryers) ต้องมีประตูเข้าถึงที่ปลายทั้งสองด้าน พร้อมพื้นที่ด้านข้างเพียงพอสำหรับถอดกลองทั้งชิ้นออกมาเพื่อทำการขัดผิวใหม่ นอกจากนี้ สายพานลำเลียง ฝาครอบดูดฝุ่น และสถานีตรวจจับโลหะ ก็ล้วนใช้พื้นที่บนพื้นเช่นกัน การผสานอุปกรณ์เหล่านี้ไว้ในแนวทางเดินสำหรับบริการ (service corridors) ตั้งแต่ขั้นตอนการออกแบบ—แทนที่จะเพิ่มเติมภายหลัง—จะช่วยป้องกันจุดคับคั่ง และลดเวลาหยุดทำงานระหว่างการทำความสะอาดหรือซ่อมบำรุง
กลยุทธ์การแบ่งโซนตามหน้าที่เพื่อจัดวางไลน์ผลิตคอร์นเฟลกส์ให้ได้ประสิทธิภาพสูงสุด
พื้นที่จัดเก็บวัตถุดิบ ศูนย์กลางการผลิต ห้องปฏิบัติการควบคุมคุณภาพ (QC) และพื้นที่จัดเก็บสินค้าสำเร็จรูป
การแบ่งโซนตามหน้าที่ช่วยเปลี่ยนเครื่องจักรที่แยกจากกันให้กลายเป็นระบบแบบบูรณาการที่มีอัตราการผลิตสูง ซึ่งสอดคล้องกับหลักการ HACCP และหลักการ 5S แบบลีน ทั้งนี้ จำเป็นต้องจัดแบ่งพื้นที่ออกเป็นสี่โซนที่แยกจากกันอย่างชัดเจน ได้แก่ พื้นที่จัดเก็บวัตถุดิบ ศูนย์กลางการผลิต ห้องปฏิบัติการควบคุมคุณภาพ (QC) และพื้นที่จัดเก็บสินค้าสำเร็จรูป
ไซโลวัตถุดิบสำหรับเมล็ดข้าวโพดบดและส่วนผสมอื่นๆ ควรตั้งอยู่ทางทิศที่ลมพัดเข้า (upwind) ของบริเวณการผลิต เพื่อป้องกันไม่ให้ไอน้ำและฝุ่นลอยเข้าสู่กระบวนการ ซึ่งมักใช้พื้นที่ราว 10–15% ของพื้นที่รวมทั้งหมด ศูนย์กลางการผลิต—ครอบคลุมขั้นตอนการต้ม การแผ่เป็นเกล็ด และการคั่ว—จำเป็นต้องจัดวางแบบไหลตามแนวเส้นตรงอย่างเคร่งครัด จากโซนเปียกไปยังโซนแห้ง โดยระยะห่างระหว่างเครื่องจักรต้องมากกว่า 1.5 เมตร เพื่อรองรับระบบดูดฝุ่นและพื้นที่สำหรับบำรุงรักษา ห้องปฏิบัติการควบคุมคุณภาพ (QC) ที่ตั้งอยู่บริเวณกลางสายการผลิต ใกล้ทางออกของเตาคั่ว ช่วยให้สามารถตรวจสอบความชื้นและสีได้ทันที จึงป้องกันไม่ให้ล็อตสินค้าที่ไม่ผ่านเกณฑ์เข้าสู่ขั้นตอนบรรจุภัณฑ์ และลดการสูญเสียสินค้าได้สูงสุดถึง 3% ตามมาตรฐานวิศวกรรมอาหาร โซนสินค้าสำเร็จรูปต้องแยกออกจากโซนวัตถุดิบอย่างเด็ดขาด เพื่อขจัดความเสี่ยงจากการสัมผัสข้ามกัน ส่วนการจัดเก็บวัสดุบรรจุภัณฑ์และการเชื่อมต่อผ่านระบบสายพานควรออกแบบให้เชื่อมโยงกระบวนการพาเลทไทร์และห่อฟิล์มหดโดยตรงกับบริเวณขนส่งสินค้า แนวทางที่มีระเบียบวินัยเช่นนี้ช่วยลดการเคลื่อนย้ายที่ไม่เพิ่มมูลค่า และเสริมสร้างความมั่นคงด้านความปลอดภัยของอาหาร
ผลกระทบของระบบเสริมและโครงสร้างพื้นฐานต่อความต้องการพื้นที่รวม
ระบบดูดฝุ่น ระบบตรวจจับโลหะ ระบบลำเลียง และพื้นที่สำหรับสายบรรจุภัณฑ์
ระบบเสริมคิดเป็นสัดส่วนที่สำคัญ—และมักถูกประเมินต่ำเกินจริง—ของความต้องการพื้นที่รวม โดยมักเทียบเคียงได้กับอุปกรณ์การผลิตหลัก ระบบดูดฝุ่น (เช่น ไซโคลนและบากเฮาส์) ต้องใช้โซนเครื่องกลเฉพาะที่มีช่องระเบิดและทางเข้าสำหรับการบำรุงรักษาแบบควบคุมอย่างปลอดภัย ส่วนท่อลำเลียงที่เกี่ยวข้องอาจทำให้ความสูงของอาคารเพิ่มขึ้น ๑๕–๒๐ เปอร์เซ็นต์ ระบบตรวจจับโลหะต้องการระยะคอนเวเยอร์ตรงก่อนหน้าหลายเมตรเพื่อให้การตรวจจับมีความน่าเชื่อถือ รวมทั้งต้องจัดพื้นที่เฉพาะสำหรับกลไกปฏิเสธสินค้าและถังเก็บสินค้าที่ถูกปฏิเสธซึ่งต้องล็อกไว้
ระบบลำเลียง ซึ่งรวมถึงลิฟต์แบบใช้ลมอัด เครื่องลำเลียงสายพานเอียง และเครื่องยกถัง จำเป็นต้องเชื่อมต่อระหว่างระดับชั้นต่าง ๆ ของอาคาร โดยหลีกเลี่ยงส่วนที่ไม่มีการไหลเวียนของวัสดุ (dead legs) และรองรับการเข้าถึงเพื่อการทำความสะอาดแบบ CIP ทั้งทางเดินสำหรับบุคลากร แพลตฟอร์ม และช่องแนวตั้งสำหรับเดินสายส่งสัญญาณหรือท่อต่าง ๆ ล้วนเพิ่มภาระต่อพื้นที่ชั้นและพื้นที่เหนือศีรษะ ท้ายสุด สายบรรจุภัณฑ์ — ตั้งแต่เครื่องบรรจุหีบห่อแนวตั้งแบบ form-fill-seal ไปจนถึงเครื่องบรรจุกล่องและเครื่องเรียงพาเลท — อาจใช้พื้นที่ชั้นรวมสูงถึงร้อยละ 40 ของพื้นที่ทั้งหมดในแบบผังที่มีขนาดกะทัดรัด การประเมินความต้องการโครงสร้างพื้นฐานเหล่านี้ต่ำเกินไปจะนำไปสู่จุดคับคั่นอย่างหลีกเลี่ยงไม่ได้ ซึ่งส่งผลเสียต่ออัตราการผลิต ความปลอดภัยด้านอาหาร และการเข้าถึงเพื่อการบำรุงรักษา
คำถามที่พบบ่อย
ปัจจัยใดบ้างที่มีอิทธิพลหลักต่อการจัดผังพื้นที่ของสายการผลิตคอร์นเฟลกส์
การจัดผังพื้นที่ได้รับอิทธิพลจากเป้าหมายด้านอัตราการผลิต ความสอดคล้องตามข้อกำหนดด้านความปลอดภัยของอาหาร ความยืดหยุ่นในการปฏิบัติงาน รวมทั้งขนาดและระยะว่างที่จำเป็นสำหรับเครื่องจักรหลัก เช่น เครื่องอัดรีด (extruders) เครื่องอบแบบกลอง (drum dryers) และเครื่องคั่ว (toasters)
เหตุใดโซนการอบแห้งและการปรับสมดุลความชื้นจึงต้องใช้พื้นที่ค่อนข้างมาก
การอบแห้งและทำให้แข็งต้องใช้เวลาพักนานขึ้นถึง 3–4 ชั่วโมง เพื่อให้ความชื้นกระจายสม่ำเสมอ ซึ่งจำเป็นต้องใช้พื้นที่บนพื้นมากขึ้น
ระบบเสริมมีผลต่อความต้องการพื้นที่รวมอย่างไร
ระบบเสริม เช่น ระบบดูดฝุ่น ระบบตรวจจับโลหะ และเครือข่ายลำเลียง อาจใช้พื้นที่เทียบเคียงกับอุปกรณ์หลักได้ ระบบทั้งหมดนี้มักเพิ่มความสูงและพื้นที่แนวนอนให้กับผังโรงงาน
ควรจัดการภาระความร้อนในโซนการผลิตอย่างมีประสิทธิภาพอย่างไร
สามารถจัดการภาระความร้อนได้โดยใช้โซนเฉพาะสำหรับระบบไอน้ำ มีระยะว่างเหนือศีรษะสำหรับหมวกดูดและท่อระบายอากาศ ใช้ข้อต่อแบบยืดหยุ่นเพื่อป้องกันปัญหาจากการขยายตัวจากความร้อน และออกแบบทางเดินระบายความร้อนอย่างรอบคอบ
เหตุใดการวิเคราะห์พื้นที่ที่อุปกรณ์ครอบครองจึงสำคัญยิ่งในขั้นตอนการวางแผนเบื้องต้น
การวิเคราะห์พื้นที่ที่อุปกรณ์ครอบครองตั้งแต่เนิ่นๆ ช่วยให้ผังโรงงานสามารถรองรับการปรับเพิ่มกำลังการผลิตในอนาคต และเป็นไปตามมาตรฐานข้อบังคับ โดยไม่รบกวนความต่อเนื่องของกระบวนการทำงาน
สารบัญ
- การดำเนินงานหลักและพื้นที่ใช้สอยที่จำเป็น
- พื้นที่ที่เครื่องจักรใช้และการกำหนดข้อกำหนดสำหรับการติดตั้งเครื่องจักรในสายการผลิตคอร์นเฟลกส์
- กลยุทธ์การแบ่งโซนตามหน้าที่เพื่อจัดวางไลน์ผลิตคอร์นเฟลกส์ให้ได้ประสิทธิภาพสูงสุด
- ผลกระทบของระบบเสริมและโครงสร้างพื้นฐานต่อความต้องการพื้นที่รวม
-
คำถามที่พบบ่อย
- ปัจจัยใดบ้างที่มีอิทธิพลหลักต่อการจัดผังพื้นที่ของสายการผลิตคอร์นเฟลกส์
- เหตุใดโซนการอบแห้งและการปรับสมดุลความชื้นจึงต้องใช้พื้นที่ค่อนข้างมาก
- ระบบเสริมมีผลต่อความต้องการพื้นที่รวมอย่างไร
- ควรจัดการภาระความร้อนในโซนการผลิตอย่างมีประสิทธิภาพอย่างไร
- เหตุใดการวิเคราะห์พื้นที่ที่อุปกรณ์ครอบครองจึงสำคัญยิ่งในขั้นตอนการวางแผนเบื้องต้น