 EN

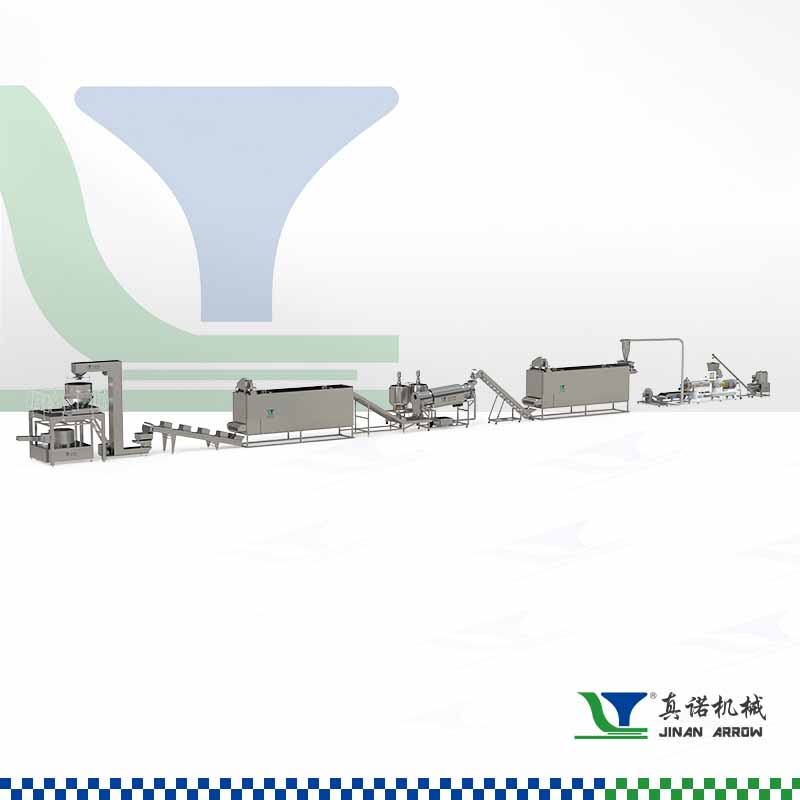
Operațiuni de bază și amprenta lor spațială
De la gătirea boabelor de porumb până la prăjirea fulgilor – alocarea suprafeței pentru fiecare etapă
Dispunerea spațială a unei linii de producție a fulgilor de porumb influențează direct productivitatea, conformitatea cu normele de siguranță alimentară și flexibilitatea operațională. Gătirea și precondiționarea – inclusiv hidratarea boabelor și injecția de abur – reprezintă 40–45% din suprafața totală de podea. Tabelul 1 prezintă alocarea tipică a spațiului pentru o linie de 500–700 kg/h.
| Etapa Procesului | Suprafață aproximativă (m²) | Parte din total |
|---|---|---|
| Gătirea și răcirea boabelor de porumb | 50–70 | 22% |
| Temperarea și uscarea | 60–80 | 25% |
| Formarea fulgilor și măcinarea cu role | 30–45 | 14% |
| Prăjirea și uscarea finală | 40–55 | 17% |
| Tamponi pentru răcire și transport | 25–40 | 12% |
| Acces la control și utilități | 20–35 | 10% |
Zonele de uscare și temperare domină suprafața ocupată datorită timpilor prelungiți de ședere—până la 3–4 ore—pentru a asigura o echilibrare uniformă a umidității. Măcinătoarele continue de tip flake reduc suprafața ocupată cu 15% comparativ cu măcinătoarele pe loturi cu role, în timp ce toastele cu temperatură înaltă și timp scurt (HTST) reduc lungimea uscătorului la jumătate față de uscătoarele rotative tradiționale, eliberând spațiu pentru integrarea ambalării. Cazanele cu manta pentru abur și infrastructura pentru curățare în loc (CIP) din zona de gătit necesită un tampon suplimentar de spațiu de 10–15% pentru accesul operatorilor și conformitatea cu cerințele de igienizare. Planificarea trebuie, așadar, să includă rezerve de extindere pentru fiecare operațiune unitară, pentru a sprijini actualizările viitoare de capacitate fără a perturba integritatea fluxului de lucru.
Constrângeri termice și mecanice: zone cu abur, coridoare de răcire și rezerve pentru dilatare
Producția de fulgi de porumb generează sarcini termice intense—în special în timpul gătirii și prăjirii—care necesită o zonare intenționată. Vasurile cu injecție de abur pot ridica temperatura ambientală la 55 °C, ceea ce impune zone dedicate pentru abur, cu spațiu liber minim de 2,5 m deasupra pentru capetele de evacuare și conductele de evacuare, conform ghidurilor EHEDG. Coridoarele de izolare pentru conductele de abur trebuie să asigure o lățime minimă de 1,2 m pentru accesul și întreținerea în siguranță.
Coridoarele de răcire situate în avalul procesului de prăjire—unde fulgii cad dintr-o temperatură de ~220°C la sub 40°C—necesită trasee liniare și neîntrerupte. Tunelele standard de răcire la temperatura mediului au o lungime de 12–15 m, adăugând 25–30 m² suprafeței de amplasare. Dilatarea mecanică a componentelor din oțel inoxidabil încălzite este semnificativă: o conductă de 10 m poate crește în lungime cu 2,5 cm. Pentru a compensa acest efect, se recomandă montarea unor racorduri flexibile și bucle de dilatare la fiecare 8–10 m, ceea ce consumă în plus 8–12% din volumul total al mașinii. Ignorarea acestor factori poate duce la dezaliniere, defectarea etanșărilor și apariția căilor de contaminare—făcând astfel zonarea termică un element fundamental pentru fiabilitatea pe termen lung.
Suprafața ocupată de echipamente și cerințele de instalare pentru mașinile din linia de producție a fulgilor de porumb
Dimensiunile principale ale mașinilor: extrudatorul, uscătorul cu tambur pentru fulgi și prăjitorul rotativ
Dimensiunile echipamentelor de bază determină geometria întregii linii. Un extruder cu două şuruburi — punctul de plecare pentru gătirea și formarea boabelor — ocupă, în mod tipic, o suprafață de 4 m × 1,5 m pentru linii de capacitate medie (120–150 kg/h), mărindu-se la peste 6 m × 3,5 m la 500 kg/h. În aval, uscătorul cu tambur pentru fulgi reduce umiditatea de la ~20% la 5%, necesitând o cameră de uscare de 6–8 m lungime și o suprafață totală de aproximativ 8 m × 2 m. Tostatorul rotativ adaugă încă 5–7 m spațiu liniar pentru a obține culoarea finală și crocanta dorită. Ca urmare, un sistem de 150 kg/h poate avea dimensiunile de 39 m × 1,2 m, iar o configurație de 500 kg/h poate ajunge până la 43 m × 3,5 m. Aceste cifre subliniază faptul că creșteri modeste ale capacității extind în mod disproportional cerințele de spațiu — ceea ce face analiza inițială a amprentei echipamentelor esențială pentru planificarea facilității.
Accesul pentru service, spațiile libere și standardele privind spațiul necesar întreținerii
Spațiile operaționale de siguranță măresc adesea amprenta efectivă cu cel puțin dublul dimensiunilor statice ale echipamentelor. Cele mai bune practici din industrie impun o distanță minimă de 1,2 m pentru trecerea operatorilor în jurul fiecărei unități majore și o distanță de 1,5 m în fața panourilor electrice și a cabinelor de comandă, pentru a respecta reglementările de siguranță. Spațiul liber de deasupra trebuie să permită montarea conductelor de evacuare a aburului și a sistemelor de ventilație—necesitând cel puțin 2,5 m deasupra punctului cel mai înalt al uscătoarelor sau al tostatoarelor. Spațiile destinate întreținerii trebuie să permită extragerea completă a componentelor: uscătoarele cu tambur, de exemplu, necesită uși de acces la capetele tamburului și suficient spațiu lateral pentru scoaterea întregului tambur, în vederea recondiționării suprafeței. Conveierele, capetele de extracție a prafului și stațiile de detectare a metalelor ocupă, de asemenea, spațiu pe podea; integrarea lor în coridoarele de service—nu ca soluții ulterioare—previne apariția gâturilor de sticlă și minimizează timpul nefuncțional în timpul curățării sau al reparațiilor.
Strategia de zonare funcțională pentru o dispunere optimă a liniei de producție a fulgilor de porumb
Depozitare materii prime, nucleu de producție, laborator de control calitate (QC) și zone pentru produse finite
Zonarea funcțională transformă mașinile discrete într-un sistem coerent, cu debit ridicat, aliniat cu principiile HACCP și lean 5S. Patru zone distincte trebuie să fie clar separate: depozitare materii prime, nucleu de producție, laborator de control calitate (QC) și depozitare produse finite.
Silozurile pentru materiile prime (faină de porumb și ingrediente secundare) trebuie amplasate în partea din amonte a fluxului de procesare, pentru a preveni migrarea aburului și a prafului, ocupând, în mod obișnuit, 10–15% din suprafața totală a podelei. Nucleul de producție—care acoperă gătirea, laminarea și prăjirea—necesită un flux liniar strict, de la zonele umede către cele uscate, iar distanța dintre echipamente trebuie să depășească 1,5 m, pentru a permite montarea capetelor de extracție a prafului și accesul pentru întreținere. Un laborator de control calitate (QC) situat în centrul liniei, lângă ieșirea din cuptorul de prăjit, permite testarea imediată a umidității și a culorii—astfel împiedicând lansarea în ambalare a loturilor care nu respectă specificațiile și reducând pierderile de produs cu până la 3%, conform referințelor din domeniul ingineriei alimentare. Zonele de produse finite trebuie să fie strict separate de cele ale materiilor prime, pentru a elimina orice contact încrucișat; stocarea integrată a materialelor de ambalare și rețelele de benzi transportoare trebuie să lege direct operațiunile de paletizare și de învelire termoretractabilă cu zona de expediere. Această abordare disciplinată reduce mișcările care nu adaugă valoare și consolidează asigurarea siguranței alimentare.
Sisteme auxiliare și impactul infrastructurii asupra nevoilor totale de spațiu
Colectarea prafului, detectarea metalelor, rețelele de transport și amprenta liniei de ambalare
Sistemele auxiliare reprezintă o parte semnificativă — și adesea subestimată — a cerințelor totale de spațiu, depășind uneori chiar și spațiul necesar echipamentelor principale de procesare. Sistemele de colectare a prafului (ciclone, filtre cu saci) necesită zone mecanice dedicate, dotate cu sisteme de evacuare a exploziilor și acces special pentru întreținere; conductele asociate pot crește înălțimea clădirii cu 15–20%. Detectoarele de metale necesită câțiva metri de bandă rulantă dreaptă în amonte pentru o detectare fiabilă, precum și spațiu dedicat mecanismelor de respingere și containerele încuiate pentru produsele respinse.
Rețelele de transport — inclusiv lifturile pneumatice, benzi transportoare înclinate și elevatoare cu găleți — trebuie să lege mai multe niveluri ale clădirii, evitând în același timp zonele inactive și asigurând accesul pentru curățarea în loc (CIP); pasarele, platformele și canalele verticale de susținere contribuie suplimentar la cerințele de spațiu la nivelul podelei și al tavanului. În final, linia de ambalare — de la mașinile de umplut și sigilat în saci verticali (VFFS), până la mașinile de împachetat în cutii și cele de paletizare — poate ocupa până la 40 % din suprafața totală a podelei în configurații compacte. Subestimarea acestor necesități infrastructurale generează inevitabil gâturi de sticlă care compromit productivitatea, siguranța alimentară și accesibilitatea pentru întreținere.
Întrebări frecvente
Ce factori influențează în principal dispunerea spațială a unei linii de producție a fulgilor de porumb?
Dispunerea spațială este influențată de obiectivele de productivitate, de conformitatea cu reglementările privind siguranța alimentară, de flexibilitatea operațională și de dimensiunile, precum și de spațiile libere necesare mașinilor principale, cum ar fi extruderele, uscătoarele cu tambur și toastele.
De ce zonele de uscare și de temperare necesită o suprafață semnificativă?
Uscarea și întărirea necesită perioade prelungite de staționare, până la 3–4 ore, pentru o echilibrare uniformă a umidității, ceea ce impune suprafețe de podea mai mari.
Care este impactul sistemelor auxiliare asupra cerințelor totale de spațiu?
Sistemele auxiliare, cum ar fi cele de colectare a prafului, detectare a metalelor și rețelele de transport pot avea cerințe spațiale comparabile cu cele ale echipamentelor principale. Aceste sisteme adaugă adesea înălțime și spațiu orizontal în dispoziția generală.
Cum se pot gestiona eficient sarcinile termice în zonele de producție?
Sarcinile termice pot fi gestionate folosind zone dedicate pentru sistemele de abur, spațiu liber deasupra pentru capetele de aspirație și conducte, racorduri flexibile pentru a preveni problemele legate de dilatarea termică și coridoare de răcire bine planificate.
De ce este analiza amprentei echipamentelor esențială în faza inițială de planificare?
Analiza timpurie a amprentei asigură faptul că dispozițiile instalației pot aloca extinderi viitoare de capacitate și pot îndeplini standardele reglementare fără a perturba integritatea fluxului de lucru.
Cuprins
- Operațiuni de bază și amprenta lor spațială
- Suprafața ocupată de echipamente și cerințele de instalare pentru mașinile din linia de producție a fulgilor de porumb
- Strategia de zonare funcțională pentru o dispunere optimă a liniei de producție a fulgilor de porumb
- Sisteme auxiliare și impactul infrastructurii asupra nevoilor totale de spațiu
-
Întrebări frecvente
- Ce factori influențează în principal dispunerea spațială a unei linii de producție a fulgilor de porumb?
- De ce zonele de uscare și de temperare necesită o suprafață semnificativă?
- Care este impactul sistemelor auxiliare asupra cerințelor totale de spațiu?
- Cum se pot gestiona eficient sarcinile termice în zonele de producție?
- De ce este analiza amprentei echipamentelor esențială în faza inițială de planificare?