 EN

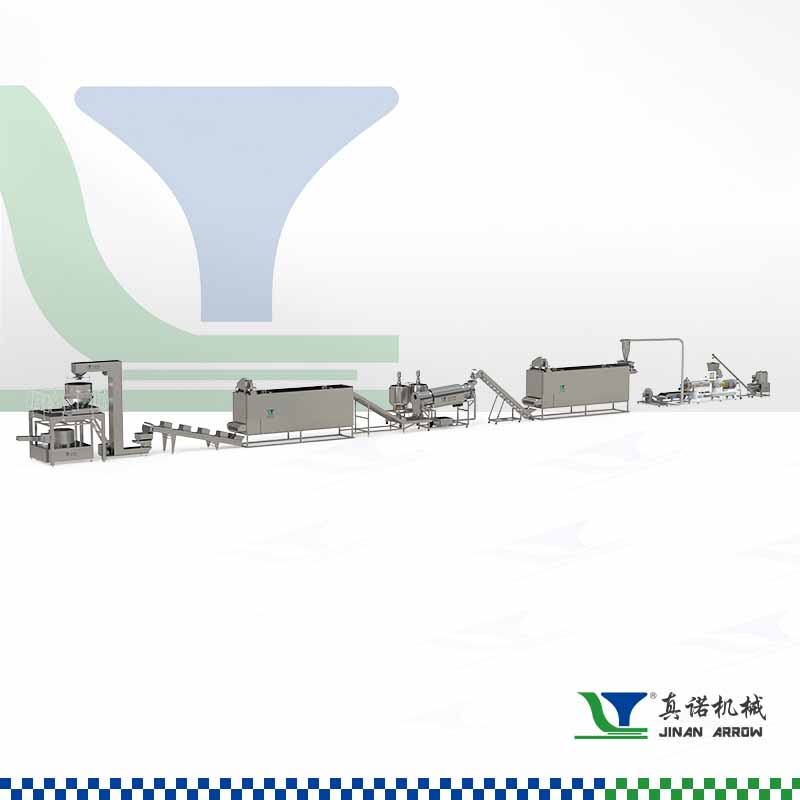
Opérations unitaires fondamentales et leur empreinte spatiale
De la cuisson des grumeaux au grillage des flocons : répartition de la surface par étape
L’agencement spatial d’une ligne de production de flocons de maïs influence directement le débit, la conformité aux normes de sécurité sanitaire des aliments et la souplesse opérationnelle. La cuisson et la préconditioning — y compris l’hydratation des grumeaux et l’injection de vapeur — représentent 40 à 45 % de la surface totale au sol. Le tableau 1 présente la répartition typique de l’espace pour une ligne de 500 à 700 kg/h.
| Étape du processus | Surface approximative au sol (m²) | Part du total |
|---|---|---|
| Cuisson et refroidissement des grumeaux | 50–70 | 22% |
| Tempérage et séchage | 60–80 | 25% |
| Flocage et broyage par rouleaux | 30–45 | 14% |
| Grillage et séchage final | 40–55 | 17% |
| Tampons de refroidissement et de convoyage | 25–40 | 12% |
| Accès aux commandes et aux équipements auxiliaires | 20–35 | 10% |
Les zones de séchage et de tempérage occupent la majeure partie de l’espace en raison de temps de séjour prolongés—jusqu’à 3 à 4 heures—afin d’assurer une équilibration uniforme de l’humidité. Les broyeurs continus à flocons réduisent l’empreinte au sol de 15 % par rapport aux broyeurs à rouleaux par lots, tandis que les grille-pain à haute température et courte durée (HTST) réduisent de moitié la longueur des séchoirs par rapport aux séchoirs rotatifs traditionnels, libérant ainsi de l’espace pour l’intégration de l’emballage. Les cuves à double enveloppe à vapeur et les infrastructures de nettoyage en place (CIP) dans la zone de cuisson nécessitent un tampon spatial supplémentaire de 10 à 15 % pour permettre l’accès des opérateurs et respecter les exigences sanitaires. La planification doit donc inclure des marges d’extension pour chaque opération unitaire afin de soutenir des augmentations futures de capacité sans compromettre l’intégrité du flux de travail.
Contraintes thermiques et mécaniques : zones de vapeur, couloirs de refroidissement et marges d’expansion
La production de flocons de maïs génère des charges thermiques intenses, notamment pendant la cuisson et le grillage, ce qui exige une délimitation précise des zones. Les récipients à injection de vapeur peuvent élever la température ambiante jusqu’à 55 °C, nécessitant des zones dédiées à la vapeur dotées d’une hauteur libre minimale de 2,5 m au-dessus des hottes et des conduits d’extraction, conformément aux lignes directrices de l’EHEDG. Les couloirs d’isolement des canalisations de vapeur doivent offrir une largeur minimale de 1,2 m pour permettre un accès et une maintenance sûrs.
Les couloirs de refroidissement en aval du grillage — où les flocons passent d’environ 220 °C à moins de 40 °C — exigent des trajets linéaires et dégagés. Les tunnels de refroidissement ambiants standards mesurent 12 à 15 m de long, ajoutant 25 à 30 m² à l’agencement général. L’expansion mécanique des composants en acier inoxydable chauffés est importante : un tube de 10 m peut s’allonger de 2,5 cm. Pour y remédier, il est recommandé de prévoir des raccords flexibles et des boucles de dilatation tous les 8 à 10 m, ce qui consomme 8 à 12 % supplémentaires de l’encombrement global de la machine. Négliger ces facteurs risque de provoquer un désalignement, une défaillance des joints d’étanchéité et des voies de contamination — rendant ainsi la zonation thermique fondamentale pour la fiabilité à long terme.
Empreinte au sol et exigences d’installation des machines de la ligne de production de flocons de maïs
Dimensions clés des machines : extrudeuse, séchoir à tambour pour flocons et grille rotative
Les dimensions des équipements principaux déterminent la géométrie globale de la ligne. Une extrudeuse à deux vis — point de départ pour la cuisson et la formation des grains — occupe typiquement 4 m × 1,5 m pour les lignes de capacité moyenne (120–150 kg/h), et jusqu’à plus de 6 m × 3,5 m pour une capacité de 500 kg/h. En aval, le séchoir à tambour à plaquettes réduit l’humidité de ~20 % à 5 %, nécessitant une chambre de séchage longue de 6 à 8 m et une empreinte au sol totale d’environ 8 m × 2 m. Le grille-pain rotatif ajoute encore 5 à 7 m d’espace linéaire afin d’obtenir la couleur et la croustillance finales. Ainsi, un système de 150 kg/h peut s’étendre sur 39 m × 1,2 m, tandis qu’une configuration de 500 kg/h atteint jusqu’à 43 m × 3,5 m. Ces chiffres illustrent comment des augmentations modérées de la capacité entraînent une expansion disproportionnée des besoins en espace — rendant indispensable, dès la phase initiale, l’analyse de l’empreinte au sol des équipements pour la planification des installations.
Accès aux services, espaces libres et normes relatives à l’enveloppe d’entretien
Les espaces opérationnels nécessaires augmentent souvent de moitié l’empreinte effective par rapport aux dimensions statiques des équipements. Les meilleures pratiques du secteur exigent un passage libre minimal de 1,2 m tout autour de chaque unité principale afin de permettre les déplacements des opérateurs, ainsi qu’un dégagement de 1,5 m devant les tableaux électriques et les armoires de commande pour respecter les réglementations en matière de sécurité. L’espace libre vertical doit permettre l’installation des conduits d’évacuation de vapeur et des systèmes de ventilation — ce qui exige une hauteur minimale de 2,5 m au-dessus du point le plus haut des séchoirs ou des grille-pain. Les volumes réservés à la maintenance doivent autoriser l’extraction complète des composants : les séchoirs à tambour, par exemple, nécessitent des portes d’accès aux extrémités ainsi qu’un espace latéral suffisant pour retirer entièrement le tambour afin de le réparer ou de le recharger. Les convoyeurs, les capots d’extraction des poussières et les stations de détection des métaux occupent également de l’espace au sol ; leur intégration préalable dans les couloirs de service — et non comme une mesure secondaire — évite les goulots d’étranglement et réduit au minimum les temps d’arrêt lors du nettoyage ou des réparations.
Stratégie de zonage fonctionnel pour une disposition optimale de la ligne de production de flocons de maïs
Zone de stockage des matières premières, zone centrale de production, laboratoire de contrôle qualité (QC) et zone de stockage des produits finis
La zonation fonctionnelle transforme des machines isolées en un système cohérent à haut débit, conforme aux principes HACCP et au lean 5S. Quatre zones distinctes doivent être clairement séparées : zone de stockage des matières premières, zone centrale de production, laboratoire de contrôle qualité (QC) et zone de stockage des produits finis.
Les silos de matières premières pour les grains concassés et les ingrédients mineurs doivent être situés en amont du processus de transformation afin d’éviter la migration de vapeur et de poussière, occupant généralement de 10 à 15 % de la surface au sol totale. Le cœur de production — couvrant la cuisson, le laminage et la torréfaction — exige un flux linéaire strict, du zone humide vers la zone sèche, avec un espacement entre les équipements supérieur à 1,5 m pour permettre l’installation des capots d’extraction de poussière et l’accès aux opérations de maintenance. Un laboratoire de contrôle qualité (CQ) situé en ligne médiane, à proximité de la sortie du torréfacteur, permet des analyses immédiates de l’humidité et de la couleur — empêchant ainsi les lots hors spécifications d’entrer dans l’étape d’emballage et réduisant les pertes de produit jusqu’à 3 %, selon les références en génie alimentaire. Les zones de produits finis doivent être strictement séparées des zones de matières premières afin d’éliminer tout contact croisé ; le stockage intégré des matériaux d’emballage et les réseaux de convoyeurs doivent relier directement les étapes de palettisation et de thermorétraction à la zone d’expédition. Cette approche rigoureuse limite les déplacements non générant de valeur ajoutée et renforce la sécurité sanitaire des aliments.
Impact des systèmes auxiliaires et des infrastructures sur les besoins totaux en espace
Encombrement des systèmes de collecte des poussières, de détection des métaux, des réseaux de convoyage et de la ligne d’emballage
Les systèmes auxiliaires représentent une part importante — et souvent sous-estimée — des besoins totaux en espace, atteignant fréquemment des dimensions comparables à celles des équipements de traitement principaux. Les systèmes de collecte des poussières (cyclones, filtres à manches) nécessitent des zones mécaniques dédiées dotées de dispositifs de décharge d’explosion et d’un accès sécurisé pour l’entretien ; les réseaux de gaines associés peuvent augmenter la hauteur du bâtiment de 15 à 20 %. Les détecteurs de métaux exigent plusieurs mètres de convoyeur droit en amont pour assurer une détection fiable, ainsi qu’un espace dédié aux mécanismes de rejet et aux bacs de rejet verrouillés.
Les réseaux de convoyage — y compris les ascenseurs pneumatiques, les convoyeurs à bande inclinés et les élévateurs à godets — doivent relier plusieurs niveaux d’étage tout en évitant les circuits morts et en permettant l’accès aux opérations de nettoyage en place (CIP) ; les passerelles, les plateformes et les gaines verticales de support augmentent tous les exigences au sol et en hauteur. Enfin, la ligne d’emballage — des machines à sacs verticales à remplissage et scellage (VFFS) aux emballeuses de caisses et aux palettiseuses — peut occuper jusqu’à 40 % de la surface au sol totale dans des agencements compacts. Sous-estimer ces besoins en infrastructure crée inévitablement des goulots d’étranglement qui nuisent au débit, à la sécurité sanitaire des aliments et à l’accessibilité pour la maintenance.
FAQ
Quels facteurs influencent principalement l’agencement spatial d’une ligne de production de flocons de maïs ?
L’agencement spatial dépend des objectifs de débit, du respect des normes de sécurité sanitaire des aliments, de la flexibilité opérationnelle, ainsi que des dimensions et des besoins en dégagement des machines principales, telles que les extrudeuses, les séchoirs à tambour et les grille-pain.
Pourquoi les zones de séchage et de conditionnement nécessitent-elles une empreinte au sol importante ?
Le séchage et le trempage nécessitent des temps de séjour prolongés, allant jusqu’à 3 à 4 heures, afin d’assurer une équilibration uniforme de l’humidité, ce qui exige des surfaces au sol plus importantes.
Quelle est l’incidence des systèmes auxiliaires sur les besoins totaux en espace ?
Des systèmes auxiliaires tels que la collecte des poussières, la détection des métaux et les réseaux de convoyage peuvent rivaliser avec les équipements principaux en termes d’exigences spatiales. Ces systèmes ajoutent souvent de la hauteur et de l’espace horizontal à l’agencement.
Comment gérer efficacement les charges thermiques dans les zones de production ?
Les charges thermiques peuvent être gérées à l’aide de zones dédiées aux systèmes à vapeur, de dégagements verticaux suffisants pour les hottes et les conduits, de raccords flexibles afin d’éviter les problèmes liés à la dilatation thermique, et de couloirs de refroidissement soigneusement planifiés.
Pourquoi l’analyse de l’encombrement des équipements est-elle essentielle dès la phase de planification initiale ?
Une analyse précoce de l’encombrement garantit que les agencements des installations pourront accueillir des augmentations futures de capacité et respecter les normes réglementaires sans compromettre l’intégrité du flux de travail.
Table des matières
- Opérations unitaires fondamentales et leur empreinte spatiale
- Empreinte au sol et exigences d’installation des machines de la ligne de production de flocons de maïs
- Stratégie de zonage fonctionnel pour une disposition optimale de la ligne de production de flocons de maïs
- Impact des systèmes auxiliaires et des infrastructures sur les besoins totaux en espace
-
FAQ
- Quels facteurs influencent principalement l’agencement spatial d’une ligne de production de flocons de maïs ?
- Pourquoi les zones de séchage et de conditionnement nécessitent-elles une empreinte au sol importante ?
- Quelle est l’incidence des systèmes auxiliaires sur les besoins totaux en espace ?
- Comment gérer efficacement les charges thermiques dans les zones de production ?
- Pourquoi l’analyse de l’encombrement des équipements est-elle essentielle dès la phase de planification initiale ?