 EN

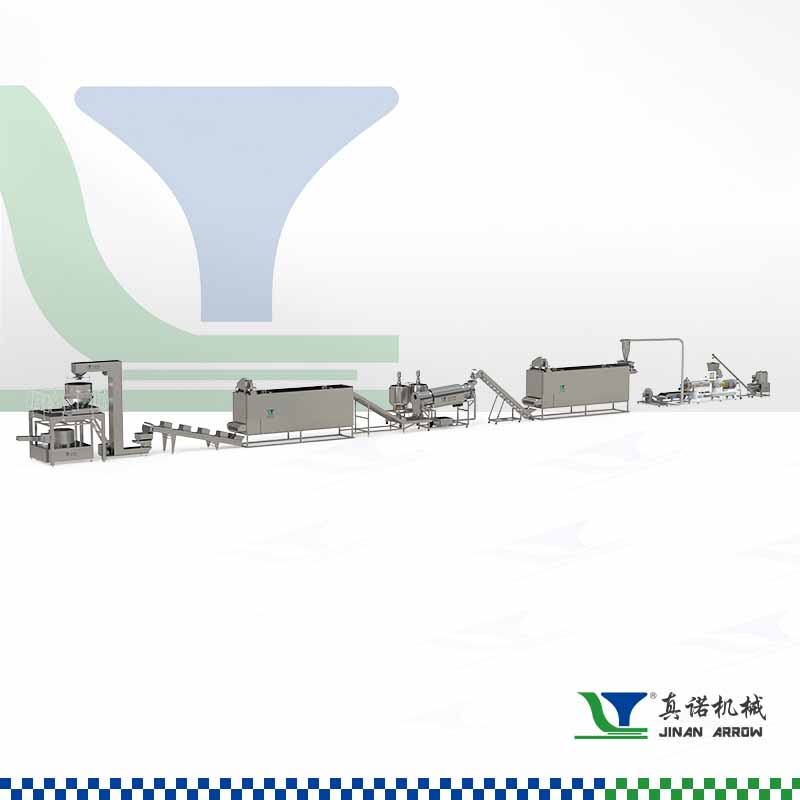
Podstawowe operacje jednostkowe i ich powierzchnia zajmowana
Od gotowania grubych zbożowych ziaren do pieczenia płatków: przydział powierzchni na poszczególne etapy
Układ przestrzenny linii produkcyjnej płatków kukurydzianych ma bezpośredni wpływ na wydajność, zgodność z wymogami bezpieczeństwa żywności oraz elastyczność operacyjną. Gotowanie i wstępne warzywienie – w tym nawilżanie grubych zbożowych ziaren i wtrysk pary – stanowi 40–45% całkowitej powierzchni podłogi. Tabela 1 przedstawia typowy przydział powierzchni dla linii o wydajności 500–700 kg/h.
| Etap procesu | Przybliżona powierzchnia podłogi (m²) | Udział w sumie |
|---|---|---|
| Gotowanie i chłodzenie grubych zbożowych ziaren | 50–70 | 22% |
| Wyrównywanie wilgotności i suszenie | 60–80 | 25% |
| Formowanie płatków i toczenie w walcownicy | 30–45 | 14% |
| Pieczenie i końcowe suszenie | 40–55 | 17% |
| Bufory chłodzenia i transportu | 25–40 | 12% |
| Dostęp do sterowania i urządzeń pomocniczych | 20–35 | 10% |
Strefy suszenia i wyważania zajmują dominującą część powierzchni ze względu na wydłużony czas przebywania – do 3–4 godzin – zapewniający jednolite wyrównanie wilgotności. Ciągłe młynki płatkujące zmniejszają powierzchnię zajmowaną o 15% w porównaniu z partiami walcowymi, podczas gdy piekarniki typu HTST (wysoka temperatura, krótki czas) skracają długość suszarki o połowę w stosunku do tradycyjnych suszarek obrotowych, zwalniając przestrzeń na integrację pakowania. Kotły ze śródścianką parową oraz infrastruktura CIP (czyszczenie na miejscu) w strefie gotowania wymagają dodatkowego bufora przestrzennego o 10–15% na dostęp operatorów i zgodność z wymogami sanitarnymi. Planowanie musi więc obejmować rezerwy rozszerzeniowe dla każdej operacji jednostkowej, aby umożliwić przyszłe modernizacje mocy bez zakłócania integralności przepływu pracy.
Ograniczenia termiczne i mechaniczne: strefy pary, korytarze chłodzenia oraz rezerwy na rozszerzenie
Produkcja płatków kukurydzianych generuje intensywne obciążenia cieplne – szczególnie podczas gotowania i pieczenia – co wymaga celowego strefowania. Zbiorniki z wtryskiem pary mogą podnieść temperaturę otoczenia do 55 °C, co wymaga dedykowanych stref pary z przestrzenią nad sufitem o wysokości co najmniej 2,5 m na kaptury i kanały wydechowe, zgodnie z wytycznymi EHEDG. Korytarze izolacyjne dla rurociągów pary muszą zapewniać minimalną szerokość 1,2 m umożliwiającą bezpieczny dostęp i konserwację.
Korytarze chłodzenia za procesem pieczenia — gdzie płatki schładzają się z ok. 220 °C do mniej niż 40 °C — wymagają liniowych, nieprzeszkodzonych ścieżek przepływu. Standardowe tunele chłodzenia otoczeniowego mają długość 12–15 m i zwiększają powierzchnię układu o 25–30 m². Mechaniczne rozszerzanie się nagrzanych elementów ze stali nierdzewnej jest znaczne: rura o długości 10 m może wydłużyć się o 2,5 cm. Aby uwzględnić ten efekt, zaleca się stosowanie giętkich połączeń oraz pętli kompensacyjnych co 8–10 m, co zwiększa zużycie przestrzeni maszynowej o dodatkowe 8–12 %. Pominięcie tych czynników grozi niewłaściwym wyrównaniem, uszkodzeniem uszczelek oraz powstaniem ścieżek zanieczyszczeń — dlatego strefowanie termiczne stanowi podstawę długotrwałej niezawodności.
Powierzchnia zajmowana przez sprzęt oraz wymagania instalacyjne dla linii produkcyjnej płatków kukurydzianych
Główne wymiary maszyn: ekstruder, suszarka bębnowa do płatków oraz piec obrotowy
Wymiary podstawowego sprzętu określają ogólną geometrię linii. Wytłaczarka dwuślimakowa – punkt wyjścia procesu gotowania i formowania grubych ziaren – zajmuje zwykle 4 m × 1,5 m w przypadku linii średniej wydajności (120–150 kg/h), a przy wydajności 500 kg/h rozmiary te rosną do ponad 6 m × 3,5 m. W dalszej części linii suszarka bębnowa do płatków obniża wilgotność z ok. 20% do 5%, wymagając komory suszeniowej długości 6–8 m oraz całkowitej powierzchni zabudowy ok. 8 m × 2 m. Piec obrotowy dodaje kolejne 5–7 m przestrzeni liniowej w celu osiągnięcia końcowego koloru i chrupkości. W konsekwencji układ o wydajności 150 kg/h może obejmować przestrzeń o wymiarach 39 m × 1,2 m, podczas gdy układ o wydajności 500 kg/h osiąga nawet 43 m × 3,5 m. Te dane podkreślają, jak niewielkie zwiększenie wydajności prowadzi do nieproporcjonalnego wzrostu wymagań przestrzennych – co czyni wczesną analizę powierzchni zajmowanej przez sprzęt kluczowym elementem planowania obiektu.
Dostęp serwisowy, odstępy bezpieczeństwa oraz standardy strefy konserwacji
Zezwolenia operacyjne często podwajają skuteczną powierzchnię zajmowaną przez sprzęt w porównaniu do jego statycznych wymiarów. Najlepsze praktyki branżowe nakazują zachowanie minimalnej ścieżki poruszania się o szerokości 1,2 m wokół każdej głównej jednostki oraz odstępu 1,5 m przed panelami elektrycznymi i szafami sterowniczymi, aby spełnić przepisy bezpieczeństwa. Wolna przestrzeń nad urządzeniami musi uwzględniać kanały odprowadzania pary i systemy wentylacji – wymaga to co najmniej 2,5 m wolnej przestrzeni ponad najwyższym punktem suszarek lub piekarników. Strefy konieczne do konserwacji muszą umożliwiać pełne wyjęcie poszczególnych komponentów: na przykład suszarki bębnowe wymagają drzwi dostępowych z obu końców oraz wystarczającej przestrzeni bocznej do całkowitego wyjęcia bębna w celu jego ponownego szlifowania. Taśmy transportujące, osłony do odprowadzania pyłu oraz stacje wykrywania metali również zajmują powierzchnię podłogi; ich integracja w korytarzach serwisowych – a nie jako dodatkowe elementy – zapobiega wąskim gardłom oraz minimalizuje czas postoju podczas czyszczenia lub napraw.
Strategia funkcjonalnego strefowania dla optymalnego układu linii produkcyjnej płatków kukurydzianych
Strefa przechowywania surowców, rdzeń produkcyjny, laboratorium kontroli jakości (QC) oraz strefa przechowywania gotowych wyrobów
Funkcjonalne strefowanie przekształca oddzielne maszyny w spójny, wysokowydajny system zgodny z zasadami HACCP i lean 5S. Należy wyraźnie oddzielić cztery odrębne strefy: strefę przechowywania surowców, rdzeń produkcyjny, laboratorium kontroli jakości (QC) oraz strefę przechowywania gotowych wyrobów.
Silos na surowce, takie jak zboże i składniki uboczne, powinny znajdować się w kierunku przeciwnym do wiatru względem obszarów przetwarzania, aby zapobiec przenikaniu pary i pyłu; zwykle zajmują one od 10 do 15% całkowitej powierzchni podłogi. Rdzeń produkcji — obejmujący gotowanie, płatkowanie i pieczenie — wymaga ścisłego przepływu liniowego od stref wilgotnych do stref suchych; odległości między urządzeniami muszą przekraczać 1,5 m, aby umożliwić montaż osłon do odprowadzania pyłu oraz zapewnić dostęp do konserwacji. Laboratorium kontrolne (QC) położone w środkowej części linii, bezpośrednio przy wyjściu z pieca, umożliwia natychmiastowe badanie wilgotności i barwy — zapobiegając wprowadzeniu partii niezgodnych z specyfikacją do etapu pakowania i zmniejszając utratę produktu o do 3%, zgodnie z ustalonymi w inżynierii spożywczej standardami. Obszary gotowych produktów muszą być ściśle oddzielone od stref surowców, aby wykluczyć wszelkie kontaktowe zanieczyszczenia; zintegrowane magazyny materiałów opakowaniowych oraz sieci taśmociągów powinny bezpośrednio łączyć paletyzację i owijanie termozezową z rampą wysyłkową. Takie dyscyplinowane podejście ogranicza ruchy niegenerujące wartości dodanej oraz wzmocnia gwarancję bezpieczeństwa żywności.
Wpływ systemów pomocniczych i infrastruktury na całkowite zapotrzebowanie na powierzchnię
Systemy zbierania pyłu, wykrywania metali, sieci transportowe oraz powierzchnie zajmowane przez linie pakujące
Systemy pomocnicze stanowią znaczny – a często niedoszacowany – udział w całkowitym zapotrzebowaniu na powierzchnię, zazwyczaj porównywalny z wymogami dotyczącymi głównego sprzętu procesowego. Systemy zbierania pyłu (cyklony, workowe oczyszczacze powietrza) wymagają dedykowanych stref mechanicznych wyposażonych w urządzenia odprowadzające ciśnienie wybuchu oraz zapewniające bezpieczny dostęp do konserwacji; związane z nimi przewody wentylacyjne mogą zwiększyć wysokość budynku o 15–20%. Wykrywacze metali wymagają kilku metrów prostego odcinka taśmy transportowej przed miejscem pomiaru, aby zapewnić niezawodne wykrywanie, a także dodatkowej przestrzeni na mechanizmy odrzucania i zamknięte pojemniki na odrzucone produkty.
Sieci transportowe — w tym podnośniki pneumatyczne, przenośniki taśmowe nachylone i podnośniki kubłowe — muszą łączyć wiele poziomów piętrowych, unikając przy tym martwych odcinków oraz umożliwiając dostęp do czyszczenia CIP; drogi serwisowe, platformy i pionowe szyby techniczne zwiększają zapotrzebowanie na powierzchnię podłogową i przestrzeń nad głową. Ostatecznie linia pakująca — od maszyn do formowania, napełniania i zamykania torebek (VFFS), przez maszyny do pakowania w kartony, aż po paletyzatory — może zajmować nawet 40% całkowitej powierzchni podłogi w zwartych układach. Niedoszacowanie tych potrzeb infrastrukturalnych nieuchronnie prowadzi do wąskich gardeł, które pogarszają wydajność, bezpieczeństwo żywności oraz dostępność do konserwacji.
Często zadawane pytania
Jakie czynniki mają pierwszorzędny wpływ na układ przestrzenny linii produkcyjnej płatków kukurydzianych?
Układ przestrzenny zależy od celów wydajnościowych, zgodności z wymaganiami bezpieczeństwa żywności, elastyczności operacyjnej oraz wymiarów i odstępów koniecznych dla kluczowych maszyn, takich jak ekstrudery, suszarki bębnowe i pieczenie.
Dlaczego strefy suszenia i wyważania wymagają znacznego obszaru?
Suszenie i hartowanie wymagają wydłużonych czasów przebywania, do 3–4 godzin, w celu jednolitego wyrównania wilgotności, co pociąga za sobą konieczność większych powierzchni podłogowych.
Jakie jest oddziaływanie systemów pomocniczych na całkowite wymagania przestrzenne?
Systemy pomocnicze, takie jak odszczepywanie pyłu, wykrywanie metali oraz sieci transportowe, mogą być porównywalne pod względem zapotrzebowania przestrzennego z urządzeniami głównymi. Często zwiększają one wysokość oraz przestrzeń poziomą układu.
W jaki sposób można skutecznie zarządzać obciążeniem cieplnym w strefach produkcyjnych?
Obciążenie cieplne można kontrolować poprzez dedykowane strefy dla systemów parowych, wolną przestrzeń nad urządzeniami wentylacyjnymi i kanałami odprowadzającymi, elastyczne połączenia zapobiegające problemom wynikającym z rozszerzalności cieplnej oraz starannie zaprojektowane korytarze chłodzące.
Dlaczego analiza powierzchni zajmowanej przez urządzenia jest kluczowa w wczesnej fazie planowania?
Wczesna analiza powierzchni zajmowanej przez urządzenia zapewnia, że układy obiektów będą mogły pomieścić przyszłe modernizacje zwiększające moc produkcyjną oraz spełniać normy prawne bez zakłócania spójności przepływu pracy.
Spis treści
- Podstawowe operacje jednostkowe i ich powierzchnia zajmowana
- Powierzchnia zajmowana przez sprzęt oraz wymagania instalacyjne dla linii produkcyjnej płatków kukurydzianych
- Strategia funkcjonalnego strefowania dla optymalnego układu linii produkcyjnej płatków kukurydzianych
- Wpływ systemów pomocniczych i infrastruktury na całkowite zapotrzebowanie na powierzchnię
-
Często zadawane pytania
- Jakie czynniki mają pierwszorzędny wpływ na układ przestrzenny linii produkcyjnej płatków kukurydzianych?
- Dlaczego strefy suszenia i wyważania wymagają znacznego obszaru?
- Jakie jest oddziaływanie systemów pomocniczych na całkowite wymagania przestrzenne?
- W jaki sposób można skutecznie zarządzać obciążeniem cieplnym w strefach produkcyjnych?
- Dlaczego analiza powierzchni zajmowanej przez urządzenia jest kluczowa w wczesnej fazie planowania?