 EN

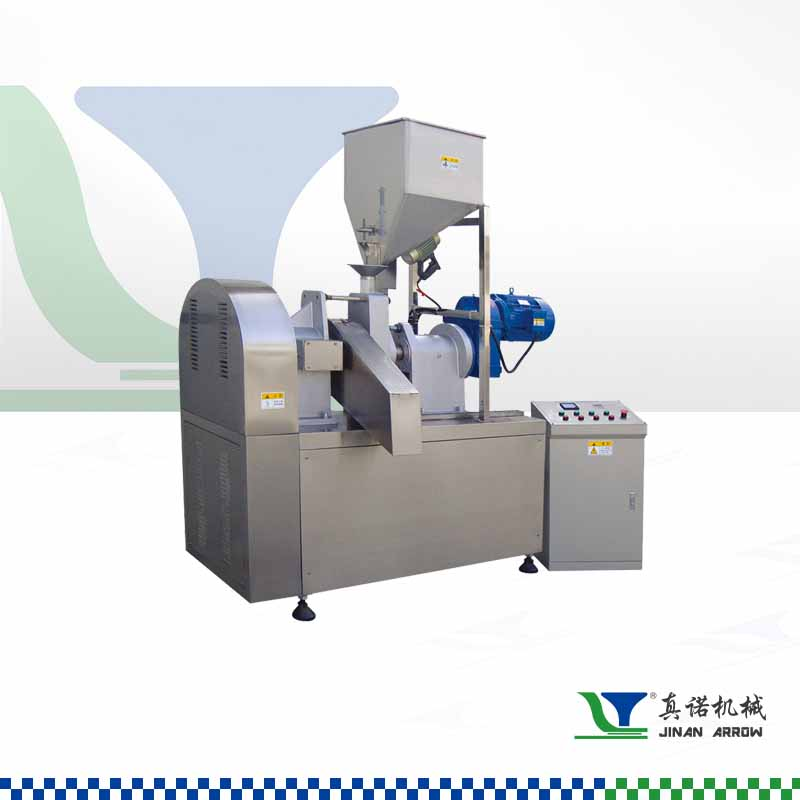
Ekstruder do czipsów Cheetos: podstawowa funkcja i przegląd systemu
Czym jest ekstruder do czipsów Cheetos? Definicja roli maszyny w produkcji przekąsek
Ekstruder Cheeto to specjalizowany system ekstruzji żywności o wysokiej temperaturze i krótkim czasie (HTST), zaprojektowany do ciągłej przemiany uprzednio nawilżonej masy kukurydzianej w lekkie, napowietrzone chrupkie smakołyki serowe o charakterystycznym chrupnięciu. W przeciwieństwie do gotowania partiami integruje on transport, mieszanie, gotowanie i formowanie w jednej zautomatyzowanej operacji. Uprzednio nawilżona mąka kukurydziana wpływa do ekstrudera, gdzie intensywne siły ścinające oraz kontrolowana energia cieplna sklejają skrobię, denaturują białka i tworzą ciśnienie topnika – umożliwiając szybką ekspansję masy przy dyszy. Przy wyjściu nagła utrata ciśnienia powoduje natychmiastowe przemienienie wilgoci wewnętrznej w parę, co rozszerza masę w porowatą, pęcherzykową strukturę, która prawie natychmiast się utwardza. Precyzyjna regulacja temperatury, wilgotności i prędkości śruby zapewnia stałą gęstość i wrażenia w jamie ustnej – czyniąc ekstruder kluczowym elementem nowoczesnej produkcji chrupkich przekąsek.
Główne komponenty: projekt śruby, strefy korpusu i zestaw dyszy
Precyzyjnie zaprojektowane komponenty współpracują ze sobą, aby przekształcić surową mąkę kukurydzianą w gotowe płatki.
- Projektowania śrub – Zazwyczaj konfiguracja z dwoma współobrotowymi śrubami; wał zawiera elementy transportujące, mieszające oraz o odwrotnym skoku, co pozwala kontrolować przesuwanie materiału, intensywność ścinania oraz jednorodność stopionego materiału – bezpośrednio wpływając na żelowanie skrobi i końcowe rozszerzanie się produktu.
- Strefy korpusu – Korpus z otoczką podzielony na sekcje: załadunkową, kompresyjną i dawkującą, umożliwia niezależną kontrolę temperatury. Nagrzewane strefy (140–165 °C) stopniowo gotują i plastyczniają zawiesinę, utrzymując optymalną lepkość dla przepływu przez dyszę.
- Zestaw matrycy – Płyta dyszowa nadaje stopionemu materiałowi pod ciśnieniem kształt nici; wirujący tnący element przecina wychodzącą nić z dużą prędkością, tworząc jednorodne długości kawałków – co jest kluczowe dla spójnej chrupkości oraz efektywnego wchłaniania oleju i przyczepiania aromatów po ekstruzji.
Mechanika procesu ekstruzji: od ciasta do chrupkiego płatka
Ścinanie, ciepło i ciśnienie: jak ekstruder do Cheetos przekształca zawiesinę mąki kukurydzianej
Wewnątrz cylindra wilgotna zawiesina mączki kukurydzianej podlega intensywnemu ścinaniu mechanicznemu przez wirującą śrubę, podczas gdy grzejniki cylindra oraz ciepło tarcia szybko podnoszą jej temperaturę. To połączenie powoduje, że ziarna skrobi wchłaniają wodę, puchną i ulegają pełnej żelowaniu; białka jednoczesnie ulegają denaturacji. Naprzemienne elementy śruby transportującej i mieszającej zapewniają stopniowe jednorodne wymieszanie masy topionej oraz budują ciśnienie wewnętrzne na poziomie 30–50 barów – wystarczające do skompresowania ciasta i zagwarantowania dokładnego uwilgotnienia oraz przekazu ciepła. Ten precyzyjnie kontrolowany warunki przekształcają zawiesinę w lepkosprężystą masę gotową do rozszerzenia. Nawet niewielkie odchylenia czasu przebywania lub ogrzewania mogą zakłócić proces żelowania, co bezpośrednio wpływa na końcową chrupkość – zdolność ekstrudera do zrównoważenia ścinania, ciepła i ciśnienia w jednym ciągłym etapie stanowi podstawę lekkiej tekstury i charakterystycznego chrupnięcia Cheetos.
Rozszerzanie i nadmuch przy wylocie matrycy: Powstanie kształtu Cheeto i porowatości
Gdy przegrzane ciasto wychodzi z matrycy, ciśnienie spada gwałtownie z ok. 35 bar do poziomu atmosferycznego — powodując natychmiastowe zamianę wody wewnątrz ciasta w parę i rozdmuchiwanie matrycy skrobiowej. To rozszerzanie się w skali milisekund tworzy delikatną, wzajemnie połączoną sieć komórek powietrznych, która utwardza się podczas chłodzenia, zapewniając stałość porowatości i sztywności. Geometria matrycy określa kształt przekroju poprzecznego — zakrzywione otwory dają charakterystyczny zwinięty kształt Cheetos — podczas gdy zsynchronizowane tnącą powierzchnią cięcie zapewnia jednolite długości. Przejście skrobi w stan szklisty podczas szybkiego chłodzenia nadaje twardą, chrupką powłokę. Ponieważ proces rozszerzania jest niezwykle czuły, kluczowe jest precyzyjne kontrolowanie wilgotności (18–22 % przy wyjściu z matrycy) oraz temperatury masy topionej: zbyt mała wilgotność ogranicza rozdmuchywanie, dając gęste kawałki; zbyt duża osłabia ścianki komórek, co prowadzi do kruchych, kruszących się tekstur. Wynikiem jest lekki, strukturalnie odporny produkt typu puff — gotowy do suszenia i aromatyzacji.
Kluczowe parametry decydujące o chrupkości: temperatura, wilgotność i czas przebywania
Sterowanie strefą cylindra (140–165 °C) oraz jego wpływ na żelowanie skrobi
Temperatura cylindra decyduje o żelowaniu skrobi – kluczowej przemianie surowej mąki kukurydzianej w rozszerzalną, spójną masę topiwną. Nagrzewanie wielostrefowe zapewnia stabilny gradient termiczny, zwykle rosnący od 140 °C przy gardzieli zasilającej do ok. 165 °C w pobliżu matrycy. Ten przebieg gwarantuje jednolite gotowanie bez przypalania. W tym zakresie temperatur i przy czasie przebywania wynoszącym 10–20 sekund ziarna skrobi całkowicie nawadniają się, puchną i tracą strukturę krystaliczną – osiągając optymalną lepkość topiwną. Niewystarczające nagrzanie pozostawia nieżelowane ziarna, które utrudniają rozszerzanie i powodują tworzenie się gęstych, twardych puszków; nadmierne nagrzanie degraduje polimery skrobi, dając miękką, kruszącą się konsystencję. Precyzyjne sterowanie poszczególnymi strefami pozwala operatorom dostosować reologiczne właściwości topiwa do docelowej struktury porowatej i chrupkiej konsystencji.
Optymalizacja wilgotności (18–22 %) oraz ciśnienia (30–50 bar) w celu uzyskania spójnego rozszerzania
Zawartość wilgoci (18–22%) pełni podwójną rolę: działa jako plastyczny czynnik obniżający lepkość stopu, co zapewnia gładki przepływ materiału, oraz stanowi główny czynnik spieniający. Przy ciśnieniu w cylindrze wynoszącym 30–50 barów woda pozostaje przegrzana, a następnie natychmiast paruje w formie wylotowej, powodując rozdmuchanie matrycy skrobiowej do postaci piankowej. Przy zawartości wilgoci poniżej 18% stop staje się zbyt lepki, co zwiększa moment obrotowy i zwiększa ryzyko nieregularnego rozszerzania się; przy zawartości powyżej 22% nadmiar wody ochładza stop i destabilizuje ścianki komórek, co prowadzi do otrzymania miękkich, niestrukturalnych kawałków. Utrzymanie tej wąskiej granicy wilgotności i ciśnienia zapewnia jednolite rozszerzanie się każdego kawałka — dostarczając lekkiego, elastycznego chrupnięcia, którego oczekują konsumenci.
Dalsze przetwarzanie po ekstruzji: smażenie, suszenie i przyczepianie smaku
Po wytłaczaniu i cięciu gorące, plastyczne kuleczki przechodzą do ciągłego suszarki, gdzie zawartość wilgoci spada z ok. 20–25% do stabilnej wartości 2–5%. Ten etap utrwalает porowatą macierz skrobiową i zapewnia chrupkość — niewystarczające suszenie powoduje miękkość i słabe przyczepianie się aromatyzatorów. Po ochłodzeniu do temperatury pokojowej kuleczki mogą zostać poddane krótkotrwałemu smażeniu lub pieczeniu w celu zwiększenia sztywności powierzchni i uzyskania złotego koloru, w zależności od wariantu produktu. Następnie następuje aplikacja smaku: rozpylana jest drobna mgiełka oleju roślinnego, która działa jako środek wiążący, po czym proszki aromatyzujące są mieszane w obracającym się bębnie aż do uzyskania jednolitego pokrycia. Nadmiar oleju powoduje tłustość; jego niedobór sprawia, że aromatyzatory odpadają. Kluczowe znaczenie ma właściwa kontrola wilgotności podczas suszenia — to niewidoczny mechanizm zapewniający zarówno strukturalną chrupkość, jak i niezawodne, przyczepne powłoki serowe, które stanowią ostateczny charakterystyczny element przekąski.
Najczęściej zadawane pytania
Jaka jest główna rola ekstrudera Cheeto w produkcji przekąsek?
Główną rolą wytłaczarki typu Cheeto jest przekształcenie wstępnie przygotowanej zawiesiny mąki kukurydzianej w lekkie, napowietrzone chrupkie smakołyki serowe poprzez zintegrowanie transportu, mieszania, gotowania i formowania w jedną zautomatyzowaną operację.
W jaki sposób projekt śruby i strefy korpusu wpływają na proces wytłaczania?
Projekt śruby kontroluje przesuwanie materiału, intensywność ścinania oraz jednorodność stopionego materiału, podczas gdy strefy korpusu zapewniają kontrolowane ogrzewanie niezbędne do żelowania skrobi i plastyczności stopu.
Dlaczego zawartość wilgoci jest kluczowa podczas wytłaczania?
Zawartość wilgoci (18–22%) jest kluczowa, ponieważ obniża lepkość stopu ułatwiając jego transport oraz pełni funkcję głównego czynnika rozprężającego, który tworzy porowatą, puszystą strukturę chrupkich smakołyków po wyjściu z matrycy.
Jakie parametry wpływają na chrupkość i konsystencję Cheetos?
Chrupkość i konsystencja zależą od temperatury korpusu, zawartości wilgoci, ciśnienia, czasu przebywania materiału w urządzeniu oraz technik suszenia i smażenia stosowanych po wytłaczaniu.
Spis treści
- Ekstruder do czipsów Cheetos: podstawowa funkcja i przegląd systemu
- Mechanika procesu ekstruzji: od ciasta do chrupkiego płatka
- Kluczowe parametry decydujące o chrupkości: temperatura, wilgotność i czas przebywania
- Dalsze przetwarzanie po ekstruzji: smażenie, suszenie i przyczepianie smaku
- Najczęściej zadawane pytania