 EN

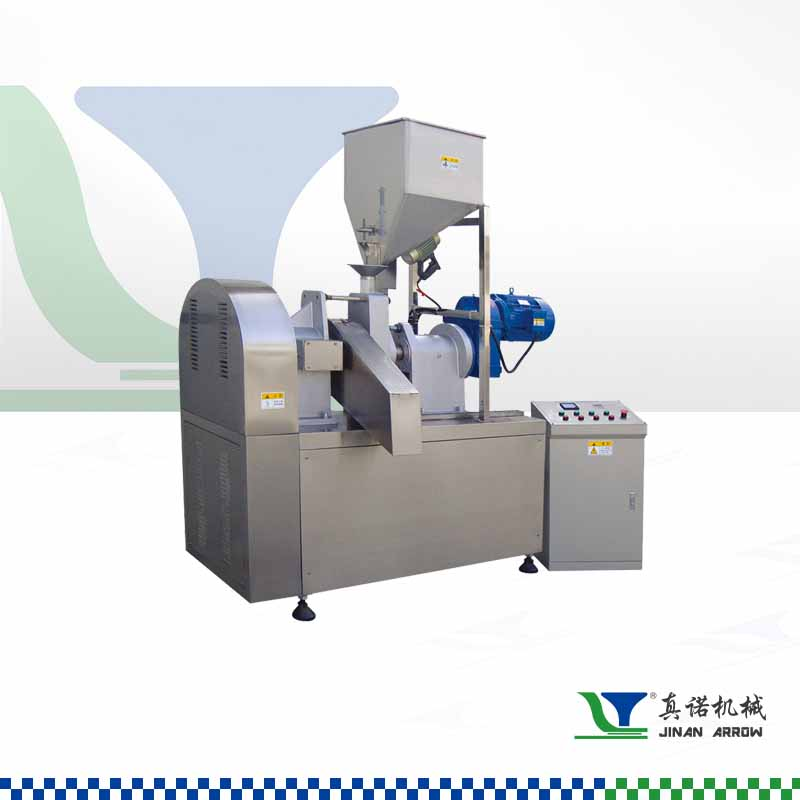
Cheeto-extruderen: Kernefunktion og systemoversigt
Hvad er en Cheeto-extruder? Definition af maskinens rolle i snackproduktionen
En Cheeto-extruder er et specialiseret højtemperatur-korttid (HTST)-fødevareextrudersystem, der er konstrueret til at kontinuerligt omdanne forconditioneret majsmlingspæl i lette, luftede ostepuffere med en karakteristisk knas. I modsætning til batch-tilberedning integrerer den transport, blanding, tilberedning og formning i én enkelt automatiseret proces. Forvandet majs mel træder ind i extruderen, hvor intens skærkraft og kontrolleret termisk energi gelatiniserer stivelse, denaturerer proteiner og opbygger smeltepres—hvilket muliggør hurtig ekspansion ved dyset. Ved udgangen fører den pludselige trykfald til, at indre fugt fordamper til damp, hvilket udvider dejen til en porøs, boblet struktur, der næsten øjeblikkeligt fastfryses. Ved præcist at regulere temperatur, fugtindhold og skruhastighed sikrer extruderen konsekvent densitet og mundfornemmelse—og er dermed den afgørende kerne i moderne produktion af knasende snacks.
Nøglekomponenter: Skrueudformning, rørzoner og dysemontering
Præcisionsfremstillede komponenter arbejder sammen for at omdanne rå majsmeal til færdige puffer:
- Skrue design – Typisk en samdrejende dobbeltskruvekonfiguration, hvor akslen indeholder transport-, knæd- og omvendt stigningselementer til at styre materialetransporten, skærintensiteten og smeltens homogenitet – hvilket direkte påvirker stivelsegelatiniseringen og den endelige udvidelse.
- Rørzoner – Et jakkeret rør inddelt i tilførsels-, kompressions- og målezoner muliggør uafhængig temperaturkontrol. Opvarmede zoner (140–165 °C) tilbereder og plastificerer slurryen gradvist, mens der opretholdes optimal viskositet til strømning gennem dysetavlen.
- Værktøjsmontage – Dysetavlen former den trykbelastede smelt til tråde; en roterende frontskærer skærer den fremkomne snor med høj hastighed for at fremstille ensartede styklængder – afgørende for konsekvent sprødhed samt effektiv olieabsorption og krydderifastgørelse efter ekstruderingen.
Ekstruderingsprocessens mekanik: Fra dejsmasse til sprøde puffer
Skær, varme og tryk: Hvordan Cheeto-ekstrudereren omdanner majsmealslurry
Inden i cylinderen udsættes den fugtige majsmejlsuspension for intens mekanisk skærkraft fra den roterende skrue, mens cylinderens varmeelementer og friktionsvarme hurtigt øger temperaturen. Denne kombination får stivelsekornene til at optage vand, svulme og fuldstændigt gelatinisere; samtidig denatureres proteinerne. Alternativt placerede transport- og blandingselementer på skruen sikrer en progressiv homogenisering af smeltet masse og opbygger et indre tryk på 30–50 bar – tilstrækkeligt til at komprimere dejen og garantere grundig hydrering samt termisk overførsel. Den præcist styrede proces omdanner suspensionsmassen til en viskoelastisk masse, der er klar til ekspansion. Endda minimale afvigelser i opholdstiden eller opvarmningen kan underminere gelatiniseringen og dermed direkte påvirke den endelige sprødhed – ekstruderenes evne til at balancere skærkraft, varme og tryk i ét sammenhængende trin er afgørende for puffs lette struktur og karakteristiske knas.
Ekspansion og oppustning ved dyseudgangen: Dannelse af Cheetos form og porøsitet
Når den overopvarmede dej forlader dysehovedet, falder trykket fra ca. 35 bar til atmosfærisk tryk – hvilket får den indre fugt til at fordampe øjeblikkeligt og udvide stivelsematrixen. Denne udvidelse, der sker på millisekundniveau, skaber et fint, sammenhængende netværk af luftceller, som fastgøres ved afkøling for at sikre porøsitet og stivhed. Dysegeometrien bestemmer tværsnitsformen – en buet åbning giver den ikoniske Cheeto-kurve – mens synkroniseret frontafskæring sikrer ensartede længder. Stivelsens glasovergang under hurtig afkøling fastlægger den stive, knasende ydre overflade. Da udvidelsen er så følsom, er præcis kontrol af fugtindhold (18–22 % ved dyseudgang) og smeltetemperatur afgørende: for lidt fugt begrænser opblæsningen og giver tætte stykker; for meget fugt svækker cellevæggene og resulterer i brødlige, krummende strukturer. Resultatet er en lavdensitets, strukturelt robust opblæsning – klar til tørning og smagsstoftilsætning.
Afgørende parametre, der definerer knas: temperatur, fugtindhold og opholdstid
Barrelzonekontrol (140–165 °C) og dens virkning på stivelsegelatinisering
Barreltemperaturen styrer stivelsegelatiniseringen – den afgørende omformning af rå majs mel til en udvidelig, sammenhængende smelt. Opvarmning i flere zoner sikrer en stabil termisk gradient, typisk stigende fra 140 °C ved tilførselsåbningen til ca. 165 °C nær dyse. Denne progression sikrer jævn tilberedning uden brænding. Inden for dette temperaturområde og med en opholdstid på 10–20 sekunder hydrateres stivelseskornene fuldt ud, svulmer og mister deres krystallinitet – hvilket opnår optimal smeltviskositet. Utilstrækkelig varme efterlader ugelatiniserede korn, hvilket hæmmer udvidelse og resulterer i tætte, hårde puffer; overdreven varme nedbryder stivelsespolymere og giver svage, krumblige strukturer. Præcis zonestyring giver operatører mulighed for at justere smeltens reologi for den ønskede porøse struktur og knapbare konsistens.
Optimering af fugtindhold (18–22 %) og tryk (30–50 bar) for konsekvent udvidelse
Fugtindhold (18–22 %) spiller en dobbelt rolle: som en plastificer, der sænker smelteviskositeten for glat transport, og som den primære skummedie til udvidelse. Under tryk i extruderskroget på 30–50 bar forbliver vandet overhedet – og omdannes pludseligt til damp ved dyset, hvilket udvider stivelsesmatrixen til skum. Ved et fugtindhold under 18 % bliver smelten for viskøs, hvilket øger drejningsmomentet og øger risikoen for ujævn udvidelse; ved over 22 % køler overskydende vand smelten og destabiliserer celleveggene, hvilket resulterer i bløde, ikke-krispige puffer. Ved at opretholde dette smalle fugt- og trykvindue sikres en ensartet udvidelse af hver enkelt styk – og dermed den lette, elastiske knas, forbrugerne forventer.
Efter-extrusionsafslutning: Stegning, tørning og smagsstofbinding
Efter ekstrudering og skæring bevæger de varme, plastiske puffer sig til en kontinuerlig tørre, hvor fugtindholdet falder fra ca. 20–25 % til en stabil 2–5 %. Denne proces fastgør den porøse stivelsematrix og sikrer krispethed – utilstrækkelig tørring resulterer i tyghed og dårlig krydderhæftning. Når pufferne er kølet ned til stuetemperatur, kan de gennemgå hurtigstegning eller bagning for at forbedre overfladestivhed og give en gylden farve, afhængigt af produktvarianten. Derefter følger smagsbehandling: En fin tåge af vegetabilisk olie sprøjtes på som bindemiddel, hvorefter tørre krydderpulvere blandes i en roterende tromle, indtil de er jævnt fordelt. For meget olie fører til fedthedsfornemmelse; for lidt olie får krydderen til at falde af. Afgørende er, at korrekt fugtstyring under tørringen er den usynlige faktor, der sikrer både strukturel knas og pålidelig, klæbende ostbelægning – det endelige kendetegn for snacken.
Ofte stillede spørgsmål
Hvad er den primære funktion af en Cheeto-ekstruder i fremstillingen af snacks?
Den primære funktion af en Cheeto-ekstruder er at omdanne forbehandlet majsmejlslurry til lette, luftede ostepuffet ved at integrere transport, blanding, kogning og formning i én automatisk proces.
Hvordan påvirker skruedesign og cylinderrum ekstrusionsprocessen?
Skruedesign styrer materialetransport, skærintensitet og smeltens homogenitet, mens cylinderrum giver kontrolleret opvarmning, som er afgørende for stivelsegelatinisering og smeltens plastificering.
Hvorfor er fugtindholdet afgørende under ekstrusion?
Fugtindholdet (18–22 %) er afgørende, da det nedsætter smeltens viskositet for transport og fungerer som den primære blæsningsoffentliggørelse, der skaber den porøse puff-struktur ved dyseudgangen.
Hvilke parametre påvirker knas og tekstur hos Cheetos?
Knas og tekstur påvirkes af cylindertemperatur, fugtindhold, tryk, opholdstid og efter-ekstrusionsmetoder såsom tørring og stegning.