 EN

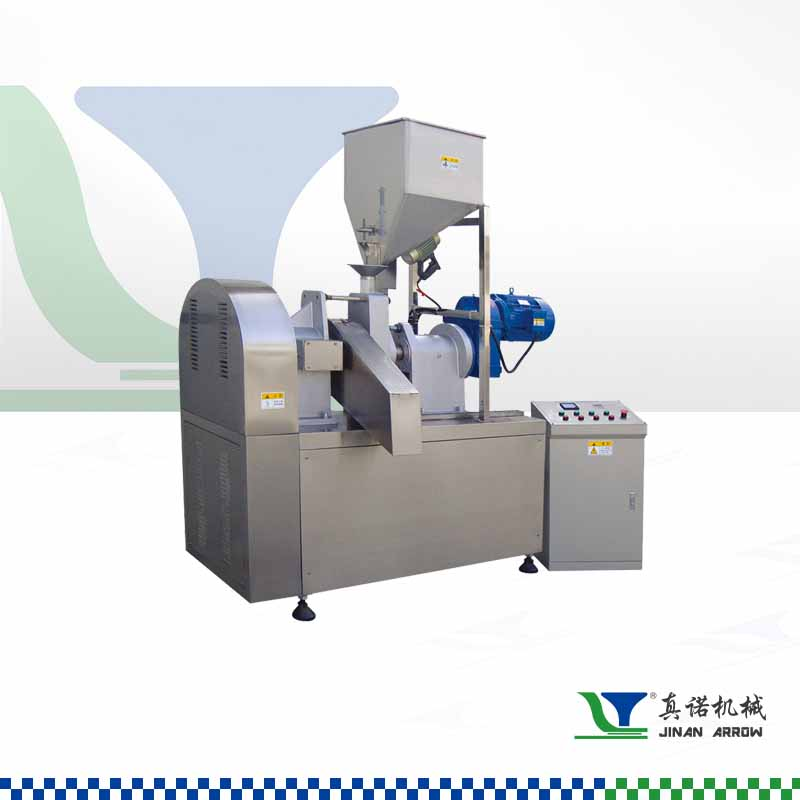
Ang Cheeto Extruder: Pangunahing Tungkulin at Buong Sistema
Ano ang Cheeto Extruder? Paglalarawan sa Tungkulin ng Makina sa Produksyon ng Mga Snack
Ang Cheeto extruder ay isang espesyalisadong high-temperature short-time (HTST) na sistema ng pag-e-extrude ng pagkain na idinisenyo upang tuluy-tuloy na baguhin ang pre-conditioned na kornmeal na sarsa sa mga magaan, aerated na cheese puff na may natatanging krispy na tekstura. Hindi tulad ng batch cooking, ito ay pagsasama-sama ng pagdadala, paghalo, pagluluto, at pagbuo sa isang iisa at awtomatikong operasyon. Pumasok ang pre-hydrated na kornmeal sa extruder, kung saan ang malakas na shear at kontroladong thermal energy ay nagpapagelatinize ng starch, nagpapadenature ng protein, at nagbubuo ng melt pressure—na nagpapahintulot sa mabilis na expansion sa die. Sa labasan, ang biglang pagbaba ng presyon ay nagpapalabas ng panloob na kahalumigmigan bilang steam, na nagpapalawak ng dough sa isang porous at bubbly na istruktura na kumuk solidify nang halos agad. Sa pamamagitan ng mahigpit na regulasyon ng temperatura, kahalumigmigan, at bilis ng screw, ang extruder ay nagtiyak ng pare-parehong density at mouthfeel—kaya ito ang pangunahing sentro ng modernong produksyon ng crunchy snack.
Mga Pangunahing Bahagi: Disenyo ng Screw, Mga Barrel Zone, at Die Assembly
Ang mga bahagi na gawa nang may kahusayan sa paggawa ay gumagana nang sabay-sabay upang i-convert ang hilaw na cornmeal sa natapos na puffs:
- Disenyo ng Screw – Karaniwang may dalawang screw na nag-uugnay at nag-iikot nang magkasama, ang shaft ay may mga elemento para sa pagdadala, pagpapakulay, at reverse-pitch upang kontrolin ang pag-unlad ng materyal, ang lakas ng shear, at ang pagkakapantay-pantay ng melt—na direktang nakaaapekto sa gelatinization ng starch at sa huling expansion.
- Mga zona ng barrel – Isang jacketed barrel na hinati sa mga seksyon ng feed, compression, at metering upang payagan ang hiwalay na kontrol ng temperatura. Ang mga mainit na zona (140–165 °C) ay unti-unting niluluto at pinaplastik ang slurry habang pinapanatili ang optimal na viscosity para sa daloy sa die.
- Pandikit na Pangkat – Ang die plate ang bumubuo sa pressurized melt bilang mga strand; ang isang umiikot na face cutter ang nagpuputol ng lumalabas na rope nang mabilis upang makabuo ng pare-parehong haba ng mga piraso—na mahalaga para sa pare-parehong crunch at epektibong pag-absorb ng langis at pagdikit ng seasoning matapos ang extrusion.
Mga Mekanika ng Extrusion Process: Mula sa Dough hanggang sa Crunchy Puff
Shear, Init, at Presyon: Paano Binabago ng Cheeto Extruder ang Cornmeal Slurry
Sa loob ng barrel, ang basang sluray ng mais na harina ay sumasailalim sa matinding mekanikal na shear mula sa umiikot na screw, habang ang mga heater ng barrel at init mula sa friction ay pabilisin ang pagtaas ng temperatura nito. Ang kombinasyong ito ay nagdudulot ng pag-absorb ng tubig, pagpapalaki, at kumpletong gelatinization ng mga butil ng starch; samantala, ang mga protina ay denature din. Ang alternatibong mga elemento ng screw para sa pagdadala at pagmimix ay nag-aasiguro ng progresibong homogenization ng melt, na nagbubuo ng panloob na presyon na 30–50 bar—sapat upang i-compress ang dough at garantiyan ang lubusang hydration at thermal transfer. Ang eksaktong napamamahalaang kapaligiran na ito ay nagpapalit ng sluray sa isang viscoelastic na masa na handa nang palawakin. Kahit ang pinakamaliit na pagkakaiba sa residence time o pag-init ay maaaring makompromiso ang gelatinization, na direktang nakaaapekto sa huling crispness—ang kakayahan ng extruder na balansehin ang shear, init, at presyon sa isang tuloy-tuloy na hakbang ay pundamental sa magaan na tekstura at natatanging crunch ng puff.
Pagpapalawak at Puffing sa Labasan ng Die: Ang Kapanganakan ng Hugis ng Cheeto at Porosity
Habang lumalabas ang sobrang mainit na dough mula sa die, ang presyon ay biglang bumababa mula sa humigit-kumulang 35 bar patungo sa antas ng atmospera—na nagpapakulay ng tubig sa loob nito at nagpapalawak ng matrix ng starch. Ang pagpapalawak na ito, na nangyayari sa loob lamang ng ilang milisegundo, ay lumilikha ng isang mahinang, kumakonekta sa isa’t isa na network ng mga cell na puno ng hangin, na tumitigas kapag lumalamig upang mapanatili ang porosity at rigidity. Ang hugis ng die ang nagtatakda ng cross-sectional na anyo—ang isang kurba o butas ay nagreresulta sa sikat na Cheeto curl—samantalang ang synchronized na face-cutting ay nagbibigay ng pare-parehong haba. Ang starch glass transition habang mabilis na lumalamig ay nagtatakda ng matigas at crunchy na panlabas na bahagi. Dahil napakasensitibo ng pagpapalawak, mahalaga ang eksaktong kontrol sa kantidad ng tubig (18–22% sa labasan ng die) at sa temperatura ng melt: kung kulang ang tubig, limitado ang puffing at nabubuo ang mga dense na piraso; kung sobra, nawawalan ng lakas ang mga pader ng cell, na nagreresulta sa madaling nababasag at crumbly na tekstura. Ang resulta ay isang puff na may mababang density ngunit matibay na istruktura—handa na para sa drying at flavoring.
Mga Mahahalagang Parameter na Nagtatakda ng Crunch: Temperatura, Tubig, at Residence Time
Pamamahala sa Barrel Zone (140–165°C) at ang Epekto Nito sa Gelatinisasyon ng Starch
Ang temperatura ng barrel ang nangunguna sa gelatinisasyon ng starch—ang pangunahing pagbabago ng hilaw na mais na harina patungo sa isang mapapalawak at pare-parehong pampadulas na halo. Ang pag-init na may maraming zona ay nagpapanatili ng matatag na thermal gradient, na karaniwang tumataas mula 140°C sa feed throat hanggang humigit-kumulang 165°C malapit sa die. Ang ganitong pag-unlad ay nag-aagarang pantay na pagluluto nang hindi nasusunog. Sa loob ng saklaw na ito at ng residence time na 10–20 segundo, ang mga butil ng starch ay lubos na nabubuhusan ng tubig, tumatumbok, at nawawala ang kanilang kristalinidad—upang makamit ang pinakamainam na viscosity ng pampadulas. Ang kulang na init ay iniwanan ng mga butil na hindi nage-gelatinize, na nakakabarra sa pagpalawak at nagdudulot ng matitigas at mabigat na puffs; ang labis na init naman ay sumisira sa mga polymer ng starch, na nagbubunga ng mahinang, madaling nababasag na tekstura. Ang tumpak na pamamahala sa bawat zona ay nagbibigay-daan sa mga operator na i-tune ang rheology ng pampadulas para sa ninanais na porous na istruktura at krisp na bit.
Optimalisasyon ng Kantidad ng Tubig (18–22%) at Presyon (30–50 bar) para sa Pare-parehong Pagpalawak
Ang nilalaman ng kahalumigmigan (18–22%) ay gumaganap ng dalawang tungkulin: bilang isang plasticizer na binabawasan ang likido ng pagkatunaw para sa maayos na daloy, at bilang pangunahing blowing agent para sa pagpapalawak. Sa ilalim ng presyon sa barrel na 30–50 bar, nananatiling superheated ang tubig—pagkatapos ay biglang nagiging singaw sa die, na pumapalawak sa starch matrix patungo sa foam. Kapag nasa ilalim ng 18% ang kahalumigmigan, sobrang likido ng pagkatunaw, na nagdudulot ng pagtaas ng torque at panganib ng hindi pantay na pagpapalawak; kapag nasa itaas ng 22%, ang sobrang tubig ay nagpapalamig sa pagkatunaw at nagpapabulok sa mga cell wall, na nagreresulta sa malambot at hindi nakakagulat na mga puff. Ang pagpapanatili ng maliit na window ng kahalumigmigan at presyon ay nagtitiyak ng pantay na pagpapalawak sa bawat piraso—na nagbibigay ng magaan at resilient na crunch na inaasahan ng mga konsyumer.
Panghuling Paghahanda Pagkatapos ng Extrusion: Pagprito, Pagpapatuyo, at Pagdikit ng Lasap
Pagkatapos ng pag-e-extrude at pagpo-potong, ang mainit at plastik na mga puffs ay dadalhin sa isang patuloy na dryer kung saan bumababa ang kahalumigan mula sa humigit-kumulang 20–25% hanggang sa isang matatag na 2–5%. Ang hakbang na ito ay nagpapatibay sa bukana-bukang matrix ng starch at naglalagay ng permanenteng krispness—ang kulang na pagpapausok ay nagdudulot ng pagkamaputol at mahinang pagkakadikit ng seasoning. Kapag nalamig na sa temperatura ng silid, maaaring ilagay ang mga puff sa flash-frying o sa oven upang palakasin ang rigidity ng ibabaw at makamit ang ginto-kulay, depende sa uri ng produkto. Susundan ito ng paglalagay ng lasa: isang manipis na mist ng vegetable oil ang isuspray bilang binder, at susunod ang pagtatali ng mga dry seasoning powders sa isang umiikot na drum hanggang sa magkakalat nang pantay. Ang sobrang paggamit ng langis ay nagdudulot ng pagkagreasy; ang kulang naman ay nagdudulot ng pagkakalag ng seasoning. Mahalaga, ang tamang pamamahala ng kahalumigan habang pinapausok ay ang hindi nakikita nitong mekanismo na nag-aaseguro ng parehong crunch na istruktura at maaasahang, nakakadikit na cheese coating—ang huling marka ng snack.
Mga Karaniwang Tanong
Ano ang pangunahing tungkulin ng isang Cheeto extruder sa produksyon ng snack?
Ang pangunahing tungkulin ng isang Cheeto extruder ay baguhin ang pre-conditioned na mais na pulbos na kumukulong sa magaan, nabubulok na cheese puffs sa pamamagitan ng pagsasama-sama ng pagpapadala, paghalo, pagluluto, at pagbuo sa isang awtomatikong operasyon.
Paano nakaaapekto ang disenyo ng screw at mga zona ng barrel sa proseso ng extrusion?
Ang disenyo ng screw ay sumusuri sa pagpapadala ng materyal, intensity ng shear, at homogeneity ng melt, samantalang ang mga zona ng barrel ay nagbibigay ng kontroladong init na kinakailangan para sa gelatinization ng starch at plasticization ng melt.
Bakit mahalaga ang nilalaman ng kahalumigmigan sa panahon ng extrusion?
Mahalaga ang nilalaman ng kahalumigmigan (18–22%) dahil binabawasan nito ang viscosity ng melt para sa madaling pagpapadala at ginagamit bilang pangunahing blowing agent na lumilikha ng porous na puff texture kapag lumalabas sa die.
Ano ang mga parameter na nakaaapekto sa crunch at texture ng Cheetos?
Ang crunch at texture ay naaapektuhan ng temperatura ng barrel, nilalaman ng kahalumigmigan, presyon, oras ng residence, at mga teknik sa pagpapatuyo at pagprito matapos ang extrusion.
Talaan ng mga Nilalaman
- Ang Cheeto Extruder: Pangunahing Tungkulin at Buong Sistema
- Mga Mekanika ng Extrusion Process: Mula sa Dough hanggang sa Crunchy Puff
- Mga Mahahalagang Parameter na Nagtatakda ng Crunch: Temperatura, Tubig, at Residence Time
- Panghuling Paghahanda Pagkatapos ng Extrusion: Pagprito, Pagpapatuyo, at Pagdikit ng Lasap
-
Mga Karaniwang Tanong
- Ano ang pangunahing tungkulin ng isang Cheeto extruder sa produksyon ng snack?
- Paano nakaaapekto ang disenyo ng screw at mga zona ng barrel sa proseso ng extrusion?
- Bakit mahalaga ang nilalaman ng kahalumigmigan sa panahon ng extrusion?
- Ano ang mga parameter na nakaaapekto sa crunch at texture ng Cheetos?