 EN

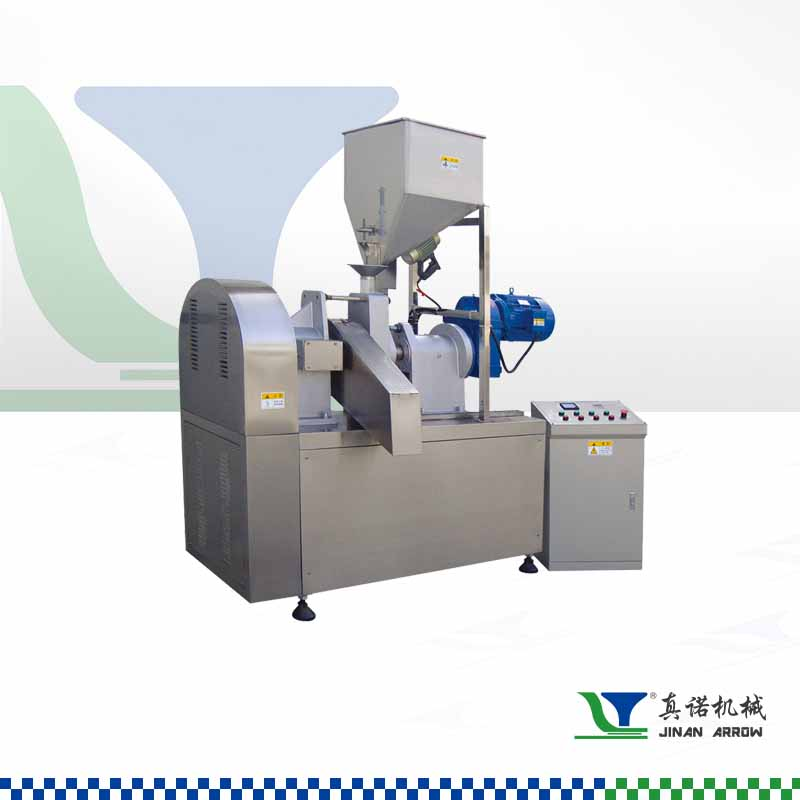
A Cheeto-extruder: alapfunkciója és rendszeráttekintése
Mi az a Cheeto-extruder? A gép szerepének meghatározása a csipszek gyártásában
A Cheeto-extruder egy specializált, magas hőmérsékletű, rövid idejű (HTST) élelmiszer-extrúziós rendszer, amelyet úgy terveztek, hogy folyamatosan átalakítsa az előkondicionált kukoricadara-lépást könnyű, levegős sajtos pufikkká jellegzetes ropogós szerkezettel. Ellentétben a törzsös főzéssel, ez egyetlen automatizált műveletben integrálja a szállítást, keverést, főzést és formázást. Az előnedvesített kukoricadara az extruderbe jut, ahol az intenzív nyíróerő és a szabályozott hőenergia keményítteti a keményítőt, denaturálja a fehérjéket és felépíti az olvadéknyomást – így lehetővé téve a gyors kibővülést a szerszámkalapácson. A kilépésnél a hirtelen nyomáscsökkenés elpárologtatja a belső nedvességet gőzzé, és így a tészta pórusos, buborékos szerkezetűvé duzzad, amely majdnem azonnal megkeményedik. A hőmérséklet, a nedvességtartalom és a csavarfordulatszám pontos szabályozásával az extruder biztosítja a sűrűség és a szájérzet konzisztenciáját – ezért kulcsfontosságú elem a modern ropogós harapnivalók gyártásában.
Fő összetevők: Csavar tervezése, hengerzónák és szerszámkalapács-összeállítás
Pontosan megtervezett alkatrészek együttműködnek, hogy nyers kukoricadarából készítsenek kész puffokat:
- Vízszintes tervezés – Általában egy egymással megegyező irányban forgó kétcsavaros konfiguráció, amelyben a tengely szállító, gyúró és visszafordított menetű elemeket tartalmaz, így szabályozva az anyag előrehaladását, a nyíróerő-intenzitást és az olvadék homogenitását – ez közvetlenül befolyásolja a keményítő gélképződését és a végső duzzadást.
- Hengerzónák – Egy külső burkolattal ellátott henger, amelyet tápláló, tömörítő és adagoló szakaszokra osztottak fel, lehetővé téve a független hőmérséklet-szabályozást. A fűtött zónák (140–165 °C) fokozatosan főzik és műanyagossá teszik a szuszpenziót, miközben optimális viszkozitást tartanak fenn a szűrőn való átfolyáshoz.
- Szerszámösszeszerelés – A szűrőlemez az nyomás alatt álló olvadékot fonalszerű formába alakítja; egy forgó elülső vágó éles, nagy sebességű vágással hozza létre az egyenletes hosszúságú darabokat – ami döntő fontosságú a következetes ropogós szerkezet és az extrudálás utáni hatékony olajfelvétel, valamint a fűszerezés tapadása szempontjából.
Extrudálási folyamat mechanikája: Tésztától a ropogós puffig
Nyírás, hő és nyomás: Hogyan alakítja át a Cheeto-extruder a kukoricadarából készült szuszpenziót
A henger belsejében a nedves kukoricadara-szuszpenzió intenzív mechanikai nyírási erőhatásnak van kitéve a forgó csavar által, miközben a henger fűtőelemei és a súrlódási hő gyorsan emelik a hőmérsékletét. Ez a kombináció miatt a keményítőszemcsék vízfelvételt végeznek, duzzadnak, és teljesen gélelődnek; a fehérjék egyidejűleg denaturálódnak. A szállító és keverő csavarelemek váltakozása biztosítja a folyadékfázis fokozatos homogenizálását, és belső nyomást épít fel 30–50 bar értékre – elegendő a tésztára gyakorolt összenyomó erőhöz, valamint a teljes hidratációhoz és hőátadáshoz. Ez a pontosan szabályozott környezet alakítja át a szuszpenziót egy kifagyásra kész, viszkózus–elasztikus tömeggé. Már apró eltérések is befolyásolhatják a tartózkodási időt vagy a fűtést, és így közvetlenül ronthatják a gélelődést, amely hatással van a végső ropogósosságra – az extrudáló képessége, hogy egy folyamatos lépésben kiegyensúlyozza a nyírást, a hőt és a nyomást, alapvető fontosságú a Cheeto könnyed textúrájának és jellegzetes ropogós hangjának kialakításához.
Kibővülés és felfúvódás a szerszámkimenetnél: a Cheeto alakjának és pórusosságának megteremtése
Ahogy a túlmelegített tészta kilép a szerszámból, a nyomás hirtelen lecsökken kb. 35 bar-ról a légköri szintre – ezzel a belső nedvesség gőzzé válik, és felfújja a keményítő mátrixot. Ez a miliszekundumos skálán zajló kibontódás finom, összekapcsolt levegőcella-hálózatot hoz létre, amely lehűléskor megkeményedik, így rögzítve a pórusosságot és a merevséget. A szerszám geometriája határozza meg a keresztmetszet alakját – egy görbült nyílás például a jellegzetes Cheeto-göndörítést eredményezi –, miközben a szinkronizált vágás egységes hosszúságú darabokat biztosít. A keményítő üvegátmenete a gyors lehűlés során alakítja ki a merev, ropogós külső réteget. Mivel a kibontódás rendkívül érzékeny, elengedhetetlen a nedvességtartalom (18–22 % a szerszám kilépésénél) és az olvadék hőmérsékletének pontos szabályozása: túl kevés nedvesség korlátozza a felfújódást, sűrű darabokat eredményezve; túl sok pedig gyengíti a cellafalakat, így törékeny, morzsálódó állagot okozva. Az eredmény egy alacsony sűrűségű, szerkezetileg stabil puff – készen a szárításra és ízesítésre.
A ropogós állagot meghatározó kritikus paraméterek: hőmérséklet, nedvességtartalom és tartózkodási idő
Hordózóna-szabályozás (140–165 °C) és hatása a keményítő-gelatinizációra
A hordó hőmérséklete szabályozza a keményítő-gelatinizációt – az alapvető átalakulást, amely során a nyers kukoricadara rugalmas, összefüggő olvadékot alkot. A többzónás fűtés állandó hőmérsékleti gradienst biztosít, amely általában 140 °C-ról a tápláló nyílásnál kb. 165 °C-ra emelkedik a kifolyónál. Ez a fokozatos növekedés egyenletes főzést tesz lehetővé égés nélkül. Ebben a hőmérséklet-tartományban és 10–20 másodperces tartózkodási idő mellett a keményítőszemcsék teljesen hidratálódnak, duzzadnak és elvesztik kristályosságukat – így elérve az optimális olvadékviszkozitást. Elégtelen hőmérséklet esetén nem gelatinizálódott szemcsék maradnak, amelyek akadályozzák a tágulást, és sűrű, kemény pufikat eredményeznek; túlzott hőmérséklet a keményítő-polimereket lebontja, gyenge, morzsás állagot okozva. A pontos zóna-kezelés lehetővé teszi a munkavállalók számára az olvadék reológiájának finomhangolását a célzott pórusos szerkezet és a ropogós harapás eléréséhez.
Páratartalom-optimálás (18–22 %) és nyomás (30–50 bar) következetes tágulás érdekében
A nedvességtartalom (18–22 %) kétféle szerepet tölt be: a megolvasztott anyag viszkozitásának csökkentésére szolgáló puhítóként, amely lehetővé teszi a sima szállítást, valamint a felfújódás fő gázképző anyagaként. A henger nyomása 30–50 bar között mozog, így a víz túlhevített állapotban marad – majd a szerszámkimenetnél gőzzé válik, és felfújja a keményítő mátrixot habos szerkezetűvé. 18 % alatti nedvességtartalom esetén a megolvasztott anyag túlságosan viszkózussá válik, növelve a nyomatékot, és egyenetlen felfújódás kockázatát jelenti; 22 % feletti nedvességtartalom esetén a felesleges víz lehűti a megolvasztott anyagot, és instabillá teszi a sejtfalakat, ami puha, nem ropogós darabokat eredményez. Ennek a szűk nedvesség–nyomás tartománynak a fenntartása biztosítja az egyenletes felfújódást minden egyes darabon – így érhető el az a könnyű, rugalmas ropogós érzet, amelyet a fogyasztók elvárnak.
Az extrudálás utáni befejező folyamat: sütés, szárítás és ízanyag-ragasztás
Az extrudálás és vágás után a forró, műanyagszerű pufik egy folyamatos szárítóba kerülnek, ahol a nedvességtartalom kb. 20–25%-ról stabilan 2–5%-ra csökken. Ez a lépés megszilárdítja a pórusos keményítőmátrixot, és megőrzi a ropogós szerkezetet – elégtelen szárítás esetén a termék rugalmasabb lesz, és a fűszerek rosszul tapadnak rá. Miután a pufik szobahőmérsékletre hűltek, néhány változatnál villámgyors sütést vagy sütést alkalmaznak a felületi merevség és az arany szín további fokozására. Ezután következik az ízvilág alkalmazása: finom növényi olajpermetet permeteznek rá, amely kötőanyagként működik, majd száraz fűszerporokat forgó dobba töltve egyenletesen bevonják a pufikat. Túl sok olaj zsíros érzetet okoz; kevés olaj esetén a fűszer lepereg. Döntő fontosságú, hogy a szárítás során pontosan szabályozzák a nedvességtartalmat – ez a láthatatlan tényező biztosítja mind a szerkezeti ropogóságot, mind a megbízható, jól tapadó sajtbevonatot, amely a snak végleges jellegzetessége.
GYIK
Mi a Cheeto-extruder elsődleges szerepe a könnyűétel-gyártásban?
Egy Cheeto extrúder fő feladata a megelőkészített kukoricadara szuszpenziójának átalakítása könnyű, levegős sajtos pufikákká az anyagmozgatás, keverés, főzés és formázás egyetlen automatizált műveletbe integrálásával.
Hogyan befolyásolja a csavar tervezése és a hordó zónái az extrúziós folyamatot?
A csavar tervezése szabályozza az anyag előrejuttatását, a nyírási intenzitást és az olvadék homogenitását, miközben a hordó zónái a keményítő gélképződéséhez és az olvadék műanyag-szerűvé tételéhez szükséges, szabályozott fűtést biztosítanak.
Miért kritikus a nedvességtartalom az extrúzió során?
A nedvességtartalom (18–22 %) döntő fontosságú, mert csökkenti az olvadék viszkozitását az anyagmozgatáshoz, és elsődleges felfújó ügynökként szolgál, amely a kimeneti nyíláson való kilépéskor létrehozza a pórusos pufi szerkezetet.
Milyen paraméterek befolyásolják a Cheetosok ropogós és szöveti tulajdonságait?
A ropogós és szöveti tulajdonságokat a hordó hőmérséklete, a nedvességtartalom, a nyomás, az állandó tartózkodási idő, valamint az extrúziót követő szárítási és sütési technikák befolyásolják.
Tartalomjegyzék
- A Cheeto-extruder: alapfunkciója és rendszeráttekintése
- Extrudálási folyamat mechanikája: Tésztától a ropogós puffig
- A ropogós állagot meghatározó kritikus paraméterek: hőmérséklet, nedvességtartalom és tartózkodási idő
- Az extrudálás utáni befejező folyamat: sütés, szárítás és ízanyag-ragasztás
- GYIK