 EN

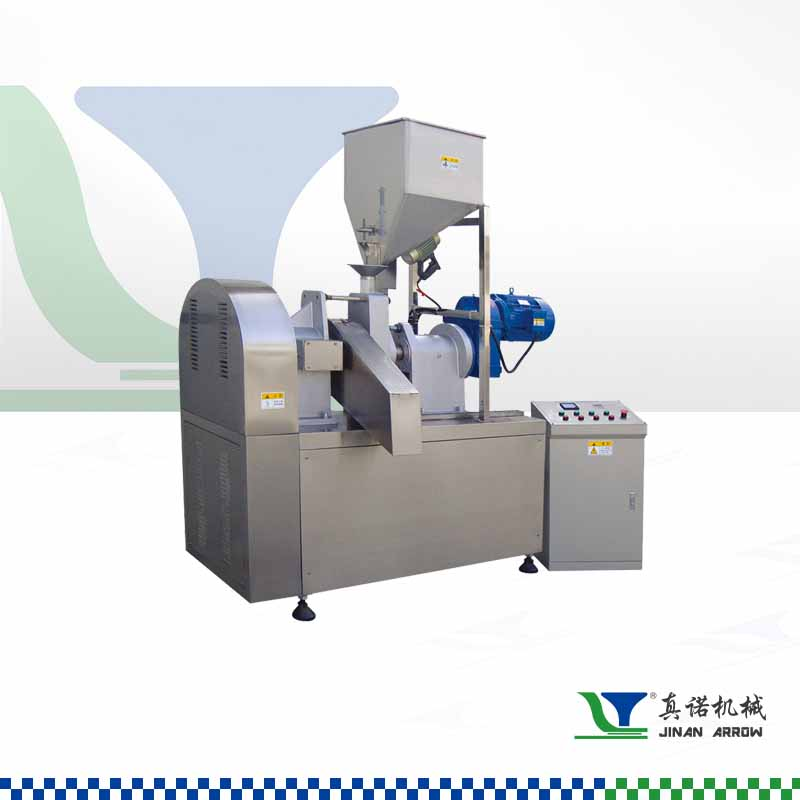
De Cheeto-extruder: kernfunctie en systeemoverzicht
Wat is een Cheeto-extruder? Definitie van de rol van de machine in de productie van snacks
Een Cheeto-extruder is een gespecialiseerd hightemperature-shorttime (HTST)-voedselextrusiesysteem dat is ontworpen om continu voorgeconditioneerde maïsmeelpap in lichte, geaëreerde kaaspuffertjes met een kenmerkende knapperige textuur te transformeren. In tegenstelling tot batchverwerking integreert het transport, menging, koken en vormgeven in één geautomatiseerde bewerking. Vooraf gehydrateerde maïsmeel komt de extruder binnen, waar intensieve schuifkracht en gecontroleerde thermische energie zetmeel gelatiniseren, eiwitten denatureren en smelt-druk opbouwen—waardoor snelle expansie bij de matrijs mogelijk wordt. Bij de uitgang veroorzaakt de plotselinge drukdaling dat het interne vocht in stoom verandert, waardoor het deeg uitdijt tot een poreuze, bubbelsstructuur die bijna onmiddellijk stolt. Door temperatuur, vochtgehalte en schroefsnelheid nauwkeurig te regelen, garandeert de extruder een consistente dichtheid en mondgevoel—en maakt het daarmee de cruciale kern van moderne knapperige-snackproductie.
Belangrijkste onderdelen: Schroefontwerp, buiszones en matrijsopstelling
Precisie-ontworpen onderdelen werken samen om ruwe maïsmeel om te zetten in afgewerkte puffs:
- Schroefontwerp – Meestal een co-roterende dubbele schroefconfiguratie, waarbij de as elementen voor transport, kneden en omgekeerde spoed bevat om de materiaaldoorgang, schuifintensiteit en smeltgelijkmatigheid te regelen—wat direct van invloed is op zetmeelgelatinisatie en de uiteindelijke expansie.
- Buiszones – Een gejakte buis, verdeeld in voedings-, compressie- en doseersecties, maakt onafhankelijke temperatuurregeling mogelijk. Verwarmde zones (140–165 °C) koken en plasticiseren de slurrie geleidelijk, terwijl de optimale viscositeit voor de spuitvormstroom wordt gehandhaafd.
- Matrijssamenstelling – De spuitplaat vormt de onder druk staande smelt tot strengen; een roterend frontmes snijdt de uitkomende draad met hoge snelheid in gelijke stuklengtes—essentieel voor consistente knapperigheid en efficiënte olieabsorptie en smaakstoffe-aanhechting na extrusie.
Mechanica van het extrusieproces: Van deeg naar knapperige puff
Schuifkracht, warmte en druk: Hoe de Cheeto-extruder maïsmeelslurrie transformeert
Binnen de buis ondergaat de bevochtigde maïsmeelsoep een intense mechanische schuifkracht van de roterende schroef, terwijl buisverwarmers en wrijvingswarmte de temperatuur snel verhogen. Deze combinatie zorgt ervoor dat zetmeelkorrels water opnemen, opzwellen en volledig gelatiniseren; tegelijkertijd denatureren eiwitten. Wisselende transport- en mengschroefelementen zorgen voor een geleidelijke homogenisering van de smelt, waardoor de interne druk oploopt tot 30–50 bar—voldoende om het deeg te comprimeren en grondige hydratatie en warmteoverdracht te garanderen. Deze nauwkeurig gecontroleerde omgeving zet de soep om in een visco-elastische massa die klaar is voor expansie. Zelfs geringe afwijkingen in verblijftijd of verwarming kunnen de gelatinisatie aantasten, wat direct van invloed is op de uiteindelijke knapperigheid—het vermogen van de extruder om schuifkracht, warmte en druk in één continue stap te balanceren, vormt de basis voor de lichte textuur en karakteristieke knapperigheid van de puff.
Expansie en opblazen bij de uitgang van de matrijs: de geboorte van de Cheeto-vorm en porositeit
Terwijl het oververhitte deeg het spuitgat verlaat, daalt de druk van ongeveer 35 bar tot atmosferisch niveau — waardoor het interne vocht in een fractie van een seconde verdampt en de zetmeelmatrix opzwelt. Deze uitbreiding op milliseconde-schaal vormt een fijn, onderling verbonden netwerk van luchtcellen, dat bij afkoeling stolt om porositeit en stijfheid te behouden. De vorm van het spuitgat bepaalt de dwarsdoorsnede — een gebogen opening levert de iconische Cheeto-kromming — terwijl gesynchroniseerd afsnijden aan de frontzijde uniforme lengtes oplevert. De glasovergang van zetmeel tijdens snelle afkoeling zorgt voor een stijve, knapperige buitenkant. Omdat de opzwelling zo gevoelig is, is nauwkeurige controle van het vochtgehalte (18–22 % bij het verlaten van het spuitgat) en de smelttemperatuur essentieel: te weinig vocht beperkt het opzwellen en levert dichte stukken op; te veel vocht verzwakt de celwanden, wat resulteert in breekbare, kruimelige texturen. Het eindresultaat is een puff met lage dichtheid en structurele stevigheid — klaar voor drogen en smaakstoffen.
Kritieke parameters die knapperigheid bepalen: temperatuur, vochtgehalte en verblijftijd
Controle van de cilinderzone (140–165 °C) en haar effect op zetmeelgelatinisatie
De cilindertemperatuur bepaalt de zetmeelgelatinisatie—de cruciale omzetting van ruwe maïsmeel in een uitzettende, cohesieve smelt. Verwarming in meerdere zones handhaaft een stabiele thermische gradiënt, meestal stijgend van 140 °C bij de toevoeropening tot circa 165 °C vlak bij de matrijs. Deze progressie zorgt voor een gelijkmatige kookproces zonder aanbranden. Binnen dit temperatuurbereik en bij een verblijftijd van 10–20 seconden hydrateren, zwellen en verliezen zetmeelkorrels volledig hun kristalliniteit—waardoor de optimale smeltviscositeit wordt bereikt. Onvoldoende warmte laat ongegelatineerde korrels achter die de uitzetting belemmeren en dichte, harde puffs opleveren; te veel warmte degradeert de zetmeelpolymeren, wat leidt tot zwakke, brosse texturen. Precieze zonebeheersing stelt operators in staat de reologie van de smelt af te stemmen op de gewenste poreuze structuur en knapperige beet.
Optimalisatie van vochtgehalte (18–22 %) en druk (30–50 bar) voor consistente uitzetting
Het vochtgehalte (18–22%) vervult een dubbele functie: als weekmaker die de smeltviscositeit verlaagt voor een soepele transport, en als hoofdopblazingsmiddel voor opzwelling. Onder cilinderdrukken van 30–50 bar blijft water oververhit — en verandert dan plotseling in stoom bij de die, waardoor de zetmeelmatrix opzwelt tot schuim. Bij een vochtgehalte onder de 18% wordt de smelt te viskeus, wat het koppel verhoogt en ongelijkmatige opzwelling riskeert; boven de 22% koelt overtollig water de smelt af en destabiliseert de celwanden, wat zachte, niet-knapperige puffs oplevert. Het handhaven van dit nauwe vocht-drukvenster zorgt voor uniforme opzwelling van elk stuk — en levert daarmee de lichte, veerkrachtige knapperigheid die consumenten verwachten.
Afwerking na extrusie: frituren, drogen en smaakstofhechting
Na extrusie en snijden bewegen de hete, plastische puffs naar een continue droger waar het vochtgehalte daalt van ca. 20–25% naar een stabiel niveau van 2–5%. Deze stap versterkt de poreuze zetmeelstructuur en fixeert de knapperigheid — onvoldoende drogen leidt tot een kauwachtige textuur en slechte hechting van het smaakmiddel. Zodra de puffs zijn afgekoeld tot kamertemperatuur, kunnen ze worden onderworpen aan flash-frituren of bakken om de oppervlakterigiditeit en gouden kleur te verbeteren, afhankelijk van de productvariant. Vervolgens volgt de smaaktoepassing: er wordt een fijne nevel plantaardige olie gespoten als bindmiddel, waarna droge smaakpoeders in een roterende trommel worden toegevoegd totdat ze gelijkmatig zijn bedekt. Te veel olie leidt tot een vetachtige indruk; te weinig olie veroorzaakt dat het smaakmiddel afvalt. Belangrijk is dat juiste vochtbeheersing tijdens het drogen de onzichtbare sleutel is voor zowel structurele knapperigheid als betrouwbare, hechtende kaasbedekking — het definitieve kenmerk van de snack.
Veelgestelde vragen
Wat is de primaire functie van een Cheeto-extruder in de productie van snacks?
De primaire functie van een Cheeto-extruder is het omzetten van voorbewerkte maïsmeelpap in lichte, beluchte kaaspuffertjes door het integreren van transport, mengen, koken en vormgeven in één geautomatiseerde operatie.
Hoe beïnvloeden schroefontwerp en cilinderzones het extrusieproces?
Het schroefontwerp regelt het materiaaltransport, de schuifintensiteit en de homogeniteit van de smelt, terwijl de cilinderzones een gecontroleerde verwarming bieden die essentieel is voor zetmeelgelatinisatie en smeltplasticisatie.
Waarom is het vochtgehalte cruciaal tijdens extrusie?
Het vochtgehalte (18–22%) is cruciaal omdat het de viscositeit van de smelt verlaagt voor transport en fungeert als het belangrijkste opblaasmiddel dat de poreuze puffstructuur creëert bij het verlaten van de matrijs.
Welke parameters beïnvloeden de knapperigheid en textuur van Cheetos?
De knapperigheid en textuur worden beïnvloed door cilindertemperatuur, vochtgehalte, druk, verblijftijd en post-extrusie droog- en frituurtechnieken.