 EN

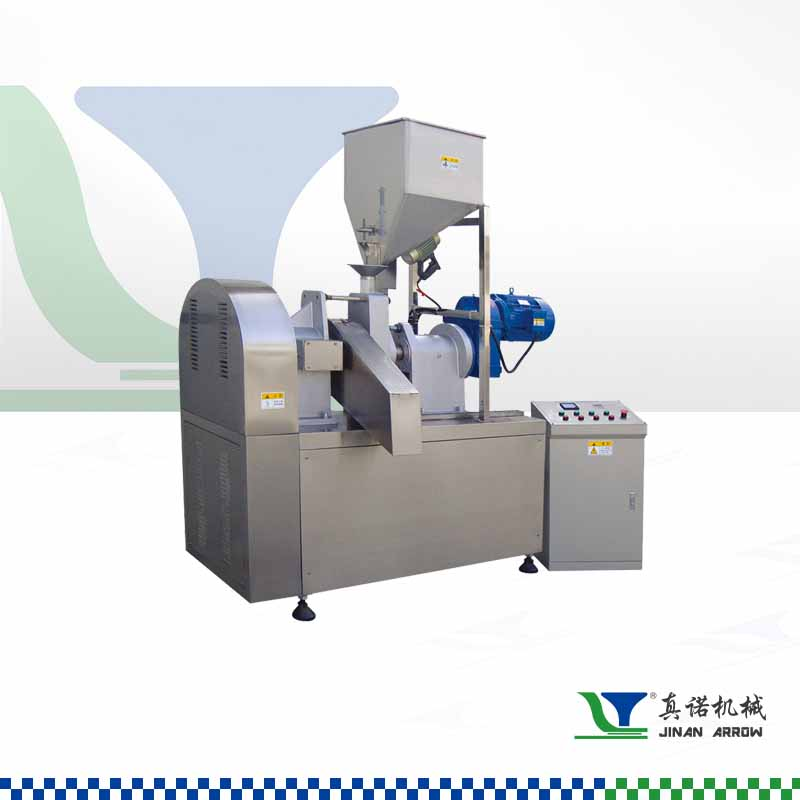
O Extrusor de Cheetos: Função Principal e Visão Geral do Sistema
O que é um Extrusor de Cheetos? Definindo o Papel da Máquina na Produção de Salgadinhos
Um extrusor Cheeto é um sistema especializado de extrusão alimentar de alta temperatura e curto tempo (HTST), projetado para transformar continuamente uma pasta pré-condicionada de fubá de milho em salgadinhos aerados e leves com sabor de queijo, apresentando uma crocância característica. Diferentemente do cozimento em lotes, ele integra transporte, mistura, cocção e modelagem em uma única operação automatizada. O fubá de milho pré-hidratado entra no extrusor, onde a intensa cisalhamento e a energia térmica controlada gelatinizam o amido, desnaturam as proteínas e geram pressão de fusão — permitindo expansão rápida na saída da matriz. Na saída, a queda súbita de pressão converte a umidade interna em vapor, expandindo a massa em uma estrutura porosa e borbulhante que se solidifica quase instantaneamente. Ao regular rigorosamente temperatura, umidade e velocidade do parafuso, o extrusor garante densidade e sensação na boca consistentes — tornando-o o núcleo crítico da fabricação moderna de salgadinhos crocantes.
Componentes principais: projeto do parafuso, zonas do cilindro e conjunto da matriz
Componentes projetados com precisão trabalham em conjunto para converter farinha de milho crua em flocos acabados:
- Design de parafuso – Normalmente uma configuração de rosca dupla co-rotativa, o eixo incorpora elementos de transporte, amassamento e passo reverso para controlar o avanço do material, a intensidade de cisalhamento e a homogeneidade da fusão — influenciando diretamente a gelatinização do amido e a expansão final.
- Zonas do cilindro – Um cilindro com camisa dividido em seções de alimentação, compressão e dosagem permite controle independente de temperatura. As zonas aquecidas (140–165 °C) cozinham e plasticizam progressivamente a pasta, mantendo a viscosidade ideal para o escoamento na matriz.
- Conjunto da Matriz – A placa matriz molda a massa fundida sob pressão em filamentos; um cortador de face rotativo secciona a corda emergente em alta velocidade, produzindo comprimentos uniformes de peça — essencial para crocância consistente e para absorção eficiente de óleo e aderência de temperos após a extrusão.
Mecânica do Processo de Extrusão: Da Massa ao Flocos Crocantes
Cisalhamento, Calor e Pressão: Como o Extrusor de Cheeto Transforma a Pasta de Farinha de Milho
Dentro do barril, a suspensão úmida de farinha de milho sofre intensa cisalhamento mecânico provocado pela rosca giratória, enquanto aquecedores do barril e o calor gerado pelo atrito elevam rapidamente sua temperatura. Essa combinação faz com que os grânulos de amido absorvam água, inchem e se gelatinizem completamente; as proteínas, simultaneamente, sofrem desnaturação. Elementos alternados de rosca para transporte e mistura garantem homogeneização progressiva da massa fundida, gerando pressão interna de 30–50 bar — suficiente para comprimir a massa e assegurar hidratação e transferência térmica completas. Esse ambiente precisamente controlado converte a suspensão em uma massa viscoelástica pronta para expansão. Até pequenas variações no tempo de residência ou no aquecimento podem comprometer a gelatinização, afetando diretamente a crocância final — a capacidade do extrusor de equilibrar cisalhamento, calor e pressão em um único passo contínuo é fundamental para a leveza e a crocância característica do produto.
Expansão e estufamento na saída do molde: o nascimento da forma e da porosidade do Cheeto
À medida que a massa superaquecida sai do molde, a pressão cai drasticamente de cerca de 35 bar para níveis atmosféricos — transformando instantaneamente a umidade interna em vapor e expandindo a matriz de amido. Essa expansão em escala de milissegundos cria uma fina e interconectada rede de células de ar, que se solidifica ao esfriar, fixando assim a porosidade e a rigidez. A geometria do molde determina a forma da secção transversal — uma abertura curva produz o característico cacho do Cheeto — enquanto o corte sincronizado na face gera comprimentos uniformes. A transição vítrea do amido durante o resfriamento rápido define a superfície rígida e crocante. Como a expansão é extremamente sensível, o controle preciso da umidade (18–22% na saída do molde) e da temperatura da massa fundida é essencial: pouca umidade limita a expansão, gerando peças densas; excesso de umidade enfraquece as paredes celulares, resultando em texturas frágeis e desintegráveis. O resultado é uma expansão de baixa densidade, mas estruturalmente robusta — pronta para secagem e aromatização.
Parâmetros Críticos Que Definem a Crocância: Temperatura, Umidade e Tempo de Permanência
Controlo da Zona do Cilindro (140–165 °C) e o seu Efeito na Gelatinização do Amido
A temperatura do cilindro rege a gelatinização do amido — a transformação fundamental da farinha de milho crua num material fundido expansível e coesivo. O aquecimento em múltiplas zonas mantém um gradiente térmico estável, normalmente ascendente desde 140 °C na zona de alimentação até cerca de 165 °C junto ao orifício. Esta progressão assegura uma cozedura uniforme sem queimaduras. Nesta faixa de temperaturas e com um tempo de residência de 10–20 segundos, os grânulos de amido hidratam-se totalmente, incham e perdem a sua cristalinidade — atingindo a viscosidade ideal do material fundido. Calor insuficiente deixa grânulos não gelatinizados, o que dificulta a expansão e produz bolachas densas e duras; calor excessivo degrada os polímeros do amido, originando texturas fracas e desfazendo-se facilmente. A gestão precisa por zonas permite aos operadores ajustar a reologia do material fundido para obter a estrutura porosa e a crocância desejadas.
Otimização da Humidade (18–22 %) e da Pressão (30–50 bar) para uma Expansão Consistente
O teor de umidade (18–22%) desempenha uma dupla função: atua como plastificante, reduzindo a viscosidade da massa fundida para facilitar o transporte contínuo, e constitui o agente expansor principal. Sob pressões no cilindro de 30–50 bar, a água permanece superaquecida — e, em seguida, vaporiza instantaneamente na saída do molde, expandindo a matriz de amido em espuma. Abaixo de 18% de umidade, a massa fundida torna-se excessivamente viscosa, aumentando o torque e correndo o risco de expansão irregular; acima de 22%, o excesso de água resfria a massa fundida e desestabiliza as paredes celulares, resultando em bolinhas moles e não crocantes. Manter essa estreita janela de umidade e pressão garante expansão uniforme em cada peça — proporcionando a leveza e a crocância resiliente esperadas pelos consumidores.
Acabamento Pós-Extrusão: Fritura, Secagem e Adesão de Aromas
Após a extrusão e o corte, os flocos quentes e plásticos seguem para um secador contínuo, onde a umidade diminui de cerca de 20–25% para um nível estável de 2–5%. Esta etapa solidifica a matriz porosa de amido e fixa a crocância — uma secagem insuficiente resulta em textura mastigável e má aderência do tempero. Uma vez resfriados à temperatura ambiente, os flocos podem passar por fritura rápida ou assamento para melhorar a rigidez superficial e a cor dourada, conforme a variante do produto. Em seguida, aplica-se o sabor: uma névoa fina de óleo vegetal é pulverizada para atuar como agente ligante; depois, pós secos de tempero são misturados em um tambor rotativo até obter uma cobertura uniforme. O excesso de óleo causa oleosidade; a quantidade insuficiente faz com que o tempero se solte. Crucialmente, o controle adequado da umidade durante a secagem é o fator oculto que garante tanto a crocância estrutural quanto a cobertura de queijo consistente e aderente — a característica final deste salgadinho.
Perguntas frequentes
Qual é a função principal de um extrusor de Cheeto na produção de salgadinhos?
A função principal de um extrusor Cheeto é transformar uma pasta pré-condicionada de farinha de milho em salgadinhos leves e aerados com sabor de queijo, integrando os processos de transporte, mistura, cocção e modelagem numa única operação automatizada.
Como o projeto da rosca e as zonas do cilindro influenciam o processo de extrusão?
O projeto da rosca controla o avanço do material, a intensidade de cisalhamento e a homogeneidade da massa fundida, enquanto as zonas do cilindro fornecem aquecimento controlado, essencial para a gelatinização do amido e para a plasticização da massa fundida.
Por que o teor de umidade é crítico durante a extrusão?
O teor de umidade (18–22%) é vital, pois reduz a viscosidade da massa fundida para facilitar seu transporte e atua como agente expansor principal, criando a textura esponjosa dos salgadinhos ao saírem do molde.
Quais parâmetros afetam a crocância e a textura dos Cheetos?
A crocância e a textura são influenciadas pela temperatura do cilindro, pelo teor de umidade, pela pressão, pelo tempo de residência e pelas técnicas pós-extrusão de secagem e fritura.