 EN

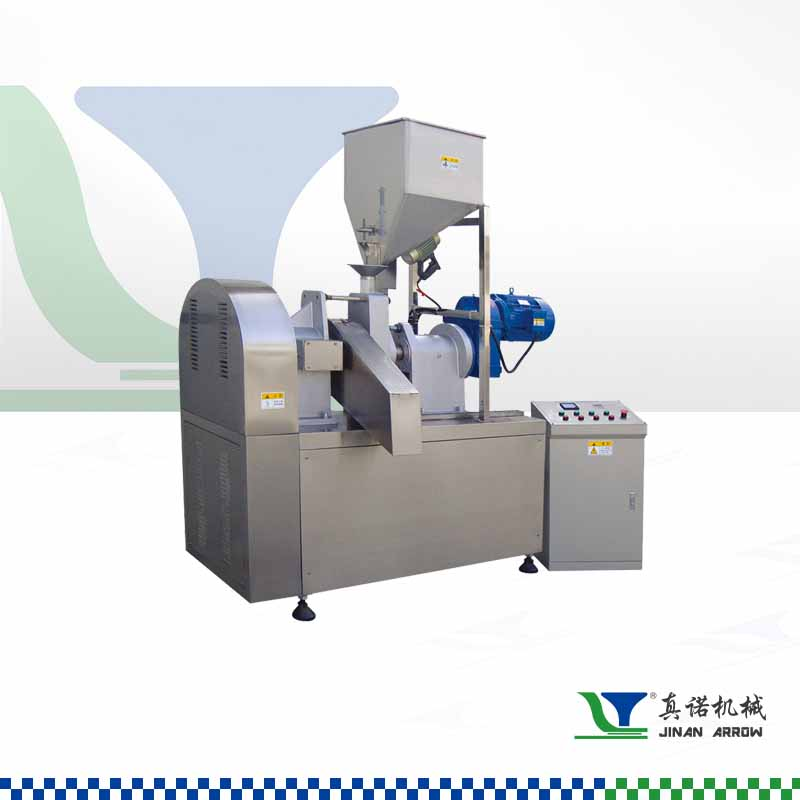
Чито экструдер: Негизги функциясы жана системанын жалпы сүрөттөмөсү
Чито экструдер деген эмне? Тамак-аш өндүрүшүндө машинасынын ролун аныктоо
Чито экструдер – бул жогорку температурада кыска убакытта (ЖТКУ) иштеген атайын тайгактаган тамак-аш экструзия системасы, ал алдын ала даярланган кукуруз унунун суюктугун үзгүлтүс чыгарып, жеңил, аэрацияланган сыр пиффлери менен белгилүү хрусттуулукту алууга мүмкүндүк берет. Бир нече бөлүктөрдө пештирилгенден айырмаланып, ал ташуу, аралаштыруу, пештирилүү жана формалоо иштерин бир гана автоматташтырылган операцияда бириктирет. Алдын ала суу менен иштетилген кукуруз уну экструдерге кирет, анда интенсивдүү кесилүү жана контролдолгон термалдык энергия крахмалды желатинизациялайт, протеиндерди денатурациялайт жана эритме басымын түзөт – бул матрицада тез кеңейүүгө мүмкүндүк берет. Чыгууда басымдын тез төмөндөшү ичиндеги нымды бууго айландырат, ошондой эле тестону поролуу, көп куңгурттуу структурага кеңейтет, ал дээрлик дароо катууланат. Температураны, нымду жана винттын айлануу тездигин так түзөтүү аркылуу экструдер тыгыздык жана тамактын тилдеги сезиминин туруктуулугун камсыз кылат – ошондуктан ал заманбап хрусттуу тамактарды өндүрүүнүн негизги борбору болуп саналат.
Негизги компоненттер: Винттын конструкциясы, цилиндрдеги зоналар жана матрица топтому
Такыр талап кылынган компоненттер корнмеалды жакшылап иштетип, аны жумшак пүф-пүфчөлөргө айлантышат:
- Винт дизайны – Адатта бирге айланган эки ширик конфигурациясы, валда материалды ылгызатуу, уурчутуу жана тескери бурчтагы элементтер бар, алар материалды ылгызатууну, чыңалуу деңгээлин жана эритменин бирдиктүүлүгүн тездетет — бул натыйжада крахмалдын желатинизацияланышы жана акыркы кеңейиши тууралуу таасир этет.
- Баррелдеги зоналар – Жакталган баррелде ташуу, кысуу жана өлчөө бөлүктөрү бар, аларга айрым температураны түзөтүү мүмкүн. Кыздырылган зоналар (140–165 °C) суюктукту постепалык жол менен пештеп, пластиктештирет жана дайянын агымы үчүн оптималдуу вязкосту сактайт.
- Матрицалык топтом – Дайялык плита басымдын астындагы эритменди жипке окшош формага келтирип, айланып турган жактык кескичи чыгып жаткан жипти жогорку ылдамдыкта кесет, бул бирдей кускусунун узундугун камсыз кылат — бул бирдей хрусттуулукту жана сырттан май сиңирүүнү жана даярдоо заттарынын жакшы бекитилүүнү камсыз кылат.
Экструзия процессинин механикасы: Тестодон хрусттуу пүф-пүфчөгө
Чыңалуу, жылуулук жана басым: Cheeto экструдер корнмеалдын суюктугун кандай өзгөртөт
Баррелдин ичинде нымдуу кукуруз унунун суспурулмуш массасы айланып турган винттин таасири менен күчтүү механикалык кесилүүгө дуушар болот, ал эми баррелдин жылыткычтары жана үйкүлүштүн жылытышы анын температурасын тез көтөрөт. Бул бирдиктүү таасир натыйжасында крахмалдын гранулалары суу сиңирет, ишип чыгат жана толук желатинизацияланат; протеиндер бир убакта денатурацияланат. Алмашып турган ташуу жана аралаштыруу винт элементтери эритме массанын постепендүү бирдейленүүсүн камсыз кылат, ичиндеги басымды 30–50 барга чейин көтөрөт — бул тестонун компрессияланышын жана толук гидратация жана жылуулуктун өтүшүн камсыз кылат. Бул так башкарылган орто чөпчөлөрдүн вязкоэластик массага айланышын камсыз кылат, ал пышырылгандан кийин кеңейип, ичке түзүлүштү алат. Туруу убактысы же жылытуу боюнча аз гана айырмачылыктар желатинизацияны бузуп, акыркы хрусттуулукка тууралуу таасир этет — экструдердин кесилүү, жылытуу жана басымды бир нече үзгүлтүз процесс катары баланста кармап, чөпчөлөрдүн жеңил текстурасын жана өзгөчө хрусттуулугун түзүшү — негизги шарт.
Диедин чыгышында кеңейүү жана пышырылуу: Чито формасынын жана поралуулугунун төрөлүшү
Суперкыздырылган чырпы чыгаргычтан чыкканда, басым ~35 бардан атмосфералык деңгээлге төмөндөйт — ичиндеги ным бууго айланат жана крахмалдын матрицасын кеңейтет. Бул миллисекундада болгон кеңейүү абанын көп санда өз ара байланышкан уяларын түзөт, алар суутун төмөндөткөндө катуу болуп, поралуулукту жана катуулукту сактайт. Чыгаргычтын геометриясы кесилген беттин формасын белгилейт — эгри оюк Cheetoнын белгилүү «бурчуугун» берет, ал эми үйлэштирилген жакты кесүү бирдей узундуктагы бөлүктөрдү түзөт. Тез суутун крахмалдын шыны өтүшү сырткы катуу, хрустталган бетти түзөт. Кеңейүү ошончолук сезгич болгондуктан, нымдуулук (чыгаргычтан чыкканда 18–22%) жана эрүү температурасын так башкаруу зарыл: ным аз болсо, кеңейүү чектелет жана тыгыз бөлүктөр пайда болот; ным көп болсо, уялардын стенкалары зайлап, жумшак, кургакча текстура пайда болот. Натыйжада төмөн тыгыздыктагы, структуралык жагынан туруктуу чырпы пайда болот — кургатуу жана дамытма кошуу үчүн даяр.
Хрустту аныктаган негизги параметрлер: температура, нымдуулук жана тургундук убакыт
Баррелдун аймагын башкаруу (140–165°C) жана крахмалдын желатинизациясына таасири
Баррелдун температурасы крахмалдын желатинизациясын башкарат — бул кукук маиси менен иштегенде крахмалдын түзүлүшүнө өзгөртүү, ал эми бул өзгөртүү натыйжасында кукук маиси суюктукка айланып, кеңейип, биримдиктүү масса пайда болот. Бир нече аймакта жылытуу температуранын туруктуу градиентин сактап турат, мисалы, тамактагы оюкта 140°C дан чыгып, дайеде ~165°C га чейин көтөрүлөт. Бул температуранын өсүшү жаныбай түрдө пышырылышты камсыз кылат. Бул температура диапазонунда жана 10–20 секунддук убакытта крахмалдын гранулалары толугу менен суу менен толуп, ичке калыңдап, кристаллдык структурасын жоготот — бул оптималдуу суюктук вязкостусун берет. Жетишсиз жылуулук крахмалдын гранулаларын толугу менен желатинизациялоого жол бербейт, бул кеңейүүгө тоскоолдук кылат жана тыгыз, катуу пышырылган продукттарды берет; ашыкча жылуулук крахмалдын полимерлерин бузот, натыйжада зайлап, тозой турган текстура пайда болот. Аймактарды так башкаруу операторлорго максаттуу поролуу структураны жана хрусттуу татымды алуу үчүн суюктуктун реологиясын түзөтүүгө мүмкүндүк берет.
Кеңейүүнүн туруктуулугун камсыз кылуу үчүн нымдуулуктун оптималдуу деңгээли (18–22%) жана басым (30–50 bar)
Ылгылдык мөчүрү (18–22%) эки функция өткөрөт: бул эриген массанын токтогондугун төмөндөтүп, жаңылыштыруу үчүн салыныштын жумшак болушун камсыз кылат, ошондой эле кеңейтүү үчүн негизги кэпсүз агент. Цилиндрдеги басым 30–50 бар болгондо, суу перегрет болуп калат — андан соң чыгаруу тесикчесинде буу түрүндө тез айланат да, крахмалдын матрицасын көпчүлүк ичке куңгурттарга кеңейтет. Ылгылдык мөчүрү 18% төмөн болгондо, эриген масса ашыкча токтогон болуп калат, бул боргоо моментин көтөрүп, бирдей эмес кеңейтүүгө алып келет; 22% жогору болгондо, ашыкча суу эриген массаны суутат жана клетка стенкаларын тургузбай калтарат, натыйжада жумшак, хрусттуу эмес пышырылган бүтөнчөлөр пайда болот. Бул тар ылгылдык-басым терезесин сактоо ар бир бүтөнчөнүн бирдей кеңейишин камсыз кылат — ал эми бул түкүмдүн жеңил, эс алуучу хрусттуулугун түкүмчүлөр күтөт.
Экструзиядан кийинки иштетүү: кыздыруу, кургатуу жана дамытканын бекитиши
Экструзия жана кесүүдөн кийин, ысык, пластиктешкен пакеттер үзгүлтүз кургаткычка өтөт, анда нымдык ~20–25% ден туруктуу 2–5% га түшөт. Бул этап поролуу крахмалдык матрицаны катууландырат жана хрусттуулукту бекемдеп турат — жетишсиз кургатуу чыбырттыкты жана даярдаманын жаман жабышууну тудурат. Комнаталык температурага чейин суутуулган соң, пакеттер продукттун түрүнө жараша беттин катуулугун жана алтын түсүн жакшыртуу үчүн тез кууштурууга же пектирге подвергаат. Даярдама коюу: байланыштыруучу зат катары оору өсүмдүктөр майынын жылтыр туманы чачылат, андан кийин кургак даярдама топурактары айланып турган барабанга салынат жана бирдей жабылгыча айланат. Ашыкча май коюу майлыкты тудурат; аз май коюу даярдаманын түшүп калышына алып келет. Түпкүлүк мааниде, кургатуу убагындагы туура нымдык башкаруу — бул ичке структуралык хрусттуулук жана надеждуу, жабылгыч сыр даярдамасын камсыз кылуучу көрүнбөгөн механизм, бул снэктин акыркы белгиси.
ЖЧК
Чито экструдеринин снэк өндүрүшүндөгү негизги ролу кандай?
Cheeto экструдеринин негизги ролу — конвейерлеоо, аралатыруу, пешкирип жана формалоо иштерин бир нече автоматташтырылган операцияга бириктирип, даярдалган кукуруз унунун суюктугун жеңил, аэрацияланган сыр пүфчүктөрүнө айландыруу.
Винттын конструкциясы жана цилиндрдеги зоналар экструзия процессине кандай таасир этет?
Винттын конструкциясы материалды алга жылдыруу, кесилүүнүн чоңдугун жана эритме биртектүүлүгүн башкарат, ал эми цилиндрдеги зоналар крахмалдын желатинизацияланышы жана эритменин пластиктешүүсү үчүн зарыл контролдолгон жылытууну камсыз кылат.
Неге экструзия учурунда нымдуулук маанилүү?
Нымдуулук (18–22%) эритменин токойгусун төмөндөтүп, материалды жылдырууга жардам берет жана чыгаруу оюгуна чыкканда поролуу пүфчүктүн текстурасын түзүү үчүн негизги көбөйтүүчү агент болуп саналат.
Cheetos-тун хрусттуулугун жана текстурасын кандай параметрлер таасирлөт?
Хрусттуулук жана текстура цилиндрдин температурасы, нымдуулук, басым, туруу узактыгы жана экструзиядан кийинки кургатуу менен кизартуу ыкмалары аркылуу таасирлөт.