 EN

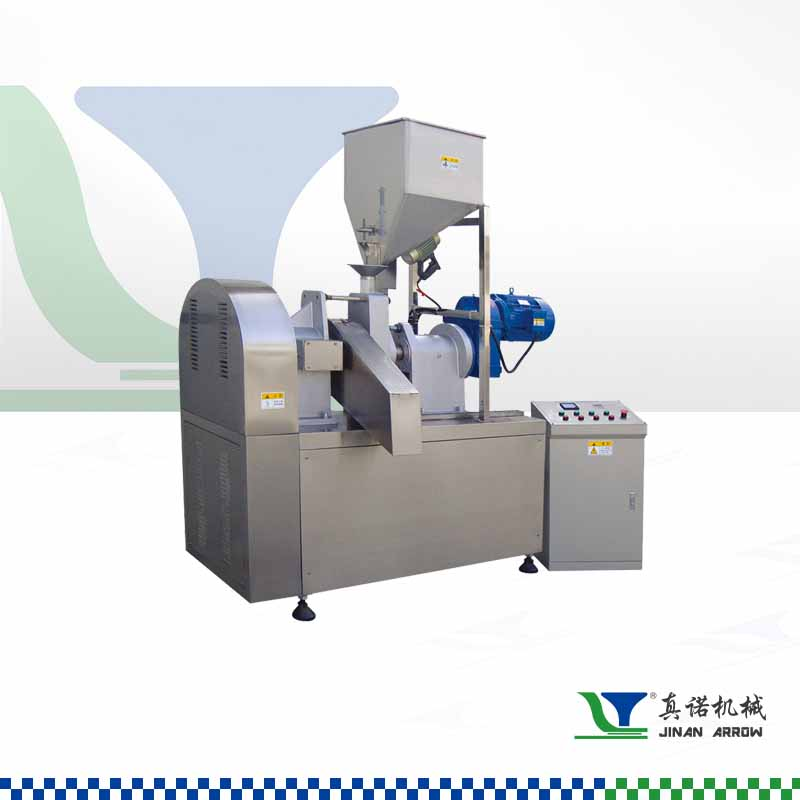
Cheetoextrudern: Grundfunktion och systemöversikt
Vad är en Cheetoextruder? Definition av maskinens roll i tillverkningen av snacks
En Cheeto-extruder är ett specialiserat högtemperatur-korttid (HTST) livsmedelsextrusionssystem som är konstruerat för att kontinuerligt omvandla förkonditionerad majsmjölsuspension till lätta, luftiga ostpuffar med en karakteristisk knaprig konsistens. Till skillnad från batchtillverkning integrerar den transport, blandning, tillagning och formning i en enda automatiserad process. Förvätskad majsmjöl matas in i extrudern, där intensiv skärkraft och kontrollerad termisk energi gelatiniserar stärkelse, denaturerar proteiner och bygger upp smälttryck – vilket möjliggör snabb expansion vid die:n. Vid utgången orsakar den plötsliga tryckminskningen att intern fukt förångas till ånga, vilket expanderar degmassan till en porös, bubblig struktur som stelnar nästan omedelbart. Genom noggrann reglering av temperatur, fukthalt och skruvhastighet säkerställer extrudern konsekvent densitet och munfölelse – vilket gör den till kärnan i modern tillverkning av knapriga snacks.
Viktiga komponenter: Skruvdesign, cylinderrum och die-samling
Precisionkonstruerade komponenter arbetar tillsammans för att omvandla rå majsstärkelse till färdiga puffs:
- Skruvdesign – Vanligtvis en samroterande tvåskruvsanordning, där axeln innehåller transport-, knåd- och motriktade element för att styra materialtransporten, skärhastigheten och smältans homogenitet – vilket direkt påverkar stärkelsens gelatinisering och den slutliga expansionen.
- Kärlzoner – Ett kyl- eller uppvärmt kärl uppdelat i insug-, kompressions- och mätsektioner möjliggör oberoende temperaturstyrning. Uppvärmde zoner (140–165 °C) kokar och plastifierar slamsuspensionen successivt samtidigt som optimal viskositet bibehålls för utflödet genom formplattan.
- Verktygsmontering – Formplattan formar den tryckbelastade smältan till trådar; en roterande ytskärare skär av den framkommande tråden i hög hastighet för att producera enhetliga bitlängder – avgörande för konsekvent knaprighet samt effektiv oljeupptagning och kryddadhesion efter extrudering.
Extruderingsprocessens mekanik: Från deg till knaprig puff
Skärkraft, värme och tryck: Hur Cheeto-extrudern omvandlar majsstärkelseslamsuspension
Inuti cylindern utsätts den fuktiga majsmjölsblandningen för intensiv mekanisk skärkraft från den roterande skruven, samtidigt som cylindervärmare och friktionsvärme snabbt höjer temperaturen. Denna kombination får stärkelsegranulerna att absorbera vatten, svälla och fullständigt gelatiniseras; proteiner denaturerar samtidigt. Växlande transport- och blandningselement på skruven säkerställer en progressiv homogenisering av smältan och bygger upp ett inre tryck på 30–50 bar – tillräckligt för att komprimera degmassan och garantera genomgående fuktupptagning samt effektiv värmeöverföring. Denna exakt reglerade miljö omvandlar blandningen till en viskoelastisk massa redo för expansion. Reducerad verkningsgrad i uppehållstid eller uppvärmning kan direkt påverka gelatiniseringen och därmed den slutliga knapprigheten – extruderens förmåga att balansera skärkraft, värme och tryck i ett enda kontinuerligt steg är avgörande för puffens lätt struktur och karakteristiska knastrighet.
Expansion och puffning vid utloppet från formen: Framväxten av Cheetos form och porositet
När den överhettade deggen lämnar die:n sjunker trycket från ca 35 bar till atmosfärstryck – vilket omvandlar inre fukt till ånga och får stärkelsematrisen att svälla. Denna utvidgning, som sker på millisekundnivå, skapar ett fint, sammanhängande nätverk av luftceller, som stelnar vid svalning för att fixera porositeten och styvheten. Die:ns geometri avgör tvärsnittsformen – en böjd öppning ger den ikoniska Cheeto-kurvan – medan synkroniserad ytskärning ger enhetliga längder. Stärkelsens glasövergång under snabb svalning bestämmer den stela, knapriga ytan. Eftersom utvidgningen är så känslomässig krävs exakt kontroll av fukthalt (18–22 % vid die-utgången) och smälttemperatur: för lite fukt begränsar uppblåsningen och ger täta bitar; för mycket fukt försvagar cellväggarna, vilket leder till bräckliga, mulliga strukturer. Resultatet är en lågdensitet, strukturellt robust puff – redo för torkning och smaksättning.
Kritiska parametrar som definierar knaprighet: temperatur, fukt och verkanstid
Styrring av cylinderrumsområdet (140–165 °C) och dess inverkan på stärkelsegelatinisering
Cylinderrumstemperaturen styr stärkelsegelatiniseringen – den avgörande omvandlingen av rå majsstärkelse till en utvidgbar, sammanhängande smälta. Uppvärmning i flera zoner säkerställer en jämn temperaturgradient, vanligtvis från 140 °C vid matningsöppningen till ca 165 °C nära munstycket. Denna temperaturökning säkerställer jämn tillagning utan förbränning. Inom detta temperaturområde och vid en verkningsgradstid på 10–20 sekunder hydrateras stärkelsegranulerna fullständigt, sväller och förlorar sin kristallinitet – vilket ger optimal smältviskositet. Otillräcklig värme lämnar ogrädade granuler som hindrar utvidgning och ger täta, hårda puffs; för mycket värme bryter ned stärkelpolymererna, vilket ger svaga, kraschiga strukturer. Exakt styrning av varje zon gör att operatörer kan justera smältens reologi för att uppnå den önskade porösa strukturen och den knapriga känslan.
Optimering av fukthalt (18–22 %) och tryck (30–50 bar) för konsekvent utvidgning
Fukthalt (18–22 %) har en dubbel funktion: som plastifieringsmedel som sänker smältviskositeten för jämn transport och som huvudsaklig svällmedel för expansion. Under tryck i extruderns cylinder på 30–50 bar förblir vattnet överhettat – och omvandlas plötsligt till ånga vid die:n, vilket får stärkmatrisen att svälla till skum. Vid fukthalt under 18 % blir smältan för viskos, vilket ökar vridmomentet och innebär risk för ojämn expansion; vid fukthalt över 22 % svalnar smältan av överskottsvattnet och cellväggarna destabiliseras, vilket ger mjuka, icke-krispiga puffs. Att hålla denna smala fukthalt–tryckspann säkerställer enhetlig expansion för varje stycke – och ger den lätta, elastiska knappranden som konsumenterna förväntar sig.
Efterextrusionsavslutning: Stekning, torkning och smaksättning
Efter extrudering och skärning flyttas de heta, plastiska puffarna till en kontinuerlig torkare där fukthalten sjunker från ca 20–25 % till en stabil nivå på 2–5 %. Detta steg förstarker den porösa stärkelsematrisen och bevarar knapprigheten – otillräcklig torkning leder till gummig konsistens och dålig klibbadhet för smaksättningen. När puffarna svalnats till rumstemperatur kan de genomgå snabbstekning eller ugnsbakning för att förstärka ytdragenhet och ge en gyllene färg, beroende på produktvarianten. Smaksättningen sker därefter: en fin dimma av vegetabilisk olja sprutas på för att fungera som ett bindemedel, varefter torra smaksättningspulver blandas i en roterande trumma tills de är jämnt fördelade. För mycket olja ger fetthet; för lite olja gör att smaksättningen lossnar. Avgörande är att hantera fukten korrekt under torkningen – detta osynliga reglaget säkerställer både strukturell knapprighet och pålitlig, klibbig ostbeläggning, vilket är den slutgiltiga signaturn för denna mellanmål.
Vanliga frågor
Vad är den främsta funktionen hos en Cheeto-extruder i tillverkningen av mellanmål?
Den primära funktionen för en Cheetoextruder är att omvandla förbehandlad maismjölsslam till lätta, luftiga ostpuffar genom att integrera transport, blandning, kokning och formning i en enda automatiserad process.
Hur påverkar skruvdesign och cylinderrum extrusionsprocessen?
Skruvdesign styr materialtransporten, skärhastigheten och smältans homogenitet, medan cylinderrum ger kontrollerad uppvärmning som är avgörande för stärkelsens gelatinisering och smältans plastifiering.
Varför är fukthalten kritisk under extrusionen?
Fukthalt (18–22 %) är avgörande eftersom den sänker smältans viskositet för transport och fungerar som huvudblåsmedel som skapar den porösa puffstrukturen vid utgången från munstycket.
Vilka parametrar påverkar knapprheten och strukturen hos Cheetos?
Knapprhet och struktur påverkas av cylindertemperatur, fukthalt, tryck, verkningsgradstid och efterföljande torknings- samt stektekniker.