 EN

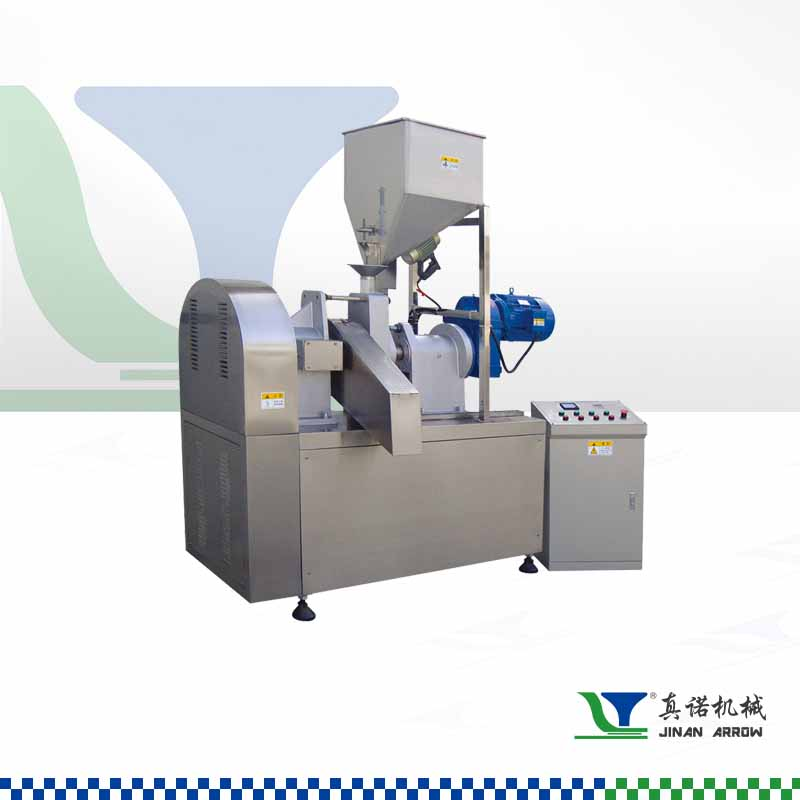
Cheeto ekstruuder: põhifunktsioon ja süsteemi ülevaade
Mis on Cheeto ekstruuder? Masina rolli määramine snäkkide tootmisel
Cheeto ekstruuder on spetsialiseeritud kõrgtemperatuuriline lühiaegne (HTST) toidu ekstrusioonisüsteem, mille eesmärk on pidevalt teisendada ettehüdrateeritud maisi jahupulbri segu kergeteks, õhukeseks ja iseloomuliku kõvaks krõpsuks. Erinevalt partii kaupa valmistamisest ühendab see ühes automaatses protsessis transpordi, segamise, küpsetamise ja kujundamise. Ettehüdrateeritud maisi jahupulber siseneb ekstruuderisse, kus intensiivne liugumine ja kontrollitud soojusenergia gelatineerib tärkli, denatureerib valke ja loob sulamisrõhku – mis võimaldab kiiret laienemist väljumisava kohas. Väljumisel põhjustab äkline rõhu langus seesmise niiskuse aurumise, mis laiendab testi poroosseks ja mullikaks struktuuriks, mis tahkub peaaegu kohe. Täpselt reguleerides temperatuuri, niiskussisu ja kruvi pöörlemiskiirust tagab ekstruuder pideva tiheduse ja suu tunnetuse – seega on see tänapäevase kõvade krõpsude tootmise kriitiliselt oluline tuum.
Peamised komponendid: kruvi konstruktsioon, toru tsooni ja väljumisava komplekt
Täpselt konstrueeritud komponendid töötavad koos, et teisendada toorjana olev maisijahukomponent lõplikeks puhkusteks:
- Pöördepaigutus – Tavaliselt kaasliikuv kahepallilise kruvi konfiguratsioon, mille telg sisaldab materjali edasi liigutavaid, segavaid ja vastassuunas keeratud elemendeid, et reguleerida materjali edasiliikumist, nihkeintensiivsust ja sulamise ühtlust – see mõjutab otse tärklise geelatiniseerumist ja lõplikku paisumist.
- Toru tsooni – Külmutus- ja soojendusvõimalusega toru, mis on jaotatud söötmis-, tihendus- ja doosimisosa, võimaldab sõltumatut temperatuuri reguleerimist. Soojendatud tsoonides (140–165 °C) küpsetatakse ja plastifitsetakse segu järk-järgult, säilitades optimaalse viskoossuse läbipõrke voolu jaoks.
- Läbipõrke komplekt – Läbipõrkeplaat kujundab rõhuga sulatud segu niitideks; pöörleva esikülje lõikuri abil lõigatakse väljuv niit kõrgel kiirusel ühtlase pikkusega tükkideks – see on oluline ühtlase kõvaduse saavutamiseks ning tõhusaks pärast ekstrudeerimist toimuvaaks õlisoorumiseks ja maitseainete kinnitumiseks.
Ekstrudeerimisprotsessi mehaanika: Testist kuni puhkunud leiva kõvaduseni
Lõike, soojus ja rõhk: kuidas Cheeto ekstruuder teisendab maisi jahupulbri segu
Torus läbib niisutatud maisi jahupulbri segu intensiivset mehaanilist lõikejõudu pöörleva kruvi poolt, samal ajal kui toru soojendid ja hõõrdesoojus tõstavad selle temperatuuri kiiresti. See kombinatsioon põhjustab tärklise terade vees imumise, paisumise ja täieliku geelitumise; valgusained denatureeruvad samaaegselt. Vahelduvad transpordi- ja segamise kruvielemed tagavad sulami progresseeruva ühtlustamise ning suurendavad sisemist rõhku 30–50 baarini – piisavalt, et taigna kokku suruda ja tagada põhjalik niisutus ning soojusülekanne. See täpselt reguleeritud keskkond teisendab segu viskoelastseks massiks, mis on valmis laienemiseks. Iga väikseim kõrvalekalle paigaldusajast või soojendusest võib mõjutada geelitumist ja seega otseselt lõplikku kõvadust – ekstruuderi võime tasakaalustada lõikejõudu, soojust ja rõhku ühes pidevas etapis on aluseks puhkese tekstuurile ja eristuvale kõvadusele.
Laienemine ja paisumine läbi trükiava väljumisel: Cheeto kuju ja poroossuse teke
Kui ülikuum testo väljub trükiavast, langeb rõhk umbes 35 baarilt atmosfäärirõhuni – see põhjustab sisemise niiskuse aurumise ja tärkli maatriksi paisumise. See millisekundite pikkune laienemine loob peene, omavahel seotud õhurakkude võrgustiku, mis tahkub jahtudes, et säilitada poroossus ja kõvadus. Trükiava geomeetria määrab ristlõike kuju – kaarekujuline ava annab tunnusliku Cheeto kerake; samas ajas toimuv näopõhine lõikamine tagab ühtlase pikkuse. Kiire jahtumise ajal toimuv tärkli üleminek klaasjasse olekusse annab kõva, krõpsuva väliskihiga struktuuri. Kuna laienemine on nii tundlik protsess, on oluline täpselt reguleerida niiskussisaldust (18–22 % trükiava väljumiskohas) ja sulatustemperatuuri: liiga vähe niiskust piirab paisumist ja annab tihedaid tükkisid; liiga palju niiskust nõrgendab rakuseinte struktuuri ning põhjustab habras, kriipsuvaid tekstuure. Tulemuseks on madala tihedusega, kuid struktuuriliselt stabiilne paisutatud toode – valmis kuivatamiseks ja maitsestamiseks.
Kriitilised parameetrid, mis määravad kõvaduse: temperatuur, niiskus ja viibimisaeg
Toru tsooni reguleerimine (140–165 °C) ja selle mõju tärkli geelatiseerumisele
Toru temperatuur juhib tärkli geelatiseerumist – olulist teisendust toor-küpsise jahust laienduvaks ja ühtseks sulamiseks. Mitmetsooniline soojendus säilitab stabiilse soojusgradienti, mis tavaliselt tõuseb 140 °C-lt söötmisava kohas 165 °C-ni läbi pihutusava piirkonnas. See astmeline tõus tagab ühtlase küpsetamise ilma põletuseta. Selle temperatuurivahemiku ja 10–20 sekundi viibimisaja piires hüdrateeruvad tärkli terad täielikult, paisuvad ja kaotavad oma kristallstruktuuri – saavutades optimaalse sulami viskoossuse. Ebapiisav soojus jätab tärkli terad geelatiseerumata, takistades laienemist ja andes tiheda, kõva tekstuuri; liialdatud soojus lagundab tärkli polümeere, tootes nõrka, krummiva tekstuuri. Täpne tsooni haldus võimaldab operaatortel kohandada sulami reoloogiat sihtkujutatud poroosse struktuuri ja kõva hammustuse saavutamiseks.
Niiskuse optimeerimine (18–22 %) ja rõhk (30–50 bar) ühtlase laienemise tagamiseks
Niiskusesisaldus (18–22%) täidab kahte funktsiooni: see toimib plastifikaatorina, vähendades sulamise viskoossust ja tagades sujuva transportimise, ning on peamine paisumisaine. Toru rõhu all 30–50 bar jääb vesi ülekuumenenud olekus – see aurustub aga kohe läbi pihutuse, paisutades tärklise maatriksi vahutatud struktuuriks. Niiskusesisaldus alla 18% teeb sulami liiga viskoosseks, suurendades pöördemomenti ja kaasaegselt ka ohtu ebavõrdsel paisumisel; niiskusesisaldus üle 22% jahutab sulamit ja destabiliseerib rakuseinte struktuuri, tulemuseks on pehmed ja mittekrõbised puhkused. Selle kitsa niiskus-rõhu vahemiku säilitamine tagab ühtlase paisumise igal üksikul tootel – pakkudes tarbijatele kergelt õhukese ja elastselt krõbise tekstuuri.
Pärast ekstrudeerimist toimuv lõpetusprotsess: praadimine, kuivatamine ja maitseainete kinnitumine
Pärast ekstrudeerimist ja lõikamist liiguvad kuumad, plastilised puhkused pidevasse kuivatusseadmesse, kus niiskussisaldus langeb umbes 20–25%-lt stabiilselt 2–5%-ni. See samm kõvendab poroosset tärklisest maatriksit ja säilitab kriipsukatuse – piisamatu kuivatamine põhjustab elastset tekstuuri ja halva maitseainete kinnitumise. Kui puhkused on jahutatud toatemperatuurini, võivad nad saada kiirpruunistamise või küpsetamise, et suurendada pinnakõvadust ja saavutada kuldse värvi, sõltuvalt toote variandist. Seejärel rakendatakse maitse: taimne õli süstitakse peeneks pilveks, mis toimib siduvana, ning seejärel segatakse kuivad maitseained pöörlevas trumlis, kuni need on ühtlaselt kaetud. Üleliialine õlitamine teeb toote rasvaseks; puudulik õlitamine põhjustab maitseainete lagunemise. Olulisim on see, et õige niiskuse juhtimine kuivatamisel on nähtamatu tegur, mis tagab nii struktuurilise kriipsukatuse kui ka usaldusväärse ja hästi kinnituvate juustu maitseainete katte – see on lõplik tunnusjoon, mis eristab seda snäki.
KKK-d
Mis on Cheeto ekstruuderil snackide tootmisel peamine roll?
Cheeto ekstruuderi peamiseks ülesandeks on eelkonditsioneeritud maisi jahvatatud terade segu teisendamine kergemateks, õhuksemateks juustupuhkudeks, ühendades ühe automaatselt toimiva protsessina materjali edasiliikumise, segamise, küpsetamise ja kujundamise.
Kuidas mõjutavad kruvi konstruktsioon ja toru tsoonid ekstrusiooniprotsessi?
Kruvi konstruktsioon reguleerib materjali edasiliikumist, nihkeintensiivsust ja sulatise ühtlust, samas kui toru tsoonid tagavad kontrollitud soojendamise, mis on oluline tärklise geelitumise ja sulatise plastifitseerumise jaoks.
Miks on niiskussisaldus ekstrusiooni ajal kriitiliselt tähtis?
Niiskussisaldus (18–22%) on oluline, sest see alandab sulatise viskoossust materjali edasiliikumiseks ning toimib peamisena paisumisainena, mis loob poroosse puhkutekstuuriga struktuuri väljumisel läbi düüsi.
Millised parameetrid mõjutavad Cheetosi kõvadust ja tekstuuri?
Kõvadust ja tekstuuri mõjutavad toru temperatuur, niiskussisaldus, rõhk, viibimisaeg ning ekstrusioonile järgnev kuivatus ja praadimine.
Sisukord
- Cheeto ekstruuder: põhifunktsioon ja süsteemi ülevaade
- Ekstrudeerimisprotsessi mehaanika: Testist kuni puhkunud leiva kõvaduseni
- Kriitilised parameetrid, mis määravad kõvaduse: temperatuur, niiskus ja viibimisaeg
- Pärast ekstrudeerimist toimuv lõpetusprotsess: praadimine, kuivatamine ja maitseainete kinnitumine
- KKK-d