 EN

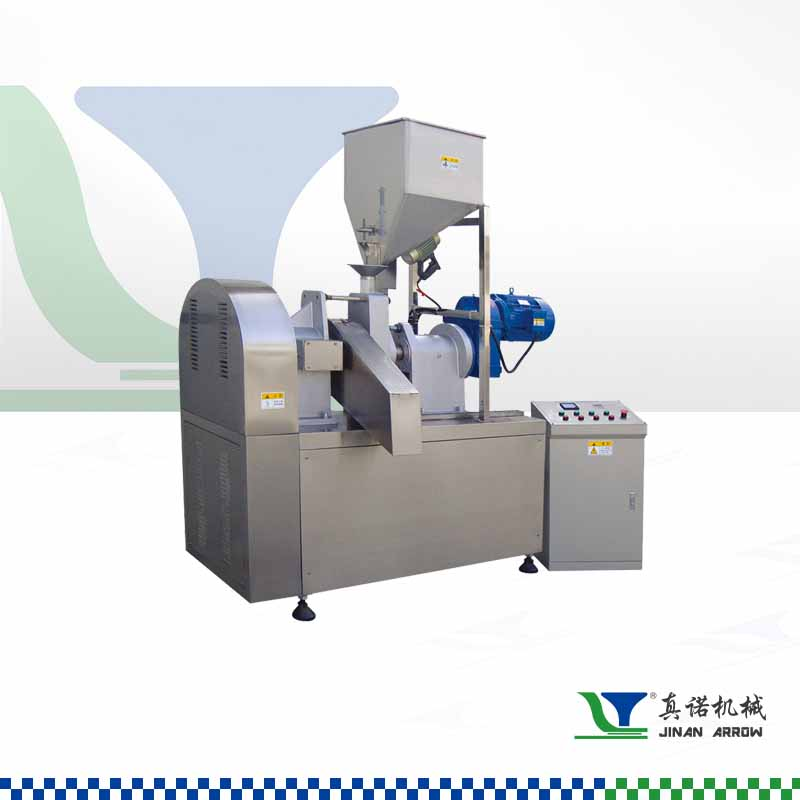
L’extrudeuse à Cheetos : fonction principale et aperçu du système
Qu’est-ce qu’une extrudeuse à Cheetos ? Définition du rôle de la machine dans la production de collations
Une extrudeuse Cheeto est un système spécialisé d’extrusion alimentaire à haute température et courte durée (HTST), conçu pour transformer en continu une bouillie de semoule de maïs préconditionnée en bouchées allégées, aérées et fromagées, dotées d’un croustillant caractéristique. Contrairement à la cuisson par lots, elle intègre, au sein d’une seule opération automatisée, le convoyage, le mélange, la cuisson et la mise en forme. La semoule de maïs pré-hydratée pénètre dans l’extrudeuse, où un cisaillement intense et une énergie thermique contrôlée provoquent la gélatinisation des amidons, la dénaturation des protéines et la génération d’une pression de fusion — ce qui permet une expansion rapide à la filière. À la sortie, la chute brutale de pression transforme instantanément l’humidité interne en vapeur, dilatant la pâte en une structure poreuse et bulleuse qui se solidifie presque immédiatement. En régulant précisément la température, l’humidité et la vitesse de la vis, l’extrudeuse garantit une densité et une texture en bouche constantes — ce qui en fait le cœur critique de la fabrication moderne de collations croquantes.
Composants clés : conception de la vis, zones du cylindre et ensemble de la filière
Des composants conçus avec précision fonctionnent en synergie pour transformer la farine de maïs brute en croustillants finis :
- Conception de vis – Généralement configuré en vis jumelles tournant dans le même sens, l’arbre intègre des éléments de convoyage, de pétrissage et à pas inversé afin de contrôler l’avancement du matériau, l’intensité de cisaillement et l’homogénéité de la fusion — influençant directement la gélatinisation de l’amidon et l’expansion finale.
- Zones du cylindre – Un cylindre chemisé, divisé en sections d’alimentation, de compression et de dosage, permet un contrôle indépendant de la température. Les zones chauffées (140–165 °C) cuisent et plastifient progressivement la bouillie tout en maintenant une viscosité optimale pour l’écoulement à la filière.
- Assemblage de la filière – La plaque de filière façonne la masse fondue sous pression en fils ; une coupeuse à face rotative sectionne à grande vitesse le cordon émergeant afin d’obtenir des morceaux de longueur uniforme — essentiel pour une texture croustillante constante ainsi qu’une absorption efficace de l’huile et une adhérence homogène de l’assaisonnement après extrusion.
Mécanique du procédé d’extrusion : de la pâte au croustillant
Cisaillement, chaleur et pression : comment l’extrudeuse à Cheetos transforme la bouillie de farine de maïs
À l’intérieur de la trémie, la bouillie de farine de maïs humide subit un cisaillement mécanique intense dû à la vis tournante, tandis que les résistances chauffantes intégrées à la trémie et la chaleur générée par frottement élèvent rapidement sa température. Cette combinaison provoque l’absorption d’eau par les granules d’amidon, leur gonflement et leur gélatinisation complète ; les protéines se dénaturent simultanément. Des éléments alternés de vis assurant le transport et le mélange garantissent une homogénéisation progressive de la masse fondue, tout en élevant progressivement la pression interne à 30–50 bar — une pression suffisante pour comprimer la pâte et assurer une hydratation ainsi qu’un transfert thermique optimaux. Ce milieu précisément contrôlé transforme la bouillie en une masse viscoélastique prête à l’expansion. Même de légères variations du temps de séjour ou du chauffage peuvent compromettre la gélatinisation, affectant directement la croquance finale : la capacité de l’extrudeuse à équilibrer, en une seule étape continue, cisaillement, chaleur et pression constitue la base même de la texture légère et du croustillant caractéristique des Cheetos.
Expansion et gonflement à la sortie de la filière : naissance de la forme et de la porosité des Cheetos
Lorsque la pâte surchauffée sort de la filière, la pression chute brusquement de ~35 bar jusqu’au niveau atmosphérique, transformant instantanément l’humidité interne en vapeur et gonflant la matrice d’amidon. Cette expansion, qui se produit en quelques millisecondes, crée un réseau fin et interconnecté de cellules d’air, lesquelles se solidifient au refroidissement pour verrouiller la porosité et la rigidité. La géométrie de la filière détermine la forme de la section transversale : une ouverture courbe produit la torsion emblématique du Cheeto. Une découpe synchronisée sur la face permet d’obtenir des longueurs uniformes. La transition vitreuse de l’amidon, survenant lors du refroidissement rapide, confère à l’enveloppe une rigidité et une croquant caractéristiques. Comme l’expansion est extrêmement sensible, un contrôle précis de l’humidité (18–22 % à la sortie de la filière) et de la température de fusion est essentiel : trop peu d’humidité limite le gonflement, produisant des pièces denses ; trop d’humidité affaiblit les parois cellulaires, conduisant à des textures fragiles et friables. Le résultat est un produit gonflé à faible densité mais structurellement robuste, prêt à être séché et aromatisé.
Paramètres critiques définissant le croquant : température, humidité et temps de séjour
Contrôle de la zone du cylindre (140–165 °C) et son effet sur la gélatinisation de l’amidon
La température du cylindre régit la gélatinisation de l’amidon — transformation clé transformant la farine de maïs brute en une masse fondue expansible et cohésive. Le chauffage multicouche maintient un gradient thermique stable, généralement croissant de 140 °C au niveau de l’embouchure d’alimentation jusqu’à environ 165 °C près de la filière. Cette progression garantit une cuisson uniforme sans brûlure. Dans cette plage de températures et pour un temps de séjour de 10 à 20 secondes, les granules d’amidon s’hydratent entièrement, gonflent et perdent leur cristallinité — atteignant ainsi la viscosité optimale de la masse fondue. Une chaleur insuffisante laisse des granules non gélatinisés qui entravent l’expansion et produisent des produits poreux denses et durs ; une chaleur excessive dégrade les polymères d’amidon, donnant des textures faibles et friables. Une gestion précise des zones permet aux opérateurs d’ajuster la rhéologie de la masse fondue afin d’obtenir la structure poreuse et le croquant ciblés.
Optimisation de l’humidité (18–22 %) et de la pression (30–50 bar) pour une expansion constante
La teneur en humidité (18–22 %) remplit une double fonction : elle agit comme plastifiant, réduisant la viscosité de la fusion pour un écoulement fluide, et constitue l’agent gonflant principal. Sous des pressions de 30 à 50 bar dans la filière, l’eau reste sursaturée, puis se transforme instantanément en vapeur à la sortie de la filière, gonflant la matrice d’amidon en mousse. En dessous de 18 % d’humidité, la fusion devient trop visqueuse, augmentant le couple requis et risquant une expansion irrégulière ; au-delà de 22 %, l’excès d’eau refroidit la fusion et déstabilise les parois cellulaires, produisant des morceaux mous et non croustillants. Le maintien de cette fenêtre étroite d’humidité et de pression garantit une expansion uniforme de chaque pièce — offrant ainsi la légèreté et le croquant résilient attendus par les consommateurs.
Finition post-extrusion : friture, séchage et fixation des arômes
Après l’extrusion et la découpe, les bouchées chaudes et plastiques passent dans un séchoir continu où leur teneur en humidité chute de ~20 à 25 % à une valeur stable de 2 à 5 %. Cette étape solidifie la matrice poreuse d’amidon et fixe le croquant : un séchage insuffisant entraîne une texture caoutchouteuse et une mauvaise adhérence des assaisonnements. Une fois refroidies à température ambiante, les bouchées peuvent subir une friture flash ou une cuisson au four afin d’accroître leur rigidité superficielle et leur couleur dorée, selon la variante du produit. L’application de la saveur suit : un fin brouillard d’huile végétale est pulvérisé pour servir d’agent liant, puis des poudres d’assaisonnement sèches sont mélangées dans un tambour rotatif jusqu’à obtention d’un enrobage uniforme. Un excès d’huile provoque une sensation grasse ; un défaut d’huile entraîne un décollement de l’assaisonnement. Enfin, une gestion rigoureuse de l’humidité durant le séchage constitue le levier invisible garantissant à la fois le croustillant structurel et un enrobage fromager fiable et adhérent — la signature finale de la collation.
Questions fréquemment posées
Quel est le rôle principal d’une extrudeuse Cheeto dans la fabrication de collations ?
Le rôle principal d’une extrudeuse Cheeto est de transformer une bouillie de farine de maïs préconditionnée en bâtonnets de fromage légers et aérés, en intégrant en une seule opération automatisée le convoyage, le mélange, la cuisson et la mise en forme.
Comment la conception de la vis et les zones du cylindre influencent-elles le procédé d’extrusion ?
La conception de la vis régule l’avancement du matériau, l’intensité du cisaillement et l’homogénéité de la fusion, tandis que les zones du cylindre fournissent un chauffage contrôlé essentiel à la gélatinisation de l’amidon et à la plasticisation de la fusion.
Pourquoi la teneur en humidité est-elle critique pendant l’extrusion ?
La teneur en humidité (18–22 %) est vitale, car elle abaisse la viscosité de la fusion pour permettre son convoyage et agit comme agent levant principal, créant la texture poreuse des bâtonnets à la sortie de la filière.
Quels paramètres influencent le croquant et la texture des Cheetos ?
Le croquant et la texture dépendent de la température du cylindre, de la teneur en humidité, de la pression, du temps de séjour, ainsi que des techniques de séchage et de friture post-extrusion.
Table des matières
- L’extrudeuse à Cheetos : fonction principale et aperçu du système
- Mécanique du procédé d’extrusion : de la pâte au croustillant
- Paramètres critiques définissant le croquant : température, humidité et temps de séjour
- Finition post-extrusion : friture, séchage et fixation des arômes
-
Questions fréquemment posées
- Quel est le rôle principal d’une extrudeuse Cheeto dans la fabrication de collations ?
- Comment la conception de la vis et les zones du cylindre influencent-elles le procédé d’extrusion ?
- Pourquoi la teneur en humidité est-elle critique pendant l’extrusion ?
- Quels paramètres influencent le croquant et la texture des Cheetos ?