 EN

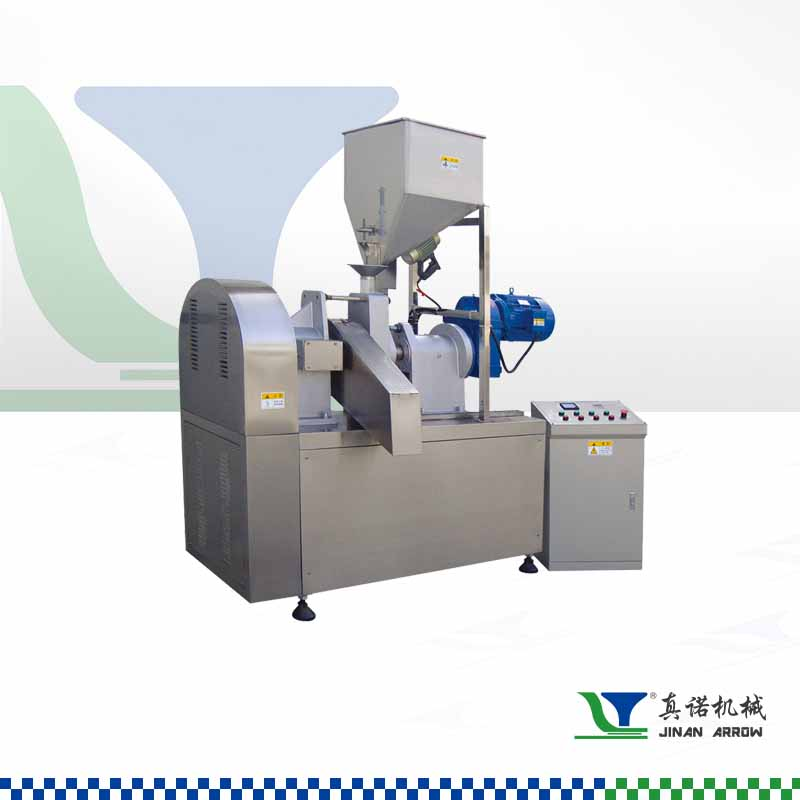
Die Cheeto-ekstrudeerder: Kernfunksie en stelseloorSIG
Wat is ’n Cheeto-ekstrudeerder? Definieer die masjien se rol in slangerproduksie
'n Cheeto-ekstrudeerder is 'n gespesialiseerde hoë-temperatuur-kort-tyd (HTST)-voedsel-ekstrusiesisteem wat ontwerp is om voorgewetenskaplike mieliesuikergroef voortdurend te transformeer na ligte, lugtige kaasborrels met 'n kenmerkende knapperigheid. In teenstelling met partytjie-kook, integreer dit vervoer, menging, kook en vorming in een outomatiese proses. Voor-hidrateerde mieliesuiker tree die ekstrudeerder binne, waar intensiewe skuifkrag en beheerde termiese energie die stysel gelatineer, proteïene ontvou en smelt-druk bou—wat vinnige uitbreiding by die matriks moontlik maak. By die uitgang veroorsaak die skielike drukval dat interne vog na stoom oorskakel, wat die deeg laat uitsit na 'n porus, borrelagtige struktuur wat amper onmiddellik verhard. Deur temperatuur, voginhoud en skroefspoed noukeurig te beheer, verseker die ekstrudeerder konsekwente digtheid en mondgevoel—wat dit die kritieke kern van moderne knapperige skyfiesvervaardiging maak.
Sleutelkomponente: Skroefontwerp, buisgroepe en matriksopstel
Presies-ontwerpte komponente werk saam om rou mielie-meel in klaar gepofte produkte te verander:
- Skroefontwerp – Gewoonlik ’n meedraaiende dubbel-skroefkonfigurasie, waar die as vervoer-, knie- en teenrigting-elemente insluit om materiaalvoortbeweging, skuifintensiteit en smeltgelykvormigheid te beheer—wat direk invloed het op styselgelatineisering en finale uitsetting.
- Buisgedeeltes – ’n Gejagde buis wat in voer-, saampres- en maatgedeeltes verdeel is, wat onafhanklike temperatuurbeheer moontlik maak. Verhitte gedeeltes (140–165 °C) kook en plastiseer die pap geleidelik terwyl optimale viskositeit vir dopvloei behou word.
- Matriksamestelling – Die dopplaat vorm die onder druk staande smelt in strengels; ’n draaiende gesigskerf sny die uittredende tou teen hoë spoed om eenvormige stuklengtes te produseer—krities vir konsekwente knapperigheid en doeltreffende olie-absorpsie en smaakstofhegting na ekstrusie.
Ekstrusieprosesmeganika: Van deeg na knapperige pofstukkie
Skuiwing, hitte en druk: Hoe die Cheeto-ekstrudeerder mielie-meelpap omskep
Binne die buis word die vogtige mieliesuikelpap onderwerp aan intense meganiese skuifkrag vanaf die draaiende skroef, terwyl buisverhitters en wrywinghitte die temperatuur vinnig verhoog. Hierdie kombinasie veroorsaak dat styselkorrels water opneem, swel en volledig gelatineer; proteïene word terselfdertyd gedenatureer. Wisselende vervoer- en mengskroefelemente verseker progressiewe homogenisering van die smelt, wat interne druk tot 30–50 bar bou—genoeg om die deeg te komprimeer en grondige hidrasie sowel as termiese oordrag te waarborg. Hierdie presies bestuurde omgewing omskep die pap in ’n visko-elastiese massa wat gereed is vir uitsetting. Selfs klein afwykings in verblyftyd of verhitting kan gelatineering benadeel, wat direk die finale knapperigheid beïnvloed—die ekstrudeerder se vermoë om skuifkrag, hitte en druk in een aaneenlopende stap te balanseer, is die grondslag van die pof se ligte tekstuur en kenmerkende knars.
Uitsetting en Pofmaking by die Dopuitgang: Die Geboorte van die Cheeto-vorm en Porositeit
Soos die oorverhitte deeg die doos verlaat, daal die druk van ongeveer 35 bar na atmosferiese vlakke—wat interne vog in stoom omset en die styselmatrix laat opblaas. Hierdie uitbreiding wat binne millisekondes plaasvind, skep ’n fyn, onderling verbonde netwerk van lugelle, wat tydens afkoeling verhard om porositeit en styfheid vas te lê. Die meetkunde van die doos bepaal die dwarsdeursnitvorm—’n gekurweerde opening lewer die ikoniese Cheeto-krul—terwyl gesinchroniseerde voorkant-snyding eenvormige lengtes produseer. Styselglas-oorgang tydens vinnige afkoeling vestig die stywe, knapperige buitekant. Aangesien uitbreiding so sensitief is, is presiese beheer van voginhoud (18–22% by die doosuitgang) en smelttemperatuur noodsaaklik: te min vog beperk die opblaasproses en lei tot digte stukkies; te veel verzwak die selwande en lei tot brosigte, krumbelige teksture. Die resultaat is ’n lae-digtheid, struktureel robuuste opgeblaaste produk—klaar vir droëing en smaaktoevoeging.
Kritieke parameters wat knapperigheid definieer: temperatuur, voginhoud en verblyftyd
Kontrole van die Vatgebied (140–165°C) en sy Effek op Styselgelatinisering
Die temperatuur van die vat beheer styselgelatinisering—die sleuteltransformasie van rou mielmeel na ’n uitbreibare, samehangende smelt. Verhitting met verskeie sones handhaaf ’n stabiele termiese gradiënt wat gewoonlik styg van 140°C by die toevoergat tot ongeveer 165°C naby die dop. Hierdie progressie verseker gelykmatige kook sonder verbranding. Binne hierdie reeks en met ’n verblyftyd van 10–20 sekondes hidreer styselkorrels volledig, swel hulle en verloor hulle kristallysheid—wat optimale smeltviskositeit bereik. Onvoldoende hitte laat ongegelatineerde korrels agter wat uitbreiding bemoeilik en digte, harde pofstukke lewer; oormatige hitte breek styselpolimere af en produseer swak, kruimelige teksture. Presiese bestuur van die verskillende sones laat bedrywers toe om die smeltreologie vir die teiken porus struktuur en knapperige byt aan te pas.
Optimalisering van voginhoud (18–22%) en druk (30–50 bar) vir konsekwente uitbreiding
Vogtgehalte (18–22%) vervul ’n dubbele rol: as ’n plastiseerder wat smeltviskositeit verlaag vir gladde vervoer, en as die primêre blase-agente vir uitbreiding. Onder silinderdruk van 30–50 bar bly water oorverhit—en skielik verdamp dit na stoom by die dop, wat die styselmatrix na ’n skuim opblaas. Onder 18% vogtgehalte word die smelt te viskeus, wat die koppel verhoog en ongelykmatige uitbreiding kan veroorsaak; bo 22% koel oortollige water die smelt af en ontstabiliseer selwande, wat sagte, nie-knapperige poffertjies lewer. Die handhawing van hierdie nou vogt-drukvenster verseker eenvormige uitbreiding oor elke stuk—wat die ligte, veerkragtige knars wat verbruikers verwag, lewer.
Ná-ekstrusie-afwerking: Braai, droog en smaakhegting
Na uitdrukking en snyding beweeg die warme, plastiese pufs na ’n deurlopende droër waar die voginhoud van ongeveer 20–25% tot ’n stabiele 2–5% daal. Hierdie stap verhard die porus styselmatrix en verseël die knapperigheid—onvoldoende droëing lei tot ’n kau-gevoel en swak aanhegting van smaakstowwe. Nadat dit tot kamertemperatuur afgekoel is, kan die pufs onderwerp word aan vinnige vrysty-frituur of bak om oppervlakstyfheid en ’n goue kleur te verbeter, afhangende van die produkvariant. Smaketoepassing volg: ’n fyn mis van plantaardige olie word bespuit om as ’n bindmiddel te werk, waarna droë smaakpoeders in ’n draaiende trommel gerol word totdat dit gelykmatig bedek is. Oor-ol word veroorsaak deur te veel olie; onder-ol lei tot dat die smaakstowwe afskud. Belangriklik is behoorlike vogbestuur tydens droëing die onsigbare hefboom wat beide strukturele knapperigheid en betroubare, klam kaasskikking verseker—die finale handteken van die slank.
VEE
Wat is die primêre rol van ’n Cheeto-uitdrukker in slankvervaardiging?
Die primêre rol van 'n Cheeto-ekstrudeerder is om voorbehandelde mieliesuikergroef in ligte, lugtige kaasborrels te verander deur vervoer, mengsel, kook en vorming in een outomatiese proses te integreer.
Hoe beïnvloed skroefontwerp en silinderstreek die ekstrusieproses?
Skroefontwerp beheer materiaalvoortbeweging, skuifintensiteit en smeltgelykvormigheid, terwyl silinderstreke beheerde verhitting verskaf wat noodsaaklik is vir styselgelatynisering en smeltplastisering.
Hoekom is voginhoud krities tydens ekstrusie?
Voginhoud (18–22%) is noodsaaklik omdat dit smeltviskositeit verlaag vir vervoer en as die primêre blaasmedium dien wat die porusse borreltekstuur by die uitlaatopening skep.
Watter parameters beïnvloed die knapperigheid en tekstuur van Cheetos?
Die knapperigheid en tekstuur word beïnvloed deur silindertemperatuur, voginhoud, druk, verblyftyd en ná-ekstrusie droog- en vryprosesse.