 EN

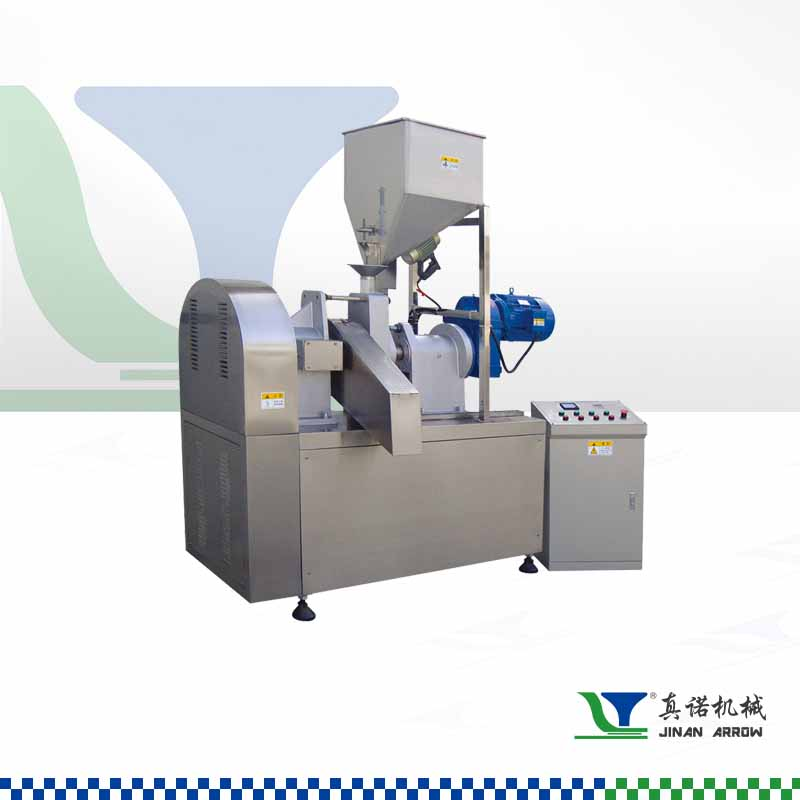
Chito ekstruderi: Asosiy vazifasi va tizimning umumiy ko'rinishi
Chito ekstruderi nima? Ushbu uskunaning ovqat mahsulotlarini ishlab chiqarishdagi roli
Cheeto ekstruderi — bu oldindan tayyorlangan kukunli maysa suyuqligini doimiy ravishda yengil, havoli pishloq pufaklariga aylantirish uchun moʻljallangan maxsus yuqori haroratli qisqa vaqtli (HTST) oziq-ovqat ekstruziya tizimidir; bu pufaklar xos qatlamli qatlamga ega. Partiyaviy pishirishdan farqli oʻlaroq, u olib borish, aralashtirish, pishirish va shakllantirishni bitta avtomatlashtirilgan operatsiyada birlashtiradi. Oldindan namlangan kukunli maysa ekstruderaga kiradi, bu yerda kuchli qisqarish va nazorat qilinadigan issiqlik energiyasi sopolni gelatinizatsiya qiladi, oqsillarni denaturatsiya qiladi va eritma bosimini hosil qiladi — bu esa chiqishda tez kengayishni taʼminlaydi. Chiqishda bosimning birdanlikdagi pasayishi ichki namlikni bugʻga aylantiradi va xamirni porli, pufakli tuzilishga kengaytiradi; bu esa deyarli darhol qattiqshadi. Harorat, namlik va vint tezligini aniq nazorat qilish ekstruder orqali zichlik va ogʻizda his qilinishi doimiy saqlanadi — shuning uchun u zamonaviy qatlamli oziq-ovqat ishlab chiqarishning muhim markaziy qismidir.
Asosiy komponentlar: Vint konstruksiyasi, trubka zonalari va chiqish quvuri montajlari
Aniqlangan texnologiya bilan yaratilgan komponentlar birgalikda xom qornovur doni aralashmasini yakuniy pufakchalar shakliga aylantiradi:
- Viss dizayni – Odatda bir xil yo'nalishda aylanuvchi ikkita vintli konfiguratsiya, o'q materialni uzatish, qaytish va teskari burchakli elementlarni birlashtiradi; bu esa materialning uzatilishini, qiyshiq kuchlanish intensivligini va eritmaning bir jinsliligini nazorat qiladi — bu to'g'ridan-to'g'ri sopolni gelatinizatsiya qilish va yakuniy kengayishga ta'sir qiladi.
- Barrel zonalari – Qoplamali barrel oziq moddalar, siqish va o'lchov qismlariga bo'lingan; bu mustaqil harorat nazoratini ta'minlaydi. Isitiladigan zonalarda (140–165 °C) aralashma ketma-ket qaynatilib va plastiklashtiriladi; bu die orqali oqish uchun optimal viskozitetni saqlab turadi.
- Matritsa montaji – Die plitasi bosim ostidagi eritmani ipak simlar shakliga aylantiradi; aylanuvchi yuz kesgich chiquvchi ipak simlarni yuqori tezlikda kesib, bir xil uzunlikdagi qismlarni hosil qiladi — bu doimiy qo'pollikni, keyingi ekstruziya davrida moy so'rilishini va ziravorlarning yaxshi birikishini ta'minlash uchun muhim.
Ekstruziya jarayoni mexanikasi: Xamirdan qo'pol pufakchagacha
Qiyshiq kuchlanish, issiqlik va bosim: Cheeto ekstruziyasi qanday qilib qornovur doni aralashmasini o'zgartiradi
Ichki qismida namlangan kukuruz unli aralashma aylanayotgan vint tomonidan kuchli mexanik kesishga uchraydi, shu bilan birga trubka isitgichlari va ishqalanish issiqligi uning haroratini tezda ko'taradi. Bu kombinatsiya oshlarning suvni so'rishiga, kengayishiga va to'liq gelatinizatsiyalanishiga sabab bo'ladi; oqsillar bir vaqtda denaturatsiyalanadi. Ketma-ket uzatish va aralashtirish vint elementlari eritmaning ketma-ket bir xil bo'lishini ta'minlaydi va ichki bosimni 30–50 bar gacha oshiradi — bu maydon donli xamirni siqish va chuqur namlanganlik hamda issiqlik uzatishini kafolatlamoq uchun yetarli. Bu aniq boshqariladigan muhit aralashmani kengayishga tayyor viskoelastik massaga aylantiradi. Yotoq vaqti yoki isitishda hatto eng maydali og'ishlar ham gelatinizatsiyani buzishi mumkin, bu esa oxirgi mahsulotning qattiqlik darajasini bevosita ta'sirlaydi — ekstruder qurilmasining bir vaqtning o'zida kesish, issiqlik va bosimni muvozanatlash qobiliyati pufakli mahsulotning yengil matosi va noyob qatqinligini ta'minlashning asosidir.
Chiqish dizaynida kengayish va pufaklanish: Cheeto shakli va porozlikning tug'ilishi
Qizdirilgan xamir die’dan chiqqanda bosim ~35 bar dan atmosfera bosimiga qadar keskin pasayadi — bu ichki namlikni bug’ga aylantirib, o’zini oshiradi va sopol matritsani kengaytiradi. Bu millisekundlik kengayish havo hujayralarining nozik, o’zaro bog’langan tarmog’ini hosil qiladi, ular sovutganda qattiq va poroz qoladi. Die geometriyasi kesimning kesim shaklini belgilaydi — egri ochiqlik mashhur Cheeto spiralini beradi — va sinxronlashtirilgan yuzli kesish bir xil uzunlikdagi mahsulotlarni ishlab chiqaradi. Tez sovutish paytida sopolning shisha o’tishi qattiq, qat’iy tashqi qismni shakllantiradi. Chunki kengayish juda sezgir bo’lgani uchun, namlik (die’dan chiqishda 18–22%) va eritma haroratini aniq nazorat qilish zarur: juda kam namlik pufaklanishni cheklab, zich qismlarga sabab bo’ladi; juda ko’p namlik esa hujayra devorlarini zaiflatib, sindiriladigan, maydalangan matnni hosil qiladi. Natija — past zichlikdagi, strukturaviy jihatdan mustahkam puf — quritish va ta’m berishga tayyor.
Qat’iylikni aniqlaydigan muhim parametrlar: Harorat, Namlik va Qolish Vaqti
Barrel zonasi boshqaruvi (140–165°C) va uning sopolni gelatinizatsiyasiga ta’siri
Barrel harorati sopolni gelatinizatsiyasini boshqaradi — bu xom kukuruz unining kengaytiriladigan, biriktiruvchi eritma holatiga o’tishidir. Ko’p zonali isitish doimiy issiqlik gradientini saqlaydi, odatda oziq moddalar teshigida 140°C dan chiqish qismida taxminan 165°C gacha ko’tariladi. Bu ketma-ketlik qovurishsiz tekis pishirishni ta’minlaydi. Bu diapazonda va 10–20 soniya davom etadigan yashash muddati davomida sopol donalari to’liq namlangan, shishgan va kristall strukturasini yo’qotgan — optimal eritma namoyishi erishilgan. Yetarli issiqlik yetishmasa, gelatinlanmagan donachalar kengayishni sekinlatadi va zich, qattiq pufaklar hosil qiladi; ortiqcha issiqlik sopol polimerlarini buzadi va zaif, maydalangan matoliklikka sabab bo’ladi. Aniq zona boshqaruvi operatorlarga maqsadli porli tuzilma va qattiq tishlov uchun eritma reologiyasini sozlash imkonini beradi.
Doimiy kengayish uchun namlikni optimallashtirish (18–22%) va bosim (30–50 bar)
Namlik miqdori (18–22%) ikki vazifani bajaradi: eritmaning suyuqlik darajasini pasaytirib, uni silliq o'tkazish uchun plastifikator sifatida va kengayish uchun asosiy pufaklanish vositasi sifatida. 30–50 bar silindr bosimi ostida suv superqizdirilgan holda qoladi — so‘ngra dastakda bug‘ga aylanib, osh tarkibli matritsaning pufaklanishiga sabab bo‘ladi. Namlik miqdori 18% dan past bo‘lsa, eritma juda qo‘yiq bo‘lib, buruvish momenti oshadi va nojinsiz kengayish xavfi tug‘diradi; 22% dan yuqori bo‘lsa, ortiqcha suv eritmani sovutadi va hujayra devorlarining barqarorligini buzadi, natijada yumshoq, qattiq emas pufaklar hosil bo‘ladi. Ushbu tor namlik-bosim doirasini saqlash har bir mahsulotning bir xil kengayishini ta’minlaydi — iste’molchilarning kutgan yengil, qaytish xususiyatiga ega qatqiylikni beradi.
Ekstruziyadan keyingi yakunlash: Qovurish, quritish va ta’mli moddalarni biriktirish
Suvni chiqarish va kesishdan keyin issiq, plastik pufaklar namlikni ~20–25% dan barqaror 2–5% gacha pasaytiradigan doimiy quritgichga o'tadi. Bu bosqich porli shtarcha matritsasini qattiklashtiradi va qo'pollikni saqlaydi — yetarli quritish amalga oshirilmasa, mahsulot qattiqroq va ziravorlarning yopishishi yomon bo'ladi. Xona haroratigacha sovutgandan keyin pufaklar mahsulotning turiga qarab sirtining qattikligini va oltin rangini oshirish uchun tez qovurish yoki pechda pishirishga uchrashi mumkin. Keyin ziravor qo'llaniladi: birinchi navbatda o'simlik moyi nozik dumaloq shaklda purkalanadi (birlashuvchi sifatida ishlatiladi), so'ngra quruq ziravor aralashmalari aylanayotgan baraban ichida teng qoplam hosil bo'lguncha aralashtiriladi. Moyning ortiqcha qo'llanilishi mahsulotni yog'li qiladi; kam qo'llanilishi esa ziravorlarning qoplamdan ajralishiga sabab bo'ladi. Ayniqsa, quritish jarayonida namlikni to'g'ri boshqarish — bu pufaklarning tuzilishidagi qattiqlik va ishonchli, yopishqoq pishloq qoplamini ta'minlaydigan ko'rinmaydigan omil bo'lib, snackning oxirgi belgisi hisoblanadi.
Tez-tez beriladigan savollar
Cheeto ekstruderining o'zak vazifasi nima?
Cheeto ekstruziyasi uchun asosiy vazifa — oldindan tayyorlangan kukuruz unli suyuqlikni yengil, havoli pishloq pufaklariga aylantirishdir; bu jarayon o'tkazish, aralashtirish, pishirish va shakllantirishni bitta avtomatlashtirilgan operatsiyaga birlashtiradi.
Vint dizayni va trubka zonalari ekstruziya jarayoniga qanday ta'sir qiladi?
Vint dizayni materialni o'tkazish, qisqarish kuchini va eritmaning bir xilligini boshqaradi, shu bilan birga trubka zonalari sopolni gelatinizatsiyasi va eritmaning plastiklanishini ta'minlash uchun nazorat qilinadigan isitishni ta'minlaydi.
Nima uchun namlik miqdori ekstruziya paytida muhim?
Namlik miqdori (18–22%) eritmaning o'tkazilishini osonlashtirish uchun eritma viskozitetini pasaytiradi va chiqish teshigidan chiqqanda porli pufak matosini hosil qiluvchi asosiy gazli agent sifatida ishlaydi.
Cheetolarning qattiq va matosi qanday parametrlarga bog'liq?
Qattiqlik va matos trubka harorati, namlik miqdori, bosim, saqlash vaqti hamda ekstruziyadan keyingi quritish va qovurish usullariga bog'liq.
Mundarija
- Chito ekstruderi: Asosiy vazifasi va tizimning umumiy ko'rinishi
- Ekstruziya jarayoni mexanikasi: Xamirdan qo'pol pufakchagacha
- Qat’iylikni aniqlaydigan muhim parametrlar: Harorat, Namlik va Qolish Vaqti
- Ekstruziyadan keyingi yakunlash: Qovurish, quritish va ta’mli moddalarni biriktirish
- Tez-tez beriladigan savollar