 EN

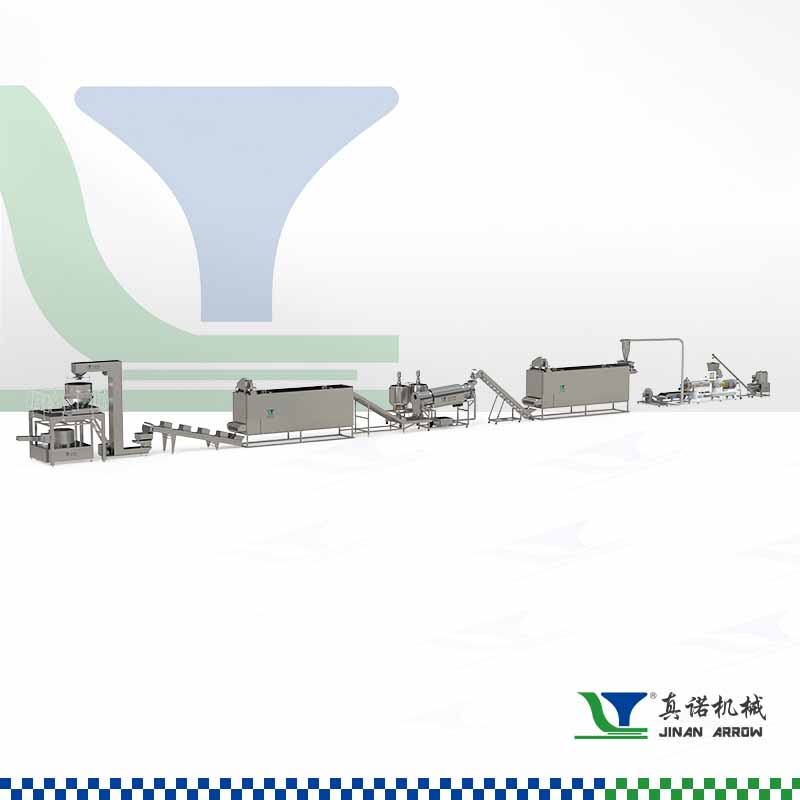
Asosiy birlik operatsiyalari va ularning maydoni
Gritslarni pishirishdan qo'ziqorinlarga qadar: har bir bosqich uchun maydon taqsimoti
Qorn flekslarini ishlab chiqarish liniyasining fazoviy tartibi to'g'ridan-to'g'ri ish quvvatini, oziq-ovqat xavfsizligi talablariga mos kelishini va operatsion moslashuvchanlikni ta'sirlaydi. Pishirish va oldindan shartlash — jumladan, gritslarning namlanganligi va bug'ni kiritish — umumiy maydonning 40–45% ni tashkil qiladi. 1-jadval 500–700 kg/soat quvvatli liniya uchun odatdagi maydon taqsimotini ko'rsatadi.
| Jaroyon stadiyasi | Taxminiy maydon (m²) | Umumiy ulush |
|---|---|---|
| Gritslarni pishirish va sovutish | 50–70 | 22% |
| Shartlash va quritish | 60–80 | 25% |
| Flekslarga aylantirish va g'ildirakli maydalash | 30–45 | 14% |
| Qo'ziqorinlarga aylantirish va yakuniy quritish | 40–55 | 17% |
| Sovutish va o'tkazish buferlari | 25–40 | 12% |
| Boshqaruv va foydalanishga kirish | 20–35 | 10% |
Bir xil namlikni ta'minlash uchun uzun turish vaqtlari—3–4 soatgacha—tufayli quritish va temperaturani moslashtirish zonalari maydonning katta qismini egallaydi. Davom etuvchi plastinkali millar partiyali valfli millarga nisbatan maydonni 15% ga kamaytiradi, shu bilan birga yuqori haroratda qisqa vaqtda (HTST) qizdirgichlar an'anaviy aylanuvchi quritgichlarga nisbatan quritgich uzunligini ikki baravar qisqartiradi va qadoqlash integratsiyasi uchun joy bo'shatadi. Ovqat tayyorlash maydonida bug'dan isitiladigan idishlar va tozalashni o'zida bajaradigan (CIP) infratuzilma operatorlarga kirish va gigiena talablariga mos kelish uchun qo'shimcha 10–15% fazoviy bufer talab qiladi. Shuning uchun rejalashtirishda kelajakdagi quvvatni oshirish uchun har bir birlik operatsiyasi uchun kengaytirish imkoniyatlari ham hisobga olinishi kerak, bu esa ish jarayonining butunligini buzmasdan amalga oshiriladi.
Issiqlik va mexanik cheklovlar: bug' zonalari, sovutish koridorlari va kengaytirish imkoniyatlari
Korn flekslarini ishlab chiqarish jarayoni — ayniqsa, pishirish va qovurish paytida — maxsus zonalarga bo'lishni talab qiladigan kuchli issiqlik yuklamalarini yaratadi. Bug'li injektsiya idishlari atrof-muhit haroratini 55°C gacha ko'tarishi mumkin, shuning uchun EHEDG qo'llanmasiga muvofiq, kamida 2,5 m balandlikdagi to'pshog' va chiqarish kanallari uchun ajratilgan bug' zonalari kerak bo'ladi. Bug' quvurlarini izolyatsiya qilish koridorlari xavfsiz kirish va texnik xizmat ko'rsatish uchun kamida 1,2 m kenglikda bo'lishi kerak.
Qovurishdan keyingi sovutish koridorlari — qopqoqlar taxminan 220°C dan 40°C dan pastga tushganda — chiziqli, to'siqsiz yo'llarni talab qiladi. Oddiy atrof-muhit sovutish tunnellari 12–15 m uzunlikda bo'ladi va joylashuvga 25–30 m² qo'shimcha maydon talab qiladi. Qizigan naylar va boshqa zinkirli po'lat detallarning mexanik kengayishi sezilarli: 10 m uzunlikdagi nay 2,5 sm ga uzunayishi mumkin. Buni hisobga olish uchun moslamalarga mos keladigan ulagichlar va kengaytirish halqalari har 8–10 m da tavsiya etiladi; bu mashina konturining qo'shimcha 8–12% ni egallaydi. Bu omillarga e'tibor bermaslik muvozanatning buzilishiga, germatiklikning yo'qolishiga va kontaminatsiya yo'llarining vujudga kelishiga sabab bo'ladi — shuning uchun issiqlik zonasi uzun muddatli ishonchlilik uchun asosdir.
Kukuruq pufaklari ishlab chiqarish liniyasi uskunalari uchun jihozlar joylashuvi va o'rnatish talablari
Asosiy uskunalar o'lchamlari: ekstruder, pufakli baraban quritgich va aylanuvchi qovurish apparati
Asosiy jihozlarning o'lchamlari umumiy liniya geometriyasini belgilaydi. Ikki vintli ekstruder — g'irchaklarni qaynatish va shakllantirish uchun boshlang'ich nuqta — odatda o'rta quvvatli liniyalar (120–150 kg/soat) uchun 4 m × 1,5 m maydonni egallaydi va 500 kg/soat quvvatda 6 m dan ortiq × 3,5 m gacha kengayadi. Quyidagi bosqichda plastinka shaklidagi quritgich namlikni ~20% dan 5% gacha pasaytiradi; bu esa 6–8 m uzunlikdagi quritish kamerasi va ~8 m × 2 m umumiy maydonni talab qiladi. Aylanuvchi tostergich oxirgi rang va qattiqlikni ta'minlash uchun yana 5–7 m chiziqli joy talab qiladi. Shunday qilib, 150 kg/soat quvvatli tizim 39 m × 1,2 m, 500 kg/soat konfiguratsiyasi esa 43 m × 3,5 m gacha cho'zilishi mumkin. Bu raqamlar nisbatan kichik quvvat oshishining joy talablarini nisbatan katta miqdorda kengaytirishini ko'rsatadi — shu sababli dastlabki jihozlar joylashuvi tahlili korxona rejalashtirishida muhim ahamiyatga ega.
Xizmat ko'rsatish uchun kirish, bo'shliq va texnik xizmat ko'rsatish doirasi standartlari
Operatsion tozalash maydoni ko'pincha statik jihozlarning o'lchamlaridan ikki baravar kengroq bo'ladi. Sanoatda eng yaxshi amaliyot har bir katta birlik atrofida operatorlar harakati uchun kamida 1,2 m perimetral yo'lak va xavfsizlik qoidalariga rioya qilish uchun elektr panel va boshqaruv shkafining oldida kamida 1,5 m bo'shliqni talab qiladi. Yuqoridagi bo'shliq bug' chiqarish trubalari va ventilyatsiya tizimlarini sig'dirishga mos kelishi kerak — ya'ni quritgichlar yoki tostlovchi qurilmalarning eng yuqori nuqtasidan kamida 2,5 m balandlik talab qilinadi. Texnik xizmat ko'rsatish maydoni butun komponentlarni olib tashlash imkonini berishi kerak: masalan, valfli quritgichlar qayta sirtlash uchun butun valfni olib tashlash uchun etarli yon maydon bilan ta'minlangan oxirgi kirish eshiklarini talab qiladi. Konveyerlar, changni olib tashlash g'umbazlari va metallni aniqlash stansiyalari ham maydonni egallaydi; ularni xizmat koridorlariga integratsiya qilish — keyinchilikda qo'shimcha ishlarga e'tibor bermasdan — tozalash yoki texnik xizmat ko'rsatish paytida to'siqlarni oldini oladi va ishlash vaqtini minimal darajada qisqartiradi.
Qorn fleks ishlab chiqarish liniyasi joylashuvini optimallashtirish uchun funktsional zonalash strategiyasi
Xom ashyo saqlash, ishlab chiqarishning asosiy qismi, sifat nazorati (QC) laboratoriyasi va tayyor mahsulotlar zonasi
Funksional zonalarga ajratish alohida uskunalarini HACCP va lean 5S tamoyillariga mos keladigan, bir-biriga bogʻliq va yuqori quvvatli tizimga aylantiradi. Toʻrtta alohida zona — xom ashyo saqlash, ishlab chiqarishning asosiy qismi, sifat nazorati (QC) laboratoriyasi va tayyor mahsulotlar saqlash — aniq ajratilishi kerak.
Grit va mayda ingredientlar uchun xom ashyo siloslarini qaymoq va chang migratsiyasini oldini olish maqsadida ishlab chiqarish joyidan yuqori tomonda joylashtirish kerak; bu odatda umumiy maydonning 10–15% ni egallaydi. Ishlab chiqarishning asosiy qismi—ya'ni pishirish, plastinkaga kesish va qizdirish—namdan quruq zonalarga chiziqli oqimni talab qiladi; uskunalar orasidagi masofa changni olib tashlash g'ildiraklari va texnik xizmat ko'rsatish uchun yetarli bo'lishi uchun 1,5 m dan ortiq bo'lishi kerak. To'rtirgich chiqishiga qo'shni joylashgan o'rtacha chizmadagi sifat nazorati laboratoriyasi namlik va rangni darhol sinash imkonini beradi—bu noan'anaviy partiyalarning qadoqlashga kirmasligini ta'minlaydi va oziq-ovqat muhandisligi me'yori bo'yicha mahsulot yo'qotilishini 3% gacha kamaytiradi. Tugallangan mahsulotlar zonasi xom ashyo zonalardan qat'iy ajratilishi kerak, chunki bu aralash kontaktlarni bartaraf etadi; qadoqlash materiallarini saqlash va konveyer tarmoqlari palletezatsiya va shrink-qadoqlashni bevosita jo'natish do'koniga ulashi kerak. Bu tartibli yondashuv qiymatsiz harakatlarni kamaytiradi va oziq-ovqat xavfsizligini mustahkamlaydi.
Yordamchi tizimlar va infratuzilma umumiy maydon talablari ustuvorligi
Chang to'plash, metallni aniqlash, o'tkazish tarmoqlari va qadoqlash liniyasi joylashuvi
Yordamchi tizimlar umumiy maydon talablarining katta — va ko'pincha pastga baholangan — qismini tashkil qiladi, bu ko'pincha asosiy ishlov berish uskunalari talab qiladigan maydon bilan tenglashtiriladi. Chang to'plash tizimlari (siklonlar, qopqoqli xonalar) portlashga qarshi ventilyatsiya va maxsus texnik xizmat ko'rsatish zonasini talab qiladi; ularga bog'liq kanallar binoning balandligini 15–20% ga oshirishi mumkin. Metallni aniqlash uskunalari ishonchli aniqlash uchun bir necha metr to'g'ri konveyer chizig'ini talab qiladi, shuningdek, rad etish mexanizmlari va qulflangan rad etish idishlari uchun alohida joy ajratilishi kerak.
Havodan foydalangan holda ko'tarish qurilmalari, og'riqli remenli konveyerlar va chelakli ko'tarish qurilmalari kabi tarmoqlar bir nechta qavatlar orasida bog'lanishni ta'minlashi kerak; bunda 'o'lik tarmoqlar' (dead legs) yuzaga kelmasligi va CIP-ga kirish imkoniyati ta'minlanishi lozim. Shuningdek, yurish yo'llari, maydonchalar va vertikal kanallarni qo'llab-quvvatlash ham qavat va yuqori qismga bo'lgan talablarni oshiradi. Oxirgi qadam — vertikal shakllantirish-to'ldirish-seal qilish qutilari, qutiga joylashtirish va pallatizatorlardan iborat qadoqlash liniyasi — siqilgan joylashuvda umumiy qavat maydonining 40% gacha qismini egallashi mumkin. Bu infratuzilma ehtiyojlarini kam baholash natijasida albatta o'tkazish quvvati, oziq-ovqat xavfsizligi va texnik xizmat ko'rsatishga kirish imkoniyatini cheklab qo'yadigan to'siqlar vujudga keladi.
Tez-tez so'raladigan savollar
Qorn flekslari ishlab chiqarish liniyasining fazoviy joylashuviga asosan qanday omillar ta'sir qiladi?
Fazoviy joylashuv ishlab chiqarish quvvati maqsadlari, oziq-ovqat xavfsizligi talablariga moslik, operatsion moslashuvchanlik hamda ekstruderlar, barabanli quritgichlar va tostlovchi qurilmalar kabi asosiy uskunalar o'lchamlari va ularga kerak bo'ladigan bo'shliqlar bilan belgilanadi.
Nima uchun quritish va mo'rtlatish zonalari keng maydon talab qiladi?
Bir xil namlikni ta'minlash uchun quritish va temperaturaga moslashtirish jarayonlari 3–4 soatgacha davom etadigan uzunroq vaqt talab qiladi, bu esa kengroq maydonlarga ehtiyoj sezdiradi.
Qo'shimcha tizimlarning umumiy joy talablari ustuvorligi qanday?
Chang yig'ish, metallni aniqlash va o'tkazish tarmoqlari kabi qo'shimcha tizimlar asosiy jihozlarga teng darajada joy talab qiladi. Bu tizimlar ko'pincha joy rejasi balandligi va gorizontal maydonini oshiradi.
Ishlab chiqarish zonalari ichidagi issiqlik yuklamalari qanday samarali boshqariladi?
Issiqlik yuklamalarini bug'dan foydalangan holda ajratilgan zonalarda, ventilyatsiya qopqoqlari va kanallari uchun yuqori bo'shliqda, termik kengayish muammolarini oldini oluvchi moslashtirilgan ulagichlarda hamda yaxshi rejalashtirilgan sovutish koridorlarida boshqarish mumkin.
Jihozning joy egallashi tahlili dastlabki rejalashtirishda nima uchun muhim?
Dastlabki joy egallashi tahlili ob'ektni kelajakdagi quvvat kengaytirishlariga moslashtirish imkonini beradi va ish jarayonining uzluksizligini buzmasdan normativ talablarga javob berishni ta'minlaydi.
Mundarija
- Asosiy birlik operatsiyalari va ularning maydoni
- Kukuruq pufaklari ishlab chiqarish liniyasi uskunalari uchun jihozlar joylashuvi va o'rnatish talablari
- Qorn fleks ishlab chiqarish liniyasi joylashuvini optimallashtirish uchun funktsional zonalash strategiyasi
- Yordamchi tizimlar va infratuzilma umumiy maydon talablari ustuvorligi
-
Tez-tez so'raladigan savollar
- Qorn flekslari ishlab chiqarish liniyasining fazoviy joylashuviga asosan qanday omillar ta'sir qiladi?
- Nima uchun quritish va mo'rtlatish zonalari keng maydon talab qiladi?
- Qo'shimcha tizimlarning umumiy joy talablari ustuvorligi qanday?
- Ishlab chiqarish zonalari ichidagi issiqlik yuklamalari qanday samarali boshqariladi?
- Jihozning joy egallashi tahlili dastlabki rejalashtirishda nima uchun muhim?