 EN

Kärnprocesser och deras utrymmeskrav
Från kornkokning till flingstekning: yttilldelning per steg
Den rumsliga layouten av en produktionslinje för majsflingor påverkar direkt kapaciteten, efterlevnaden av livsmedelssäkerhetskrav och driftflexibiliteten. Kokning och förbehandling – inklusive fuktning av korn och ånginjicering – utgör 40–45 % av den totala golvytan. Tabell 1 visar typisk yttilldelning för en linje med kapacitet 500–700 kg/h.
| Processsteg | Uppskattad golvarea (m²) | Andel av totalt |
|---|---|---|
| Kornkokning och kylning | 50–70 | 22% |
| Mognad och torkning | 60–80 | 25% |
| Flingning och rullmålsbearbetning | 30–45 | 14% |
| Stekning och slutlig torkning | 40–55 | 17% |
| Kylning och transportbuffertar | 25–40 | 12% |
| Styr- och hjälpmedelsåtkomst | 20–35 | 10% |
Torknings- och tempereringszoner dominerar ytan på grund av långa uppehållstider—upp till 3–4 timmar—for att säkerställa jämn fuktekvilibrering. Kontinuerliga flakningskvarnar minskar ytan med 15 % jämfört med batchrullkvarnar, medan högtemperatur-korttidsteknik (HTST) för stekning halverar torkarens längd jämfört med traditionella roterande torkare, vilket frigör utrymme för integrering av förpackningsutrustning. Ångmantlade kittlar och rengörings-in-place (CIP)-infrastruktur i kokområdet kräver en ytterligare utrymmesbuffert på 10–15 % för operatörens åtkomst och efterlevnad av saneringskrav. Planeringen måste därför inkludera expansionsmöjligheter för varje enhetsoperation för att stödja framtida kapacitetsökningar utan att störa arbetsflödets integritet.
Termiska och mekaniska begränsningar: ångzoner, kylkorridorer och expansionsutrymmen
Tillverkning av majskakor genererar intensiva termiska laster – särskilt under tillagning och rostning – vilket kräver genomtänkt zonindelning. Ånginjiceringsbehållare kan höja omgivningstemperaturen till 55 °C, vilket kräver dedikerade ånzoner med minst 2,5 m fri höjd för avdunstningshuvuden och frånluftskanaler, enligt EHEDG-riktlinjerna. Korridorer för isolering av ångrör måste ha en minsta bredd på 1,2 m för säker tillgänglighet och underhåll.
Kylkorridorer nedströms från stekningen—där flak faller från ca 220 °C till <40 °C—kräver linjära, obegränsade vägar. Standarda luftkylda tunnlar är 12–15 m långa och ökar anläggningens yta med 25–30 m². Mekanisk utvidgning av uppvärmda rostfria stålkompontenter är betydande: en 10 m lång rörledning kan förlängas med 2,5 cm. För att kompensera för detta rekommenderas flexibla kopplingar och expansionsloopar var 8–10 m, vilket kräver ytterligare 8–12 % av maskinens totala utrymme. Att bortse från dessa faktorer innebär risk för feljustering, tätningsbrott och kontaminationsvägar—vilket gör termisk zonindelning till grunden för långsiktig driftsäkerhet.
Utrymmeskrav och installationskrav för utrustning i produktionslinjen för majskakor
Viktiga maskindimensioner: extruder, flaktrumtork och roterande stekugn
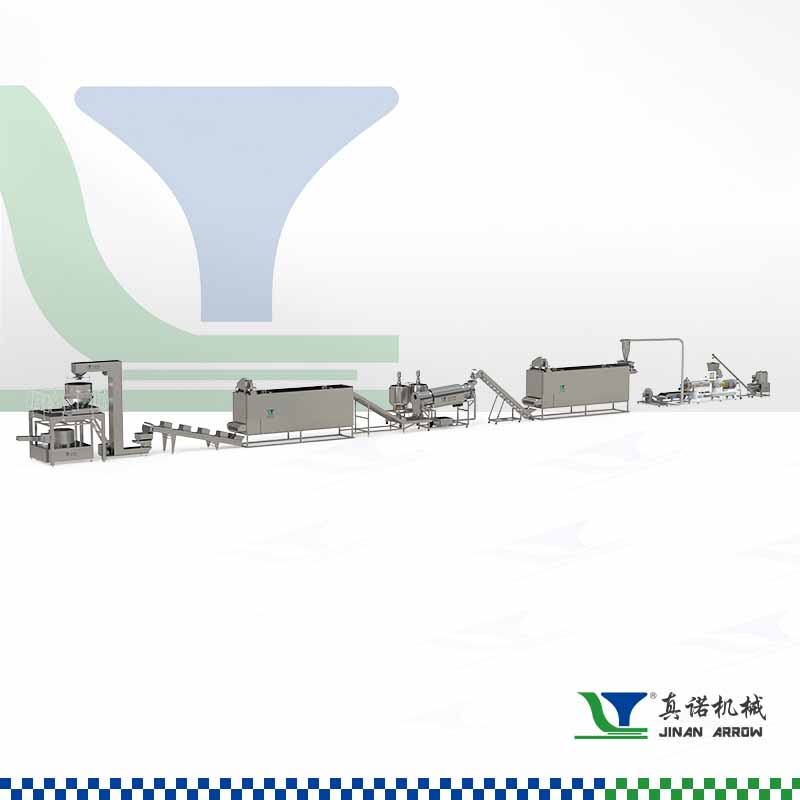
Kärnutrustningens mått styr den totala linjens geometri. En tvåskruvsextruder – utgångspunkten för kokning och formning av gryn – tar vanligtvis upp 4 m × 1,5 m för linjer med medelkapacitet (120–150 kg/h), och skalar upp till över 6 m × 3,5 m vid 500 kg/h. Nedströms minskar fläktdrums-torkaren fukthalten från ca 20 % till 5 %, vilket kräver en torkkammare som är 6–8 m lång och en total yta på ca 8 m × 2 m. Rotertostern lägger ytterligare 5–7 m i linjär utsträckning för att uppnå slutlig färg och sprödhet. En 150-kg/h-anläggning kan därför sträcka sig över 39 m × 1,2 m, medan en 500-kg/h-konfiguration kan nå upp till 43 m × 3,5 m. Dessa siffror understryker hur en begränsad kapacitetsökning oproportionerligt ökar kraven på utrymme – vilket gör att analys av utrustningens yta redan i ett tidigt skede är avgörande för anläggningsplanering.
Tillträde för service, fria utrymmen och underhållsstandarder
Driftskläningar kräver ofta dubbla den effektiva ytan jämfört med statiska utrustningsdimensioner. Branschens bästa praxis kräver en minsta gångväg på 1,2 m runt varje större enhet för operatörens rörelse samt en fri yta på 1,5 m framför elpaneler och styrskåp för att uppfylla säkerhetskraven. Fri höjd ovanför utrustningen måste tillåta ångaavgasledningar och ventilationssystem – vilket kräver minst 2,5 m över den högst belägna punkten på torkare eller rostare. Underhållsrymden måste möjliggöra fullständig komponentutdragning: trumtorkar kräver exempelvis dörrar i ändarna med tillräckligt mycket sidorumm för att kunna ta bort hela trumman vid slipning. Transportband, dammavfuktningsskärmar och metallupptäcktsstationer kräver också golvutrymme; att integrera dem i servicekorridorer – inte som eftertankar – förhindrar flaskhalsar och minimerar driftstopp under rengöring eller reparation.
Funktionsbaserad zonindelning för optimal layout av cornflakesproduktionslinje
Lager för råmaterial, produktionskärna, kvalitetskontrollslaboratorium och lager för färdiga produkter
Funktionell zonindelning omvandlar enskilda maskiner till ett sammanhängande system med hög genomströmning, som är inriktat på HACCP- och lean 5S-principer. Fyra skilda zoner måste tydligt separeras: lager för råmaterial, produktionskärna, kvalitetskontrollslaboratorium (QC) och lager för färdiga produkter.
Råmaterialssilo för gryn och mindre ingredienser bör placeras uppifrån i förhållande till bearbetningsområdet för att förhindra spridning av ånga och damm, vilket vanligtvis kräver 10–15 % av den totala golyytan. Produktionskärnan – som omfattar kokning, flaking och rostning – kräver en strikt linjär flödesordning från fuktiga till torra zoner, med utrustningsavstånd på mer än 1,5 m för att möjliggöra dammutsugningshuvar och underhållsåtkomst. Ett QC-laboratorium placerat mitt i produktionslinjen, intill utgången från rostaren, möjliggör omedelbar fukthalt- och färgkontroll – vilket förhindrar att partier utanför specifikationen når förpackningsområdet och minskar produktförluster med upp till 3 %, enligt standarder inom livsmedelsteknik. Områden för färdiga produkter måste strikt separeras från råmaterialområden för att eliminera korskontakt; integrerad förvaring av förpackningsmaterial och transportbänder ska koppla pallisering och shrinkförpackning direkt till avsändningsdelen. Denna disciplinerade ansats minskar icke-värdeskapande rörelser och stärker livsmedelssäkerheten.
Biverkningar från hjälpsystem och infrastruktur på totalt utrymmesbehov
Stoftuppsamlingsanläggningar, metallidentifiering, transportnätverk och förpackningslinjers utrymmeskrav
Hjälpsystem utgör en betydande – och ofta underskattad – del av de totala utrymmeskraven, ofta lika stora som kraven för primärprocessutrustning. Stoftuppsamlingsanläggningar (cykloner, filterväskor) kräver dedicerade mekaniska zoner med explosionsskydd och inbyggt underhållsutförande; tillhörande kanalsystem kan öka byggnadens höjd med 15–20 %. Metallidentifierare kräver flera meter raka transportband före identifieringspunkten för tillförlitlig detektering, samt särskilt utrymme för avvisningsmekanismer och låsta avvisningsbehållare.
Transportnät – inklusive pneumativa lyft, lutande bandtransportörer och hinklyftare – måste övervinna flera våningsnivåer samtidigt som de undviker döda sektioner och möjliggör CIP-åtkomst; stödgångar, plattformar och vertikala schakt ökar alla kraven på golv- och takytor. Slutligen kan förpackningslinjen – från vertikala form-fill-seal-påfyllningsmaskiner till förpackningsmaskiner och pallatiserare – uppta upp till 40 % av den totala golvytan i kompakta layouter. Att underskatta dessa infrastrukturkrav leder oundvikligen till flaskhalsar som försämrar kapacitet, livsmedelssäkerhet och underhållsåtkomst.
Vanliga frågor
Vilka faktorer påverkar i första hand den rumsliga layouten av en majsflingeproduktionslinje?
Den rumsliga layouten påverkas av kapacitetsmål, efterlevnad av livsmedelssäkerhetskrav, driftflexibilitet samt dimensioner och fria utrymmen för kärnmaskiner såsom extrudrar, trumtorkar och grillar.
Varför kräver tork- och konditioneringszoner en betydande yta?
Torkning och temperering kräver förlängda uppehållstider på upp till 3–4 timmar för enhetlig fuktekvilibrering, vilket kräver större golvareor.
Vad är effekten av hjälpsystem på totala utrymmeskrav?
Hjälpsystem som dammuppsamling, metallidentifiering och transportnätverk kan konkurrera med primärutrustning när det gäller utrymmeskrav. Dessa system ökar ofta höjden och den horisontella ytan i anläggningen.
Hur kan termiska laster hanteras effektivt i produktionsområden?
Termiska laster kan hanteras med dedicerade zoner för ångsystem, fri höjd ovanför spetsar och kanaler, flexibla kopplingar för att förhindra problem med termisk expansion samt välplanerade kylokorridorer.
Varför är analys av utrustningens fotavtryck avgörande i tidiga planeringsfaser?
Tidig analys av fotavtryck säkerställer att anläggningslayouter kan anpassas för framtida kapacitetsökningar och uppfylla regleringskrav utan att störa arbetsflödets integritet.
Innehållsförteckning
- Kärnprocesser och deras utrymmeskrav
- Utrymmeskrav och installationskrav för utrustning i produktionslinjen för majskakor
- Funktionsbaserad zonindelning för optimal layout av cornflakesproduktionslinje
- Biverkningar från hjälpsystem och infrastruktur på totalt utrymmesbehov
-
Vanliga frågor
- Vilka faktorer påverkar i första hand den rumsliga layouten av en majsflingeproduktionslinje?
- Varför kräver tork- och konditioneringszoner en betydande yta?
- Vad är effekten av hjälpsystem på totala utrymmeskrav?
- Hur kan termiska laster hanteras effektivt i produktionsområden?
- Varför är analys av utrustningens fotavtryck avgörande i tidiga planeringsfaser?