 EN

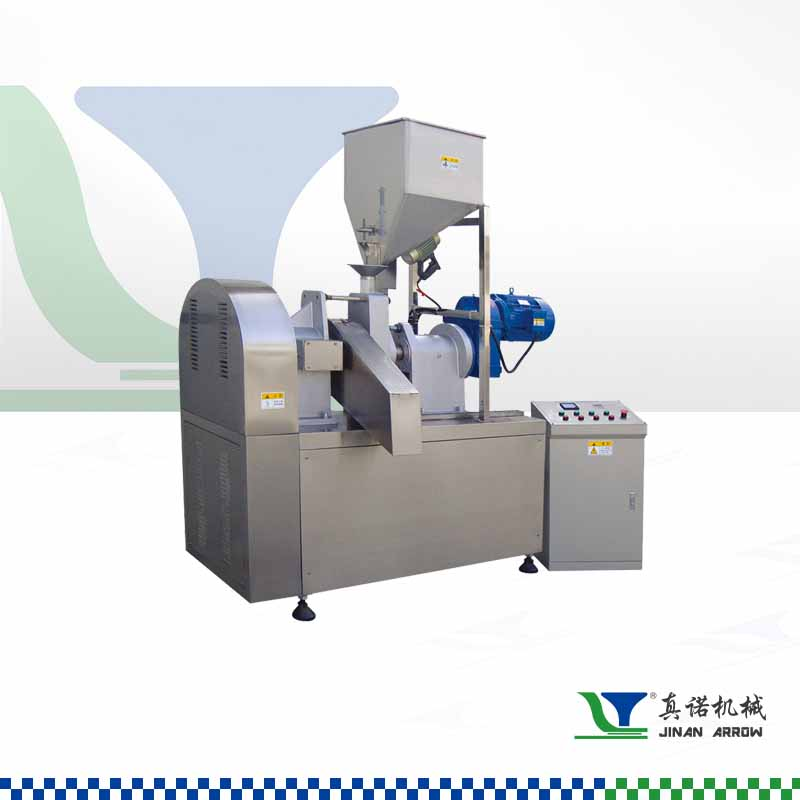
دستگاه اکسترودر چیتو: عملکرد اصلی و مرور کلی سیستم
چیست دستگاه اکسترودر چیتو؟ تعریف نقش این دستگاه در تولید غذاهای شور
دستگاه اکسترودر چیتو یک سیستم تخصصی اکسترودر غذایی با دمای بالا و زمان کوتاه (HTST) است که برای تبدیل پیوستهٔ آبگرفتهشدهٔ آرد ذرت به حبابهای پنیری سبک، متخلخل و خوشقرمز با خاصیت شکنندگی متمایز طراحی شده است. برخلاف روشهای پخت تکهای، این دستگاه عملیات حمل، اختلاط، پخت و شکلدهی را در یک فرآیند خودکار واحد ادغام میکند. آرد ذرت پیشآبگرفته وارد اکسترودر میشود؛ جایی که نیروی برشی شدید و انرژی حرارتی کنترلشده، نشاسته را ژلاتینه، پروتئینها را دناتوره و فشار مذاب را ایجاد میکنند—که این امر منجر به انبساط سریع در محل سرپوش (دای) میشود. در لحظهٔ خروج، کاهش ناگهانی فشار، رطوبت داخلی را به بخار تبدیل کرده و خمیر را به ساختاری متخلخل و حبابی منبسط میکند که تقریباً بلافاصله سفت میشود. با تنظیم دقیق دما، رطوبت و سرعت پیچ، اکسترودر تراکم و احساس دهانی یکنواختی را تضمین میکند—بنابراین هستهٔ حیاتی تولید مدرن نوشیدنیهای خوشقرمز است.
اجزای کلیدی: طراحی پیچ، مناطق بدنه و مجموعهٔ سرپوش
اجزای دقیقسازیشده با هم هماهنگ عمل میکنند تا آرد ذرت خام را به پفهای نهایی تبدیل کنند:
- طراحی برگ – معمولاً با پیکربندی دوپیچه همجهت، محور شامل عناصر حمل، ورزش و پیچش معکوس است تا پیشبرد مواد، شدت برش و یکنواختی ذوب را کنترل کند—که مستقیماً بر ژلاتینهشدن نشاسته و انبساط نهایی تأثیر میگذارد.
- منطقههای بدنه – بدنهای جکتدار که به بخشهای تغذیه، فشردهسازی و اندازهگیری تقسیم شده است و امکان کنترل مستقل دما را فراهم میکند. مناطق گرمشده (۱۴۰ تا ۱۶۵ درجه سانتیگراد) بهصورت تدریجی خمیر را پخته و پلاستیکی میکنند و در عین حال ویسکوزیتهای بهینه برای جریان از سرآغاز را حفظ میکنند.
- مونتاژ قالب – صفحه سرآغاز شکل ذوب فشاردار را به رشتهها تبدیل میکند؛ و یک برشدهنده صفحهای چرخان، طناب در حال ظهور را با سرعت بالا برش میزند تا تکههایی با طول یکنواخت تولید شود—که برای خوشقرمزی یکنواخت و جذب روغن و چسبندگی ادویه پس از اکسترود کردن بسیار حیاتی است.
مکانیک فرآیند اکسترود: از خمیر تا پف ترد
برش، حرارت و فشار: چگونه اکسترودر چیتو آرد ذرت را به خمیر تبدیل میکند
در داخل سیلندر، آبگیریشدهترین سوسپانسیون نشاستهی ذرت تحت تأثیر برش مکانیکی شدید پیچ چرخان قرار میگیرد، در حالی که گرمکنندههای سیلندر و گرمای اصطکاکی دمای آن را بهسرعت افزایش میدهند. این ترکیب باعث میشود دانههای نشاسته آب جذب کنند، متورم شوند و کاملاً ژلاتینه شوند؛ در همین حال، پروتئینها نیز دناتوره میشوند. عناصر متناوب پیچ حملکننده و مخلوطکننده، همگنسازی تدریجی مذاب را تضمین میکنند و فشار داخلی را تا ۳۰ تا ۵۰ بار افزایش میدهند—فشاری کافی برای فشردهسازی خمیر و تضمین هیدراتاسیون و انتقال حرارتی کامل. این محیط دقیقاً کنترلشده، سوسپانسیون را به جرمی ویسکوالاستیک تبدیل میکند که برای انبساط آماده است. حتی انحرافهای جزئی در زمان توقف یا گرمایش میتواند ژلاتینهشدن را مختل کند و مستقیماً بر تردی نهایی تأثیر بگذارد—توانایی اکسترودر در تعادلدادن برش، گرما و فشار در یک مرحلهٔ پیوسته، اساسی برای بافت سبک و خردشدار متمایز این محصول است.
انبساط و پفشدن در خروجی دای: پیدایش شکل چیتو و تخلخل آن
هنگامی که خمیر بسیار داغ از قالب خارج میشود، فشار از حدود ۳۵ بار به سطح اتمسفر کاهش مییابد—که باعث تبدیل ناگهانی رطوبت داخلی به بخار و متورمشدن ماتریس نشاسته میگردد. این انبساط در مقیاس میلیثانیهای، شبکهای ظریف و پیوسته از حفرههای هوا ایجاد میکند که با سرد شدن جامد میشوند و تخلخل و سفتی را ثابت میکنند. هندسه قالب شکل مقطع عرضی را تعیین میکند—مثلاً یک سوراخخمیده، پیچشدگی مشخصکنندهٔ سیتو را ایجاد میکند—درحالیکه برش هماهنگ روی سطح، قطعاتی با طول یکنواخت تولید میکند. گذار شیشهای نشاسته در حین سرد شدن سریع، سطح بیرونی سفت و شکستنی را تعیین میکند. ازآنجاکه انبساط بسیار حساس است، کنترل دقیق رطوبت (۱۸ تا ۲۲ درصد در لحظهٔ خروج از قالب) و دمای ذوب ضروری است: رطوبت کم، انبساط را محدود کرده و قطعاتی فشرده ایجاد میکند؛ در مقابل، رطوبت زیاد دیوارههای حفرهها را تضعیف کرده و باعث ایجاد بافتی شکننده و خردشونده میشود. نتیجهٔ نهایی، یک پاف با چگالی پایین اما مقاومت ساختاری بالا است که آمادهٔ خشککردن و عطردهی میباشد.
پارامترهای کلیدی که شکستنیبودن را تعیین میکنند: دما، رطوبت و زمان توقف
کنترل منطقهٔ استوانهای (۱۴۰ تا ۱۶۵ درجهٔ سانتیگراد) و تأثیر آن بر ژلاتینهشدن نشاسته
دمای استوانهای تعیینکنندهٔ ژلاتینهشدن نشاسته است — این دگرگونی اصلی، آرد ذرت خام را به مذابی قابل انبساط و پیوسته تبدیل میکند. گرمایش چندمنطقهای شیب حرارتی پایداری را حفظ میکند که معمولاً از ۱۴۰ درجهٔ سانتیگراد در ناحیهٔ ورود مواد تا حدود ۱۶۵ درجهٔ سانتیگراد در نزدیکی سرآغاز افزایش مییابد. این پیشرفت اطمینان حاصل میکند که پخت یکنواخت باشد و سوختگی رخ ندهد. در این محدودهٔ دمایی و زمان توقف ۱۰ تا ۲۰ ثانیهای، دانههای نشاسته بهطور کامل آبگیری کرده، متورم شده و بلورینگی خود را از دست میدهند — و اینگونه ویسکوزیتهٔ مطلوب مذاب حاصل میشود. گرمای ناکافی باقیماندن دانههای نشاستهٔ غیرژلاتینهشده را بهدنبال دارد که انبساط را مختل کرده و محصولی سنگین و سفت تولید میکند؛ در مقابل، گرمای بیشازحد پلیمرهای نشاسته را تخریب کرده و بافتی ضعیف و خردشونده ایجاد میکند. مدیریت دقیق مناطق دمایی به اپراتوران اجازه میدهد رئولوژی مذاب را برای دستیابی به ساختار متخلخل و جویدنیِ هدف تنظیم کنند.
بهینهسازی رطوبت (۱۸ تا ۲۲ درصد) و فشار (۳۰ تا ۵۰ بار) برای انبساط یکنواخت
میزان رطوبت (۱۸ تا ۲۲ درصد) نقش دوگانهای ایفا میکند: بهعنوان پلاستیسایزری که ویسکوزیته ذوب را کاهش داده و انتقال روان را فراهم میسازد، و همچنین بهعنوان عامل اصلی حبابزایی برای انبساط. تحت فشارهای شیاری ۳۰ تا ۵۰ بار، آب در حالت فوقگرم باقی میماند—سپس در سرآغاز، بهصورت ناگهانی به بخار تبدیل شده و ماتریس نشاسته را منبسط میکند. در صورت کمتر از ۱۸ درصد بودن رطوبت، ذوب بیشازحد ویسکوز میشود، که منجر به افزایش گشتاور و خطر انبساط نامنظم میگردد؛ و در صورت بیشتر از ۲۲ درصد بودن رطوبت، آب اضافی ذوب را خنک کرده و دیوارههای سلولی را ناپایدار میسازد و در نتیجه محصولی نرم و غیرتُرد تولید میشود. حفظ این پنجره باریک از رطوبت و فشار، انبساط یکنواخت را در تمام قطعات تضمین میکند—و همین امر باعث ایجاد آن حس سبک و انعطافپذیرِ تردی میشود که مصرفکنندگان انتظار دارند.
پایاندهی پس از اکسترودر: سرخکردن، خشککردن و چسباندن طعم
پس از اکستروژن و برش، پفهای داغ و نرم به خشککن پیوسته منتقل میشوند که در آن رطوبت از حدود ۲۰ تا ۲۵ درصد به سطح پایدار ۲ تا ۵ درصد کاهش مییابد. این مرحله ماتریس متخلخل نشاسته را سخت کرده و خاصیت شکستنپذیری را تثبیت میکند؛ خشککردن ناکافی منجر به انعطافپذیری بیش از حد و چسبندگی ضعیف طعمدهندهها میشود. پس از خنکشدن تا دمای محیط، پفها ممکن است برای افزایش سفتی سطحی و رنگ طلایی، تحت فرآیند سریع سرخکردن یا پخت قرار گیرند که این امر بستگی به نوع محصول دارد. سپس طعمدهی انجام میشود: ابتدا افشانهای ظریف از روغن گیاهی بهعنوان چسباننده اسپری میشود و سپس پودرهای خشک طعمدهنده در درام چرخان بهصورت یکنواخت پوشش داده میشوند. استفاده بیش از حد از روغن باعث چربیزدگی میشود؛ درحالیکه استفاده کم از روغن منجر به جداشدن طعمدهندهها میگردد. مهمتر از همه، مدیریت دقیق رطوبت در مرحله خشککردن عامل نامرئی است که هم خاصیت شکستنپذیری ساختاری را تضمین میکند و هم پوشش پنیری چسبنده و قابل اعتماد را فراهم میسازد — که این ویژگی، نشانهٔ نهایی این نوشیدنی است.
پرسشهای متداول
نقش اصلی اکسترودر چیتو در تولید نوشیدنیها چیست؟
نقش اصلی اکسترودر چیتو این است که مایع نیمهآماده ذرت را به غذاهای سبک و متخلخل با طعم پنیر تبدیل کند؛ این کار با ترکیب همزمان انتقال، اختلاط، پخت و شکلدهی در یک فرآیند خودکار انجام میشود.
طراحی پیچ و مناطق بدنه چگونه بر فرآیند اکستروژن تأثیر میگذارند؟
طراحی پیچ جهت حرکت مواد، شدت برش و یکنواختی ذوب را کنترل میکند، در حالی که مناطق بدنه گرمایش کنترلشدهای را فراهم میسازند که برای ژلاتینهشدن نشاسته و پلاستیکشدن ذوب ضروری است.
چرا محتوای رطوبت در فرآیند اکستروژن حیاتی است؟
محتوای رطوبت (۱۸ تا ۲۲ درصد) از اهمیت بالایی برخوردار است، زیرا ویسکوزیته ذوب را کاهش داده و امکان انتقال مواد را فراهم میکند و همچنین عامل اصلی ایجاد ساختار متخلخل و پفدار در لحظه خروج از سری (دای) است.
چه پارامترهایی بر خوشخردی و بافت چیتوها تأثیر میگذارند؟
خوشخردی و بافت تحت تأثیر دماي بدنه، محتوای رطوبت، فشار، زمان اقامت و روشهای خشککردن و سرخکردن پس از اکستروژن قرار میگیرند.