 EN

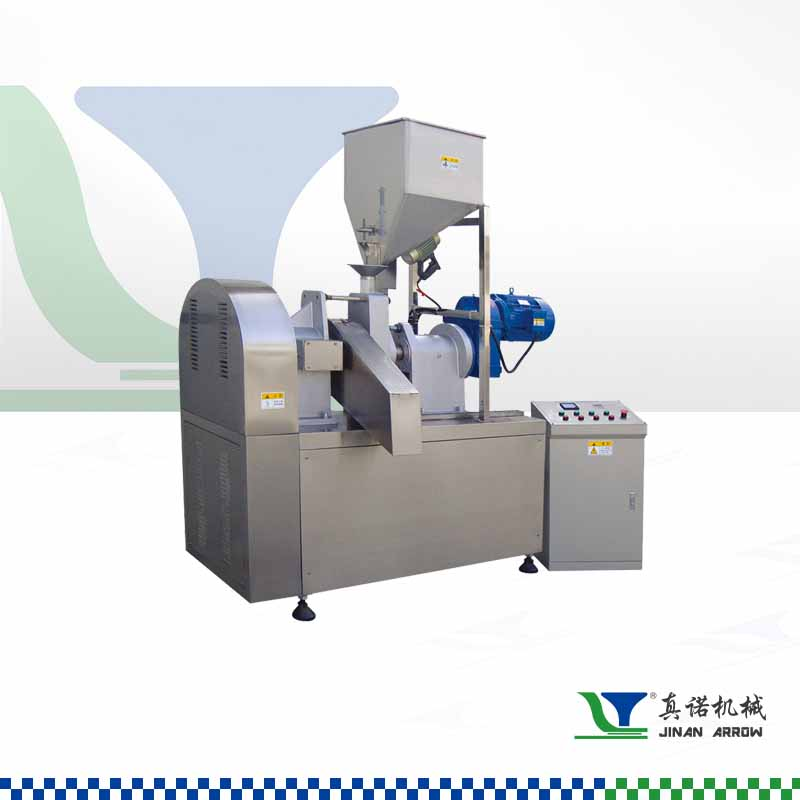
Cheeto Ekstrüderi: Əsas Funksiya və Sistem Haqqında Ümumi Məlumat
Cheeto Ekstrüderi Nədir? Qida İstehsalında Maşının Rolunun Müəyyənləşdirilməsi
Cheeto ekstruderi — qabaqcadan hazirlanmis mısır unu qarışığından yüngül, havali pendir çubuqlarını və xarakterik xırıldayanlığı ilə tanınan bir qida ekstruziya sistemi olup, yüksək temperaturda qısa müddət ərzində (HTST) işləyir. Partiya şəklində bişirmədən fərqli olaraq, bu sistem daşınma, qarışdırma, bişirmə və formalılaşdırma proseslərini tək avtomatlaşdırılmış əməliyyatda birləşdirir. Qabaqcadan nəmləndirilmiş mısır unu ekstruderə daxil olur; burada intensiv sürüşmə qüvvəsi və nəzarət olunan termal enerji nişastanı jelatinləşdirir, zülalları denaturasiya edir və ərimə təzyiqini artırır — bu da çıxış delikdə sürətli genişlənməyə imkan verir. Çıxış zamanı anidən baş verən təzyiq düşüşü daxili nəmi buxara çevirir və xəmiri poroz, köpüklü struktura çevrilir; bu struktura demək olar ki, dərhal bərkimə baş verir. Temperaturun, nəmin və vida sürətinin dəqiq nəzarəti ilə ekstruder sıxlıq və ağızda hiss etmənin sabitliyini təmin edir — beləliklə, bu cihaz müasir xırıldayan qidalı ərzaqların istehsalında əsas komponent kimi çıxış edir.
Əsas komponentlər: Vida dizaynı, boru zonaları və çıxış deliyinin yığılması
Dəqiq mühəndisliklə hazırlanmış komponentlər qarışıq maıs ununu bitmiş pufqlara çevirmək üçün birgə işləyir:
- Civata dizaynı – Adətən eyni istiqamətdə fırlanan iki vida konfiqurasiyası, materialın irəli sürülmesini, deformasiya intensivliyini və ərimənin bircinsliyini idarə etmək üçün daşınma, yoğurma və tərs pilləli elementləri daxil edən valdan ibarətdir — bu da nişasta gelatinizasiyasını və son genişlənməni birbaşa təsir edir.
- Barrel zonaları – Qabıqlı barrel, qida, sıxılma və ölçmə bölmələrinə bölünür və müstəqil temperatur nəzarətini təmin edir. İstiləşdirilmiş zonalar (140–165 °C) qarışığın postepen şəkildə bişirilməsini və plastikləşdirilməsini təmin edir və die axını üçün optimal özlülüyü saxlayır.
- Die yığılması – Die lövhəsi təzyiqli əriməni saplar şəklində formalaşdırır; fırlanan üz kəsicisi çıxan ipi yüksək sürətlə kəsərək bərabər parça uzunluqları əldə edir — bu, sabit xırıldama səsini, effektiv sonradan ekstruziya yağ udmasını və dadlandırıcıların yapışmasını təmin etmək üçün çox vacibdir.
Ekstruziya prosesinin mexanikası: Xəmirdən xırıldayan pufqa
Kəsmə, İstilik və Təzyiq: Cheeto Ekstruderinin Qarğıdalı Unu Qarışığını Necə Dönüşdürdüyü
Barrellin daxilində nəmli qarğıdalı unu qarışığı fırlanan vint tərəfindən güclü mexaniki kəsməyə məruz qalır; eyni zamanda barrelin isidici elementləri və sürtünmə istiliyi onun temperaturunu sürətlə artırır. Bu birləşmə nişasta granullarının su udmasını, şişməsini və tamamilə jelatinləşməsini təmin edir; zəncirvari zülallar eyni zamanda denaturasiyaya uğrayır. Növbə ilə ötürücü və qarışdırıcı vint elementləri eriyik massanın irəliləyici bərabərləşdirilməsini təmin edir və daxili təzyiqi 30–50 bar səviyyəsinə qaldırır — bu, xəmirin sıxılmasına və tam hidratasiyaya, həmçinin istilik keçirilməsinə zəmanət verəcək qədər yüksəkdir. Bu dəqiq idarə olunan mühit qarışığı genişlənə bilən viskoelastik kütləyə çevirir. Yaşayış müddətində və ya isidilmədə belə kiçik sapmalar jelatinləşməni pozaraq son nəticədəki xırda-xırda keyfiyyətini birbaşa təsir edə bilər — ekstruderin kəsmə, istilik və təzyiqi bir neçə prosesdə deyil, yalnız bir kəsilməz addımda tarazlaşdırma qabiliyyəti pufun yüngül mətnurası və fərqləndirici xırda-xırda səsini yaratmaq üçün əsasdır.
Die Çıxışında Genişlənmə və Şişmə: Cheeto Formalarının və Porozluqun Yaranması
Sobada qızdırılmış xəmir die-dən çıxdıqda təzyiq təxminən 35 bardan atmosfer səviyyəsinə enir—bunun nəticəsində daxili nəm buxara çevrilir və nişasta matrisi şişir. Bu millisaniyəlik genişlənmə havanın incə, bir-biri ilə əlaqəli kisəciklər şəklində şəbəkəsi yaradır; soyudulduqda bu kisəciklər sabitləşir və porozluq ilə bərklik qorunur. Die-nin həndəsi forması en kəsiyinin formasını müəyyən edir—əyrilən delik məşhur Cheeto quruluşunu verir—eyni zamanda üzlük kəsmə sistemi bərabər uzunluqlu hissələr əmələ gətirir. Sürətli soyudulma zamanı nişastanın şüşə keçidi xarici bərk, xırıldayan qatı formalaşdırır. Genişlənmə o qədər həssas olduğu üçün nəmin (die çıxışında 18–22%) və ərimə temperaturunun dəqiq nəzarəti vacibdir: çox az nəm şişməni məhdudlaşdırır və sıx strukturlu məhsullar alınır; çox çox nəm isə hüceyrə divarlarını zəiflədir və qırılgan, qırıq-qırıq tekstura yaradır. Nəticədə aşağı sıxlıqlı, lakin strukturca möhkəm bir şişmiş məhsul alınır—qurutma və dadlandırılmaya hazır.
Qırıq qatılığına təsir edən əsas parametrlər: Temperatur, nəmlik və qalma müddəti
Barrel zonalarının idarə edilməsi (140–165°C) və nişastanın jelatinləşməsinə təsiri
Barrel temperaturu nişastanın jelatinləşməsini müəyyən edir — bu, xam qarğıdalı ununun genişlənə bilən, birləşmiş əriməyə çevrilməsinin mühüm çevrilməsidir. Çoxzonal isidilmə adətən qida dəliyində 140°C-dən die yaxınlığında təxminən 165°C-ə qədər sabit istilik qradiyenti yaradır. Bu irəliləyiş yanğın olmadan bərabər bişirməni təmin edir. Bu temperatur aralığında və 10–20 saniyəlik qalma müddətində nişasta qranulları tam şəkildə hidratlaşır, şişir və kristalliklərini itirir — beləliklə optimal ərimə özlülüyü əldə olunur. Kifayət qədər istilik olmaması gelatinləşməmiş qranullara səbəb olur ki, bu da genişlənməni maneə törədir və sıx, sərt qabarcıqlar verir; artıq istilik isə nişasta polimerlərini parçalayır və zəif, qırıq-qırıq strukturlar yaradır. Dəqiq zona idarə edilməsi operatorlara hədəf poroz strukturu və xırda-xırda diş hissi üçün ərimə reologiyasını optimallaşdırmağa imkan verir.
Sabit genişlənmə üçün nəmlik optimallaşdırılması (18–22%) və təzyiq (30–50 bar)
Nəmlik miqdarı (18–22 %) iki funksiya yerinə yetirir: ərimiş kütlənin ötürülməsini asanlaşdıran plastifikator kimi və genişlənmə üçün əsas qazverici kimi. Barrellərdə 30–50 bar təzyiq altında su superistil qalır və sonra die-də buxarlanaraq nişasta matrisini köpük halına gətirir. Nəmlik miqdarı 18 % aşağı düşərsə, ərimiş kütlə çox viskoz olur, bu da momenti artırır və bərabərsiz genişlənməyə səbəb olur; 22 % yuxarıda isə artıq su ərimiş kütləni soyudur və hüceyrə divarlarını sabitsizləşdirir, nəticədə yumşaq və xırıldayan puf lar alınır. Bu dar nəmlik-təzyiq pəncərəsinin saxlanması hər bir məhsulun bərabər genişlənməsini təmin edir və istehlakçıların gözlədiyi yüngül, elastik xırıldanma effektini yaradır.
Ekstruziyadan Sonrakı Bitirmə: Qızdırma, Qurutma və Dadın Birləşməsi
Ekstruziya və kəsildikdən sonra qızdırılmış, plastik pufqlar nəmliyi təqribən 20–25% -dən sabit 2–5% səviyyəsinə endirən davamlı quruducuya keçir. Bu addım poroz nişasta matrisini bərkidir və xırda xırda qalmağı təmin edir — yetərsiz qurutma rezinli (çeynənən) məhsul və dadlandırıcıların zəif yapışmasını ilə nəticələnir. Otaqa temperaturuna soyudulduqdan sonra pufqlar məhsul variantından asılı olaraq səthlərinin sərtliyini və qızıl rəngini artırmaq üçün sürətli qızdırma (flash-frying) və ya sobada bişirməyə məruz qala bilər. Dadlandırıcının tətbiqi belə aparılır: bitki yağından ibarət incə buxar püskürülür ki, bu da bağlayıcı kimi işləsin; sonra quru dadlandırıcı tozları dövrədə fırlanan baraban içində bərabər örtülməsi üçün qarışdırılır. Artıq yağlama yağlılıq yaradır; yetərsiz yağlama isə dadlandırıcının tökülməsinə səbəb olur. Əsas məsələ odur ki, qurutma zamanı düzgün nəm idarəetməsi görünməyən bir levar kimi çıxış edir və həm strukturlu xırda xırda qalmağı, həm də etibarlı, yapışqan pendir örtüyünü təmin edir — bu da qəlyanaltı məhsulun son xüsusiyyətidir.
Tez-tez verilən suallar
Qəlyanaltı istehsalında Cheeto ekstruzerinin əsas rolu nədir?
Cheeto ekstruderinin əsas rolu, qabaqcadan emal edilmiş qarğıdalı unu qarışığını, daşınma, qarışdırma, bişirmə və formalılaşdırma əməliyyatlarını birləşdirərək yüngül, havalandırılmış pendir çubuqlarına çevirməkdir.
Sürüşmə vinti dizaynı və baraban zonaları ekstruziya prosesini necə təsir edir?
Sürüşmə vinti dizaynı materialın irəliləməsini, sürtünmə intensivliyini və ərimə bircinsliyini idarə edir, baraban zonaları isə nişastanın jelatinizasiyası və ərimənin plastikləşdirilməsi üçün lazım olan nəzarət olunan isidilməni təmin edir.
Niyə ekstruziya zamanı rütubət miqdarı çox vacibdir?
Rütubət miqdarı (18–22 %) çox vacibdir, çünki o, daşınma üçün ərimə viskozitesini azaldır və çıxış deliği ilə çıxarkən poroz çubuq strukturu yaradan əsas şişirmə agentidir.
Cheetosların xırıldamasını və teksturasını hansı parametrlər təsir edir?
Xırıldama və tekstura baraban temperaturu, rütubət miqdarı, təzyiq, qalma müddəti və ekstruziyadan sonrakı qurutma və qızdırma üsullarından asılıdır.
Mündəricat
- Cheeto Ekstrüderi: Əsas Funksiya və Sistem Haqqında Ümumi Məlumat
- Ekstruziya prosesinin mexanikası: Xəmirdən xırıldayan pufqa
- Qırıq qatılığına təsir edən əsas parametrlər: Temperatur, nəmlik və qalma müddəti
- Ekstruziyadan Sonrakı Bitirmə: Qızdırma, Qurutma və Dadın Birləşməsi
- Tez-tez verilən suallar