 EN

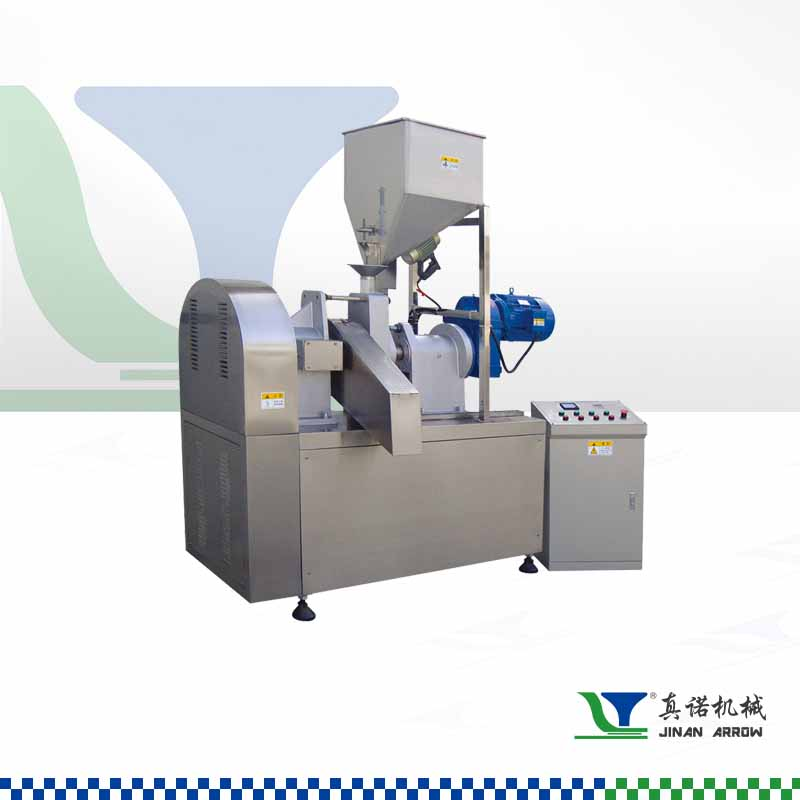
Cheeto Ekstrüderi: Temel İşlev ve Sistem Genel Bakışı
Cheeto Ekstrüderi Nedir? Atıştırmalık Üretiminde Makinenin Rolünü Tanımlamak
Cheeto ekstrüderi, önceden nemlendirilmiş mısır unu karışımlarını, karakteristik çıtırlığıyla bilinen hafif, aerasyonlu peynir atıştırmalıklarına dönüştürmek üzere tasarlanmış, özel bir yüksek sıcaklık-kısa süre (HTST) gıda ekstrüzyon sistemidir. Parti halinde pişirme yönteminin aksine, bu sistem taşıma, karıştırma, pişirme ve şekillendirme işlemlerini tek bir otomatik işlemde birleştirir. Önceden hidratize edilmiş mısır unu, ekstrüdere girer; burada yoğun kayma kuvveti ve kontrollü termal enerji, nişastayı jelatinize eder, proteinleri denatüre eder ve erimiş hamur basıncı oluşturur—böylece kalıp çıkışında hızlı genişleme sağlanır. Çıkışta ani basınç düşüşü, içteki nemi aniden buhara çevirerek hamuru gözenekli, kabarcıklı bir yapıya genişletir; bu yapı neredeyse anında katılaşır. Sıcaklık, nem ve vida hızı dikkatlice düzenlenerek, yoğunluk ve ağızda hissedilen dokunun tutarlılığı sağlanır; bu da Cheeto ekstrüderini modern çıtır atıştırmalık üretiminin kritik merkezi yapar.
Ana Bileşenler: Vida Tasarımı, Gövde Bölümü ve Kalıp Dizisi
Hassas mühendislikle üretilen bileşenler, ham mısır ununu bitmiş gevretilere dönüştürmek için bir arada çalışır:
- Şerit tasarımı – Genellikle aynı yönde dönen çift vida konfigürasyonuyla donatılmış mil, malzemenin ilerlemesini, kayma şiddetini ve erimiş karışımın homojenliğini kontrol etmek üzere taşıma, yoğurma ve ters eğimli elemanlardan oluşur; bu durum nişasta jelleşmesini ve nihai şişmeyi doğrudan etkiler.
- Silindir bölgeleri – Ceketli silindir, besleme, sıkıştırma ve ölçüm bölümlerine ayrılarak bağımsız sıcaklık kontrolüne olanak tanır. Isıtılan bölgeler (140–165 °C), karışımdaki sıvıyı kademeli olarak pişirir ve plastikleştirirken, kalıp akışına uygun optimal viskoziteyi korur.
- Kalıp Montajı – Kalıp plakası, basınç altındaki erimiş karışımı iplikler haline getirir; dönen yüz kesici, çıkan ipi yüksek hızda keserek eşit parça uzunlukları üretir—bu durum tutarlı gevrekliği ve sonrası yağ emilimi ile baharat yapışmasının verimliliği açısından kritiktir.
Ekstrüzyon Sürecinin Mekaniği: Hamurdan Gevretilere
Kayma, Isı ve Basınç: Cheeto Ekstrüderi Nasıl Mısır Unu Karışımını Dönüştürür
Silindirin içinde, nemlendirilmiş mısır unu karışımları dönen vida tarafından yoğun mekanik kayma etkisine maruz kalırken, silindir ısıtıcıları ve sürtünme ısısı karışımın sıcaklığını hızla yükseltir. Bu birleşim, nişasta granüllerinin suyu emmesine, şişmesine ve tamamen jelatinize olmasına neden olur; proteinler aynı zamanda denatüre olur. İletim ve karıştırma vidalarının alternatif elemanları, erimiş karışımın kademeli homojenleşmesini sağlar ve iç basıncı 30–50 bar seviyesine çıkarır—bu basınç, hamuru sıkıştırmak ve kapsamlı hidrasyon ile termal transferi garanti etmek için yeterlidir. Bu hassas olarak kontrol edilen ortam, karışımdan şişirilebilir, viskoelastik bir kitle oluşturur. Kalma süresi veya ısıtmada bile en küçük sapmalar, jelatinizasyonu bozabilir ve dolayısıyla son çıtırlığı doğrudan etkileyebilir—ekstrüderin kayma, ısı ve basıncı tek bir sürekli adımda dengede tutabilmesi, Cheeto’nun hafif dokusu ve karakteristik çıtırlığını sağlamak açısından temel bir özelliktir.
Kalıp çıkışında genişleme ve şişirme: Cheeto şeklinin ve gözenekliliğin doğuşu
Aşırı ısıtılmış hamur kalıp çıkışında basınç, yaklaşık 35 bar’dan atmosferik seviyelere düşer—böylece iç nem anında buharlaşır ve nişasta matrisi şişer. Bu milisaniye ölçekli genişleme, ince ve birbirine bağlı bir hava hücreleri ağı oluşturur; soğuma sırasında bu yapı katılaşarak gözenekliliği ve sertliği sabitler. Kalıbın geometrisi kesit şeklini belirler: kıvrımlı bir açıklık, efsanevi Cheeto kıvırmasını üretir; eşzamanlı yüzey kesimi ise eşit uzunluklarda ürün sağlar. Hızlı soğuma sırasında nişastanın cam geçişi, sert ve çıtır dış yüzeyi oluşturur. Genişleme çok hassas olduğundan, nemi (kalıptan çıkışta %18–%22) ve erime sıcaklığını kesin biçimde kontrol etmek gerekir: yetersiz nem şişmeyi sınırlar ve yoğun parçalar ortaya çıkarırken; fazla nem hücre duvarlarını zayıflatır ve kırılgan, döküntülü dokulara neden olur. Sonuç olarak düşük yoğunluklu, yapısal olarak dayanıklı bir şişmiş ürün elde edilir—kurutma ve tatlandırma için hazır hâldedir.
Çıtırlığı Belirleyen Kritik Parametreler: Sıcaklık, Nem ve Bekleme Süresi
Silindir Bölgesi Kontrolü (140–165 °C) ve Nişastanın Jelleşmesi Üzerindeki Etkisi
Silindir sıcaklığı, ham mısır ununun şişebilir ve birleşik bir erimiş kütleye dönüşmesinde temel olan nişasta jelleşmesini belirler. Çok bölgeli ısıtma, genellikle besleme ağzında 140 °C’den başlayıp kalıba yakın bölgede yaklaşık 165 °C’ye kadar yükselen sabit bir termal gradyan sağlar. Bu artış, yakma olmadan eşit pişirmeyi garanti eder. Bu sıcaklık aralığında ve 10–20 saniyelik bir kalma süresiyle nişasta tanecikleri tamamen hidratlanır, şişer ve kristalin yapısını kaybeder—böylece optimal erimiş viskozite elde edilir. Yetersiz ısı, şişmemiş tanecikler bırakır; bu da şişmeyi engeller ve yoğun, sert patlamalar meydana gelir. Aşırı ısı ise nişasta polimerlerini bozar ve zayıf, kırılgan dokular oluşturur. Hassas bölge yönetimi, operatörlerin hedeflenen gözenekli yapıyı ve çıtır kıvamı için erimiş reolojisini ayarlamasına olanak tanır.
Tutarlı Şişmeyi Sağlamak İçin Nem Optimizasyonu (18–22 %) ve Basınç (30–50 bar)
Nem içeriği (%%18–22%%), akışkanlığı düşürerek püskürtme sürecini kolaylaştıran bir plastikleştirici olarak ve aynı zamanda şişme için ana köpük oluşturma maddesi olarak çift işlev görür. Silindir basıncı %%30–50%% bar iken su süperısıtılır; ardından kalıp çıkışında aniden buharlaşarak nişasta matrisini köpük haline getirir. Nem içeriği %%18%%’den düşükse eriyik aşırı viskoz hâle gelir, bu da torku artırır ve düzensiz şişmeyi beraberinde getirir; %%22%%’den yüksekse fazla su eriyiği soğutur ve hücre duvarlarını kararsız hâle getirir; sonuçta yumuşak ve çıtır olmayan kabartmalar oluşur. Bu dar nem-basınç aralığının korunması, her parçada eşit şişmeyi sağlar ve tüketici tarafından beklenen hafif, elastik çıtırlığı garanti eder.
Ekstrüzyon Sonrası İşlemler: Kızartma, Kurutma ve Lezzet Tutunması
Ekstrüzyon ve kesim işleminden sonra sıcak, plastik puf lar sürekli kurutucuya taşınır; burada nem oranı yaklaşık %20–25’ten sabit %2–5’e düşer. Bu adım, gözenekli nişasta matrisini sertleştirir ve çıtırlığı sabitler—yetersiz kurutma, elastiklik (çörekimsi dokusu) ve baharat yapışmasının zayıflamasına neden olur. Odun sıcaklığına soğuduktan sonra puf lar, ürün çeşidine göre yüzey sertliğini ve altın rengini artırmak amacıyla anlık kızartmaya veya fırınlanmaya tabi tutulabilir. Daha sonra tat uygulaması yapılır: bitkisel yağdan oluşan ince bir sis püskürtülerek yapıştırıcı işlevi görür; ardından kuru baharat tozları dönen bir tamburda eşit şekilde kaplanana kadar karıştırılır. Aşırı yağlama, yağlı bir dokuya yol açar; yetersiz yağlama ise baharatın dökülmesine neden olur. En önemlisi, kurutma sırasında doğru nem yönetimi, hem yapısal çıtırlığı hem de güvenilir, yapışkan peynir kaplamasını sağlayan görünmeyen kilit faktördür—bu da atıştırmalık ürünün nihai damgasıdır.
SSS
Cheeto ekstrüderinin atıştırmalık üretimindeki birincil rolü nedir?
Cheeto ekstrüderinin birincil görevi, ön koşullandırılmış mısır unu süspansiyonunu, taşıma, karıştırma, pişirme ve şekillendirme işlemlerini tek bir otomatik işlemde birleştirerek hafif, aerasyonlu peynir atıştırmalıklarına dönüştürmektir.
Vida tasarımı ve silindir bölgeleri ekstrüzyon sürecini nasıl etkiler?
Vida tasarımı, malzemenin ilerletilmesini, kayma şiddetini ve erimiş homojenliği kontrol eder; buna karşılık silindir bölgeleri, nişasta jelleşmesi ve erimiş plastikleştirme için gerekli kontrollü ısıtmayı sağlar.
Neden nem içeriği ekstrüzyon sırasında kritiktir?
Nem içeriği (%18–%22), taşınabilirlik için erimiş viskozitesini düşürür ve kalıptan çıkışta gözenekli patlamış dokuyu oluşturan temel şişirme maddesidir.
Cheetos’un çıtırlığı ve dokusunu hangi parametreler etkiler?
Çıtırlık ve doku, silindir sıcaklığı, nem içeriği, basınç, kalma süresi ve ekstrüzyondan sonraki kurutma ile kızartma teknikleri tarafından etkilenir.