 EN

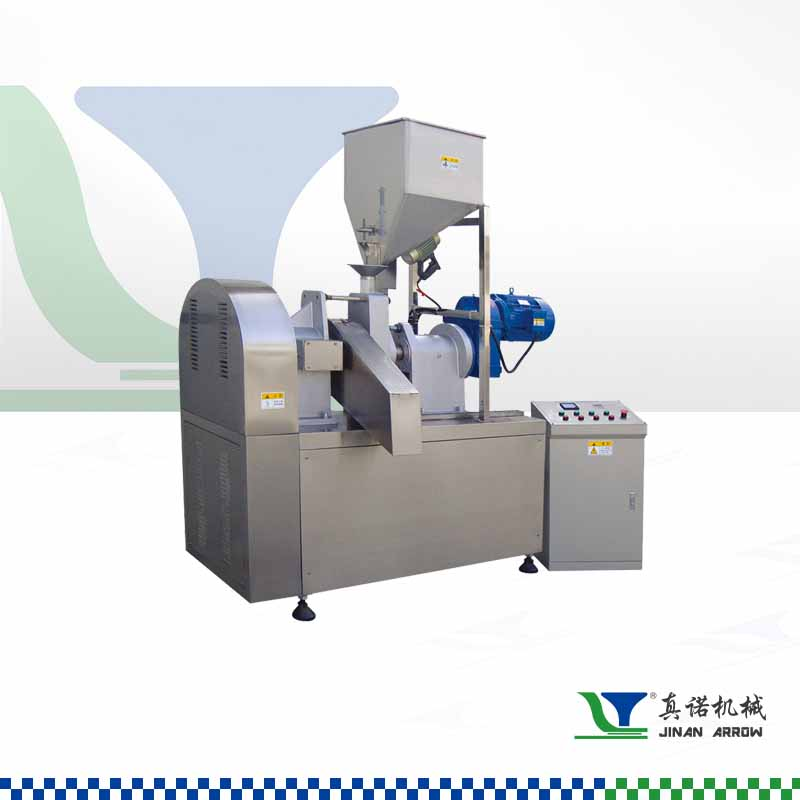
チートスエクストルーダー:基本機能とシステム概要
チートスエクストルーダーとは?スナック製造における機械の役割の定義
チートス製造用エクストルーダーは、前処理済みのトウモロコシ粉スラリーを、軽量でふわっとしたチーズ風味のポップスナックに、特有のサクサク食感とともに連続的に変換するよう設計された、高温短時間(HTST)方式の専用食品エクストルージョン装置です。従来のバッチ式調理とは異なり、搬送・混合・加熱・成形をすべて1つの自動化工程で行います。予め水分を含ませたトウモロコシ粉がエクストルーダーに投入されると、強いせん断力と厳密に制御された熱エネルギーによって、でんぷんがゲル化し、タンパク質が変性するとともに、溶融圧が形成されます。これにより、ダイ(成形口)出口での急速な膨張が可能になります。出口部では急激な減圧によって内部の水分が瞬時に蒸気となり、生地が多孔質で気泡状の構造に膨らみ、ほぼ即座に固化します。温度・水分量・スクリュー回転速度を精密に制御することで、製品の密度や口どけ感を一定に保ち、現代のサクサク系スナック製造において不可欠な核心的装置となっています。
主な構成要素:スクリュー形状、バレルの加熱ゾーン、ダイアセンブリ
高精度で設計された部品が連携して、粗挽きトウモロコシ粉から完成品のスナック(パフ)を製造します。
- スクリュー設計 – 通常は同方向回転の二軸ねじ方式で、シャフトには搬送、混練、逆ピッチの各要素が組み込まれており、材料の送り速度、せん断強度、溶融物の均一性を制御します。これにより、でんぷんのゲル化および最終的な膨張特性が直接的に左右されます。
- バレル加熱帯 – ジャケット構造のバレルは、供給帯、圧縮帯、計量帯の3つのセクションに分けられ、それぞれ独立した温度制御が可能です。加熱帯(140~165℃)では、スラリーを段階的に加熱・可塑化し、ダイへの流動に最適な粘度を維持します。
- ダイアセンブリ – ダイプレートは加圧された溶融物をストランド状に成形します。回転式フェイスカッターが高速で押し出されるロープを切断し、均一な長さの製品を得ます。これは、食感のばらつきを抑え、後工程における油吸収効率およびシーズニングの付着性を確保する上で極めて重要です。
押出プロセスの機構:生地からサクサクのパフへ
せん断・熱・圧力:チートス用押出機がトウモロコシ粉スラリーを変化させる仕組み
バレル内部では、回転するスクリューによる強い機械的せん断力が湿潤コーンミールスラリーに加わり、同時にバレルヒーターと摩擦熱によって温度が急速に上昇します。この複合的な作用により、でんぷん粒子が水分を吸収・膨潤し、完全にゲル化するとともに、タンパク質も同時に変性します。搬送要素と混合要素が交互に配置されたスクリュー構造により、溶融状態の材料は段階的に均質化され、内部圧力は30~50バールに達します。この圧力は生地を十分に圧縮し、完全な水和および熱伝達を保証するのに十分です。こうした厳密に制御された環境のもとで、スラリーは膨張に備えた粘弾性の塊へと変化します。滞留時間や加熱条件にわずかでもずれが生じると、ゲル化が不十分となり、最終製品のサクサク感に直接影響を与えます。つまり、押出機がせん断・加熱・加圧を単一の連続工程で正確にバランスさせる能力こそが、チートス特有の軽やかな食感と歯ごたえの根源なのです。
ダイ出口での膨張・膨化:チートスの形状と多孔性の誕生
過熱された生地がダイスから押し出される際、圧力は約35バールから大気圧まで急激に低下し、内部の水分が瞬時に蒸気となって膨張し、スターチ(でんぷん)のマトリクスを膨らませます。このミリ秒単位の膨張によって、微細で相互に連通した空気胞のネットワークが形成され、冷却とともに固化して、多孔質構造と剛性が固定されます。ダイスの形状が断面形状を決定し、湾曲した開口部では、チートス特有のカール形状が得られます。また、面切断装置との同期により、均一な長さの製品が得られます。急速冷却中のスターチのガラス転移により、硬くサクサクとした外層が形成されます。膨張は極めて感度が高いため、ダイス出口における水分量(18~22%)および溶融温度の精密な制御が不可欠です。水分が少なすぎると膨らみが不十分となり、密度の高い製品になります。逆に多すぎると細胞壁が弱くなり、もろく崩れやすい食感となってしまいます。こうして得られるのは、低密度でありながら構造的に頑健な「プフ」状の製品であり、乾燥およびフレーバー付与工程へと進みます。
サクサク感を決定する重要なパラメーター:温度、水分量、滞留時間
バレル加熱ゾーン制御(140~165℃)とスターチのゲルatin化への影響
バレル温度はスターチのゲルatin化を支配する——これは、生のトウモロコシ粉を膨張可能で均一な溶融状態へと変える、極めて重要な変化である。複数ゾーンによる加熱により、供給口付近で約140℃からダイ直前で約165℃へと、安定した温度勾配が維持される。この段階的な上昇により、焦げ付きを防ぎながら均一な加熱が実現する。この温度範囲および10~20秒の滞留時間のもとで、スターチ粒子は十分に水分を吸収・膨潤し、結晶性を失って完全にゲルatin化する——これにより、最適な溶融粘度が得られる。加熱が不十分だと未ゲルatin化粒子が残り、膨張が阻害されて硬く密度の高いポップ状製品となる。一方、過剰な加熱はスターチ高分子を劣化させ、もろく崩れやすい食感を引き起こす。各ゾーンの精密な温度管理によって、目的とする多孔質構造やサクサクとした食感に応じた溶融流変特性を調整することが可能である。
水分量の最適化(18~22%)と圧力制御(30~50バール)による安定した膨張
水分含有量(18~22%)は、溶融粘度を低下させ、スムーズな搬送を可能にする可塑剤としての役割と、膨張のための主な発泡剤としての役割の、二つの機能を果たします。バレル内圧力30~50バール下では、水は過熱された状態を保ち続け、ダイ直前で急激に蒸気化してスターチ基質を膨らませ、フォーム状にします。水分が18%未満になると、溶融物の粘度が高くなりすぎてトルクが上昇し、膨張が不均一になるリスクが高まります。一方、22%を超えると、過剰な水分が溶融物を冷却し、セル壁を不安定にすることで、柔らかくサクサク感のないパンチング状の製品が得られます。この狭い水分・圧力範囲を厳密に管理することで、すべての製品において均一な膨張が実現され、消費者が期待する軽やかで弾力のあるサクサク感が得られます。
押出後の仕上げ工程:油揚げ、乾燥、フレーバー付着
押出・カット後、熱く柔らかいポップスは連続式乾燥機へと送られ、水分含有率が約20~25%から安定した2~5%まで低下します。この工程により、多孔質のスターチ基盤が固化し、サクサク感が固定されます。乾燥が不十分だと、もっちりとした食感や調味料の付着不良を招きます。室温まで冷却された後、製品の種類に応じて、表面の硬さと黄金色を高めるため、瞬間揚げまたはベーキングが行われます。その後、風味付けが行われます。まず、植物油を微細なミスト状に噴霧して接着剤として機能させ、次にドライタイプの調味料粉末を回転ドラム内で均一にコーティングします。油の噴霧量が多すぎるとベタつきが生じ、少なすぎると調味料が剥がれやすくなります。特に重要なのは、乾燥工程における適切な水分管理です。これは、見た目には分からないものの、食感の「カリカリ感」と、チーズ調味料をしっかり定着させるという、このスナックの最終的な特徴を支える鍵となる工程です。
よくある質問
チートス用押出機のスナック製造における主な役割は何ですか?
チートスのエクストルーダーの主な役割は、前処理済みのトウモロコシ粉スラリーを、搬送・混合・加熱・成形を一体化した自動工程により、軽量で多孔質なチーズ風味のスナックに変換することです。
ねじ構造とバレルの加熱ゾーンは、エクストルージョン工程にどのような影響を与えますか?
ねじ構造は、材料の搬送、せん断強度、溶融物の均一性を制御し、一方でバレルの加熱ゾーンは、デンプンのゲル化および溶融物の可塑化に不可欠な、制御された加熱を提供します。
エクストルージョンにおける水分含有率が重要な理由は何ですか?
水分含有率(18~22%)は極めて重要であり、溶融物の粘度を低下させることで搬送を容易にするほか、ダイ出口での急激な膨張を引き起こす主要な発泡剤として機能し、多孔質のふわっとした食感を生み出します。
チートスのサクサク感や食感に影響を与える要因には何がありますか?
サクサク感や食感は、バレル温度、水分含有率、圧力、滞留時間、およびエクストルージョン後の乾燥・揚げ工程によって影響を受けます。