 EN

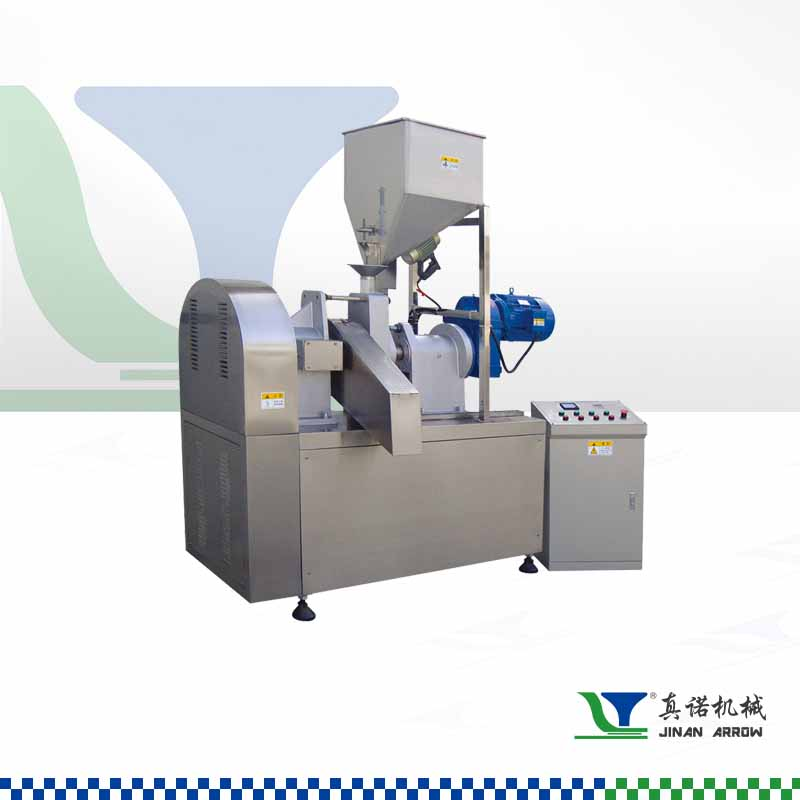
L’estrusore per Cheetos: funzione principale e panoramica del sistema
Che cos’è un estrusore per Cheetos? Definizione del ruolo della macchina nella produzione di snack
Un estrusore per Cheeto è un sistema specializzato di estrusione alimentare ad alta temperatura e breve tempo (HTST) progettato per trasformare in modo continuo una sospensione di farina di mais precondizionata in soffici e leggeri snack a base di formaggio, caratterizzati da una croccantezza distintiva. A differenza della cottura in lotti, integra in un’unica operazione automatizzata il trasporto, il mescolamento, la cottura e la formatura. La farina di mais preidratata entra nell’estrusore, dove l’intensa azione di taglio e l’energia termica controllata provocano la gelatinizzazione degli amidi, la denaturazione delle proteine e la generazione di pressione fusa, consentendo un’espansione rapida all’uscita dalla filiera. In corrispondenza dell’uscita, la brusca caduta di pressione trasforma l’umidità interna in vapore, causando l’espansione dell’impasto in una struttura porosa e spugnosa che si solidifica quasi istantaneamente. Regolando con precisione temperatura, umidità e velocità della vite, l’estrusore garantisce densità e sensazione in bocca costanti, rendendolo il cuore critico della moderna produzione di snack croccanti.
Componenti principali: progettazione della vite, zone del cilindro e gruppo di filiera
Componenti progettati con precisione lavorano in sinergia per trasformare la farina di mais grezza in fiocchi finiti:
- Progetto del bullone – Tipicamente una configurazione a doppia vite co-rotante, l’albero incorpora elementi di trasporto, impastatura e passo inverso per controllare l’avanzamento del materiale, l’intensità di taglio e l’omogeneità della fusione, influenzando direttamente la gelatinizzazione dell’amido e l’espansione finale.
- Zone del cilindro – Un cilindro rivestito, suddiviso in sezioni di alimentazione, compressione e dosaggio, consente un controllo indipendente della temperatura. Le zone riscaldate (140–165 °C) cuociono e plasticizzano progressivamente la sospensione, mantenendo la viscosità ottimale per il flusso attraverso la filiera.
- Assemblaggio della matrice – La piastra di estrusione modella la massa fusa sotto pressione in filamenti; un tagliente rotante a faccia frontale taglia il cordone emergente ad alta velocità, producendo pezzi di lunghezza uniforme—fattore cruciale per garantire una croccantezza costante e un’efficace assorbimento dell’olio e adesione delle spezie dopo l’estrusione.
Meccanica del processo di estrusione: dalla pasta al fiocco croccante
Taglio, calore e pressione: come l’estrusore per Cheeto trasforma la sospensione di farina di mais
All’interno del cilindro, la sospensione umida di farina di mais subisce un’intensa azione di taglio meccanico da parte della vite rotante, mentre i riscaldatori del cilindro e il calore generato dall’attrito ne innalzano rapidamente la temperatura. Questa combinazione fa sì che i granuli di amido assorbano acqua, si rigonfino e si gelatinizzino completamente; le proteine, nel contempo, si denaturano. Elementi alternati di trasporto e mescolamento sulla vite garantiscono una progressiva omogeneizzazione del materiale fuso, generando una pressione interna compresa tra 30 e 50 bar — sufficiente a comprimere l’impasto e assicurare un’idratazione completa e un efficiente trasferimento termico. Questo ambiente accuratamente controllato trasforma la sospensione in una massa viscoelastica pronta per l’espansione. Anche minime deviazioni nel tempo di permanenza o nel riscaldamento possono compromettere la gelatinizzazione, influenzando direttamente la croccantezza finale: la capacità dell’estrusore di bilanciare taglio, calore e pressione in un unico passaggio continuo è fondamentale per ottenere la leggerezza e la caratteristica croccantezza del prodotto.
Espansione e gonfiatura all’uscita della filiera: nascita della forma e della porosità del Cheeto
Mentre l’impasto surriscaldato esce dalla filiera, la pressione crolla da circa 35 bar a livelli atmosferici, trasformando istantaneamente l’umidità interna in vapore e gonfiando la matrice amidacea. Questa espansione su scala millisecondi genera una fitta rete interconnessa di celle d’aria, che si solidifica al raffreddamento per fissare porosità e rigidità. La geometria della filiera determina la forma della sezione trasversale: un’apertura curva produce il caratteristico ricciolo del Cheeto, mentre il taglio sincronizzato sulla faccia genera lunghezze uniformi. La transizione vetrosa dell’amido durante il raffreddamento rapido conferisce all’esterno rigidità e croccantezza. Poiché l’espansione è estremamente sensibile, è essenziale controllare con precisione l’umidità (18–22% all’uscita della filiera) e la temperatura della massa fusa: troppa poca umidità limita il rigonfiamento, producendo pezzi densi; troppa umidità indebolisce le pareti cellulari, generando texture fragili e sbriciolabili. Il risultato è un prodotto soffiato a bassa densità ma strutturalmente robusto, pronto per l’essiccazione e l’aromatizzazione.
Parametri critici che definiscono la croccantezza: temperatura, umidità e tempo di permanenza
Controllo della zona del cilindro (140–165 °C) e suo effetto sulla gelatinizzazione dell’amido
La temperatura del cilindro regola la gelatinizzazione dell’amido, ossia la trasformazione fondamentale della farina di mais grezza in una massa fusa espandibile e coesiva. Il riscaldamento a più zone mantiene un gradiente termico costante, che generalmente aumenta da 140 °C all’imbocco di alimentazione fino a circa 165 °C in prossimità della filiera. Questo andamento garantisce una cottura uniforme senza bruciature. Entro tale intervallo e con un tempo di permanenza di 10–20 secondi, i granuli di amido si idratano completamente, si gonfiano e perdono la loro cristallinità, raggiungendo la viscosità ottimale della massa fusa. Un calore insufficiente lascia granuli non gelatinizzati, che ostacolano l’espansione e producono fiocchi densi e duri; un calore eccessivo degrada i polimeri dell’amido, generando strutture fragili e sbriciolabili. Una gestione precisa delle singole zone consente agli operatori di regolare la reologia della massa fusa per ottenere la struttura porosa e la croccantezza desiderate.
Ottimizzazione dell’umidità (18–22 %) e della pressione (30–50 bar) per un’espansione costante
Il contenuto di umidità (18–22%) svolge una duplice funzione: agisce come plastificante, riducendo la viscosità della massa fusa per un trasporto regolare, e costituisce l’agente espandente principale. Sottoposta a pressioni di 30–50 bar nel cilindro, l’acqua rimane surriscaldata, quindi si trasforma istantaneamente in vapore all’uscita della filiera, espandendo la matrice amidacea in schiuma. Con umidità inferiore al 18%, la massa fusa diventa eccessivamente viscosa, aumentando la coppia richiesta e rischiando un’espansione irregolare; con umidità superiore al 22%, l’eccesso d’acqua raffredda la massa fusa e destabilizza le pareti cellulari, producendo fiocchi morbidi e non croccanti. Il mantenimento di questa ristretta finestra di umidità e pressione garantisce un’espansione uniforme su ogni pezzo, offrendo quella leggerezza e quella croccantezza elastica che i consumatori si aspettano.
Finitura post-estrusione: friggitura, essiccazione e adesione del sapore
Dopo l’estrusione e il taglio, i fiocchi caldi e plastici passano in un essiccatore continuo, dove l’umidità scende da circa il 20–25% a un valore stabile del 2–5%. Questa fase solidifica la matrice porosa di amido e fissa la croccantezza: un’essiccazione insufficiente provoca una consistenza gommosa e una scarsa adesione delle spezie. Una volta raffreddati alla temperatura ambiente, i fiocchi possono essere sottoposti a friggitura lampo o cottura in forno per migliorare la rigidità superficiale e ottenere un colore dorato, a seconda della variante del prodotto. Segue l’applicazione del sapore: viene nebulizzata una sottile nebbia di olio vegetale che funge da legante, quindi le polveri secche degli aromi vengono mescolate in un tamburo rotante fino a ottenere una copertura uniforme. Un eccesso di olio causa untuosità; una quantità insufficiente fa staccare le spezie. Fondamentalmente, una gestione corretta dell’umidità durante l’essiccazione è il fattore invisibile che garantisce sia la croccantezza strutturale sia una copertura di formaggio affidabile e ben aderente — il tratto distintivo finale dello snack.
FAQ
Qual è il ruolo principale di un estrusore Cheeto nella produzione di snack?
Il ruolo principale di un estrusore Cheeto è trasformare la sospensione di farina di mais precondizionata in soffici e leggeri snack a base di formaggio, integrando in un’unica operazione automatizzata il trasporto, il mescolamento, la cottura e la formatura.
In che modo il design della vite e le zone del cilindro influenzano il processo di estrusione?
Il design della vite regola l’avanzamento del materiale, l’intensità del taglio e l’omogeneità del fuso, mentre le zone del cilindro forniscono un riscaldamento controllato essenziale per la gelatinizzazione dell’amido e la plasticizzazione del fuso.
Perché il contenuto di umidità è fondamentale durante l’estrusione?
Il contenuto di umidità (18–22%) è fondamentale perché riduce la viscosità del fuso facilitandone il trasporto ed agisce come principale agente espandente, generando la struttura porosa e soffiata dello snack all’uscita dalla filiera.
Quali parametri influenzano la croccantezza e la consistenza dei Cheetos?
La croccantezza e la consistenza sono influenzate dalla temperatura del cilindro, dal contenuto di umidità, dalla pressione, dal tempo di permanenza e dalle tecniche di essiccazione e frittura post-estrusione.
Indice dei Contenuti
- L’estrusore per Cheetos: funzione principale e panoramica del sistema
- Meccanica del processo di estrusione: dalla pasta al fiocco croccante
- Parametri critici che definiscono la croccantezza: temperatura, umidità e tempo di permanenza
- Finitura post-estrusione: friggitura, essiccazione e adesione del sapore
-
FAQ
- Qual è il ruolo principale di un estrusore Cheeto nella produzione di snack?
- In che modo il design della vite e le zone del cilindro influenzano il processo di estrusione?
- Perché il contenuto di umidità è fondamentale durante l’estrusione?
- Quali parametri influenzano la croccantezza e la consistenza dei Cheetos?