 EN

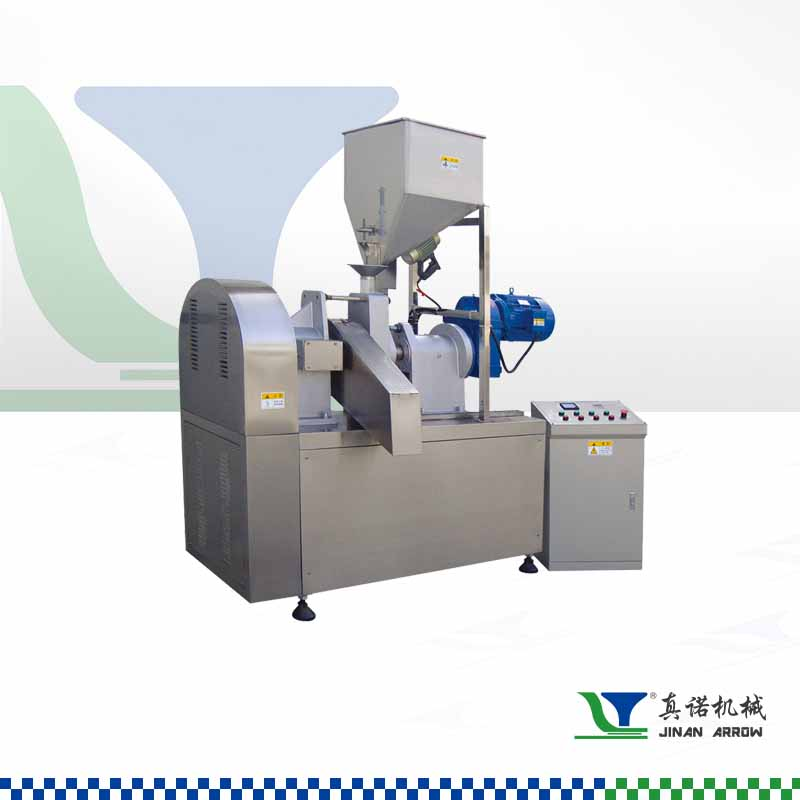
Extrudatorul Cheeto: Funcția de bază și prezentarea generală a sistemului
Ce este un extrudator Cheeto? Definirea rolului mașinii în producția de gustări
Un extrudator Cheeto este un sistem specializat de extrudare alimentară cu temperatură înaltă și timp scurt (HTST), conceput pentru a transforma în mod continuu pasta de făină de porumb precondiționată în fulgi de brânză ușori și aerisiți, cu o crocănță specifică. Spre deosebire de gătirea în loturi, acesta integrează într-o singură operație automatizată transportul, amestecarea, gătirea și modelarea. Făina de porumb prehidratată intră în extrudator, unde forța intensă de forfecare și energia termică controlată determină gelatinizarea amidonului, denaturarea proteinelor și formarea presiunii de topire—permițând o expansiune rapidă la ieșirea prin matriță. La ieșire, scăderea bruscă a presiunii transformă umiditatea internă în abur, provocând expansiunea aluatului într-o structură poroasă și cu bule, care se solidifică aproape instantaneu. Prin reglarea precisă a temperaturii, umidității și vitezei șurubului, extrudatorul asigură o densitate și o textură constante în gură—făcându-l componenta esențială a producției moderne de gustări crocante.
Componente cheie: proiectarea șurubului, zonele cilindrului și ansamblul matriței
Componente proiectate cu precizie funcționează în armonie pentru a transforma făina de porumb brută în fulgi finalizați:
- Proiectare a șurubului – În mod tipic, o configurație cu două șuruburi care se rotesc în același sens; arborele include elemente de transport, de amestecare și cu pas invers pentru a controla avansarea materialului, intensitatea forfecării și omogenitatea topiturii—influențând direct gelatinizarea amidonului și expansiunea finală.
- Zonele cilindrului – Un cilindru cu manta, împărțit în secțiuni de alimentare, compresie și dozare, permite controlul independent al temperaturii. Zonele încălzite (140–165 °C) gătesc și plasticizează treptat pastele, menținând o vâscozitate optimă pentru curgerea prin matriță.
- Montaj matriță – Placa matriței modelează topitura sub presiune în fire; un tăietor cu față rotativă taie coarda emergentă la viteză ridicată pentru a produce bucăți de lungime uniformă—esențial pentru o crocantă constantă și pentru o absorbție eficientă ulterioară a uleiului și o aderență optimă a condimentelor.
Mecanica procesului de extrudare: De la aluat la fulgi crocanți
Forfecare, căldură și presiune: Cum transformă extrudatorul pentru Cheetos pasta de făină de porumb
În interiorul cilindrului, amestecul umed de făină de porumb este supus unei forțe intense de forfecare mecanică datorită șurubului în rotație, în timp ce încălzitoarele cilindrului și căldura generată prin frecare ridică temperatura acestuia rapid. Această combinație determină absorbția apei de către granulele de amidon, umflarea lor și gelatinizarea completă; în același timp, proteinele se denatură. Elementele alternative de transport și amestec ale șurubului asigură o omogenizare progresivă a masei topite, creând o presiune internă de 30–50 bar—suficientă pentru a comprima aluatul și a garanta o hidratare și o transferare termică complete. Acest mediu controlat cu precizie transformă amestecul într-o masă vâscoelastică pregătită pentru expansiune. Chiar și mici abateri în timpul de ședere sau în încălzire pot compromite gelatinizarea, afectând direct crocanta finală—capacitatea extruderului de a echilibra forța de forfecare, căldura și presiunea într-un singur pas continuu este esențială pentru textura ușoară și crocanța distinctă a produsului.
Expansiunea și umflarea la ieșirea din matrice: Nașterea formei Cheeto și a porozității
Pe măsură ce aluatul suprâncălzit părăsește matricea, presiunea scade brusc de la ~35 bar la nivelul atmosferic — transformând umiditatea internă în abur și umflând matricea amidonului. Această expansiune, care are loc în milisecunde, creează o rețea fină și interconectată de celule de aer, care se solidifică la răcire pentru a fixa porozitatea și rigiditatea. Geometria matricei determină forma secțiunii transversale — o orificiu curbat produce caracteristica îndoire a Cheeto — în timp ce tăierea sincronizată la față asigură lungimi uniforme. Tranziția sticlei amidonului în timpul răcirii rapide stabilește exteriorul rigid și crocant. Deoarece expansiunea este extrem de sensibilă, controlul precis al umidității (18–22 % la ieșirea din matrice) și al temperaturii masei topite este esențial: prea puțină umiditate limitează umflare, ducând la bucăți dense; prea multă umiditate slăbește pereții celulelor, rezultând o textură fragilă și friabilă. Rezultatul este un produs umflat cu densitate scăzută, dar structură robustă — gata pentru uscare și aromatizare.
Parametri critici care definesc crocanța: temperatură, umiditate și timp de ședere
Controlul zonei tamburului (140–165°C) și efectul său asupra gelatinizării amidonului
Temperatura tamburului reglează gelatinizarea amidonului—transformarea esențială a făinii de porumb crudă într-o masă topită expandabilă și coerentă. Încălzirea pe mai multe zone menține un gradient termic stabil, de obicei crescând de la 140°C la gâtul de alimentare până la aproximativ 165°C în apropierea matriței. Această progresie asigură o gătire uniformă, fără ardere. În cadrul acestui interval și cu un timp de ținere de 10–20 secunde, granulele de amidon se hidratează complet, se umflă și își pierd cristalinitatea—atingând o vâscozitate optimă a masei topite. Căldura insuficientă lasă granule negelatinizate, care împiedică expansiunea și produc fulgi denși și duri; căldura excesivă degradează polimerii de amidon, generând texteuri slabe și friabile. O gestionare precisă a zonelor permite operatorilor să ajusteze reologia masei topite pentru a obține structura poroasă și crocanta dorite.
Optimizarea umidității (18–22%) și a presiunii (30–50 bar) pentru o expansiune constantă
Conținutul de umiditate (18–22 %) îndeplinește un rol dublu: acționează ca plastifiant, reducând vâscozitatea în stare topită pentru o transportare uniformă, și reprezintă agentul principal de spumare pentru expansiune. Sub presiuni în cilindru de 30–50 bar, apa rămâne suprăîncălzită, apoi se transformă brusc în abur la ieșirea prin matrice, umflând matricea de amidon într-o spumă. Sub 18 % umiditate, masa topită devine prea vâscoasă, ceea ce crește cuplul și poate duce la o expansiune neuniformă; peste 22 % umiditate, excesul de apă răcește masa topită și destabilizează pereții celulelor, producând fulgi moi, fără crocănță. Menținerea acestei ferestre înguste de umiditate și presiune asigură o expansiune uniformă pentru fiecare bucată, oferind consumatorilor crocănța ușoară și elastică pe care o așteaptă.
Finisarea post-extrudare: prăjirea, uscarea și aderarea aromelor
După extrudare și tăiere, fulgii fierbinți și plastici se deplasează către un uscător continuu, unde umiditatea scade de la ~20–25% la o valoare stabilă de 2–5%. Această etapă consolidează matricea poroasă de amidon și fixează crocanta—uscarea insuficientă duce la o textură gumeoasă și la o aderență slabă a condimentelor. Odată răciți la temperatura camerei, fulgii pot fi supuși unei prăjiri rapide sau coacerii pentru a îmbunătăți rigiditatea suprafeței și nuanța aurie, în funcție de varianta produsului. Apoi urmează aplicarea aromelor: un spray fin de ulei vegetal este pulverizat pentru a acționa ca liant, după care pudrele uscate de condimente sunt amestecate într-un tambur rotativ până la o acoperire uniformă. Aplicarea excesivă de ulei conduce la o textură grasă; aplicarea insuficientă face ca condimentele să se desprindă. În mod esențial, gestionarea corectă a umidității în timpul uscării este o componentă invizibilă care asigură atât crocanța structurală, cât și acoperirea consistentă și aderentă cu brânză—caracteristica finală distinctivă a gustării.
Întrebări frecvente
Care este rolul principal al extrudorului Cheeto în producția gustărilor?
Rolul principal al unui extrudator Cheeto este de a transforma pasta de făină de porumb precondiționată în fulgi ușori și aerisiți cu aromă de brânză, integrând într-o singură operație automatizată transportul, amestecarea, gătirea și modelarea.
Cum influențează designul șurubului și zonele cilindrului procesul de extrudare?
Designul șurubului controlează avansarea materialului, intensitatea forfecării și omogenitatea topiturii, în timp ce zonele cilindrului oferă încălzire controlată, esențială pentru gelatinizarea amidonului și plasticizarea topiturii.
De ce este esențial conținutul de umiditate în timpul extrudării?
Conținutul de umiditate (18–22%) este esențial, deoarece reduce vâscozitatea topiturii pentru transport și acționează ca agent principal de umflare, creând textura poroasă a fulgilor la ieșirea din matriță.
Ce parametri influențează crocanta și textura Cheetos?
Crocanta și textura sunt influențate de temperatura cilindrului, conținutul de umiditate, presiunea, timpul de ședere și tehnicile de uscare și prăjire post-extrudare.
Cuprins
- Extrudatorul Cheeto: Funcția de bază și prezentarea generală a sistemului
- Mecanica procesului de extrudare: De la aluat la fulgi crocanți
- Parametri critici care definesc crocanța: temperatură, umiditate și timp de ședere
- Finisarea post-extrudare: prăjirea, uscarea și aderarea aromelor
- Întrebări frecvente