 EN

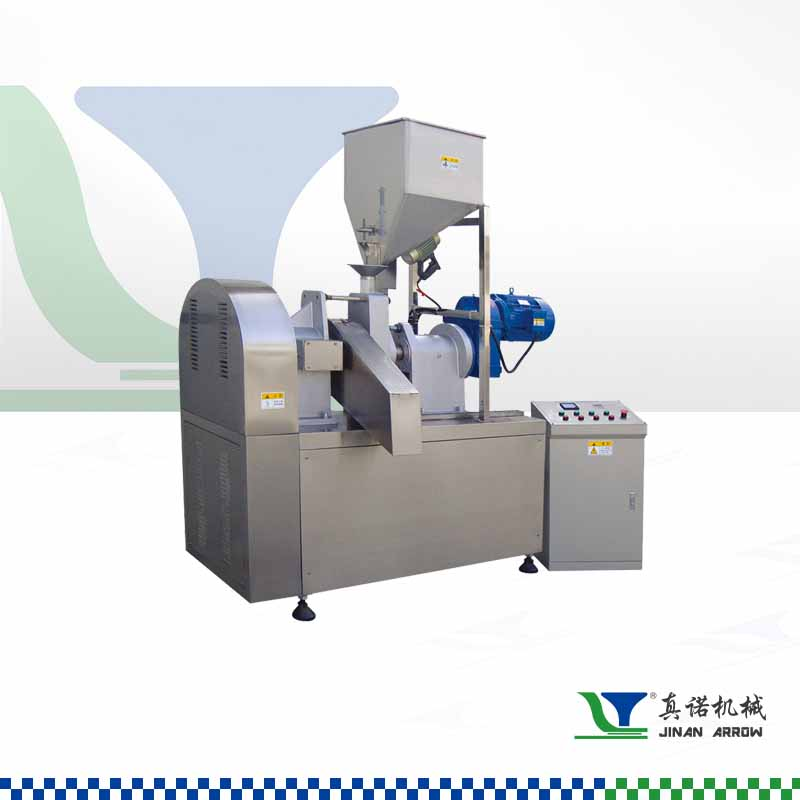
Die Cheeto-Extrusionsmaschine: Kernfunktion und Systemübersicht
Was ist eine Cheeto-Extrusionsmaschine? Definition der Maschinenfunktion in der Snackherstellung
Ein Cheeto-Extruder ist ein spezialisierter Hochtemperatur-Kurzzeit-(HTST)-Lebensmittel-Extrusionsprozess, der kontinuierlich vorkonditionierte Maisgrieß-Suspension in leichte, luftige Käseknusper mit charakteristischem Knuspergefühl umwandelt. Im Gegensatz zur Chargenverarbeitung integriert er Förderung, Mischen, Kochen und Formgebung in einem einzigen automatisierten Vorgang. Vorhydratisierter Maisgrieß gelangt in den Extruder, wo intensive Scherkräfte und gezielte thermische Energie die Stärke quellen, Proteine denaturieren und einen Schmelzdruck aufbauen – was eine schnelle Expansion am Düsenaustritt ermöglicht. Beim Austritt führt der plötzliche Druckabfall dazu, dass die innere Feuchtigkeit augenblicklich zu Dampf verdampft und den Teig in eine poröse, bläschenartige Struktur aufbläht, die nahezu sofort erstarrt. Durch präzise Regelung von Temperatur, Feuchtigkeit und Schneckendrehzahl gewährleistet der Extruder eine konstante Dichte und Mundgefühl – weshalb er das entscheidende Kernstück der modernen knusprigen Snack-Herstellung ist.
Wesentliche Komponenten: Schneckendesign, Zylinderzonen und Düsenanordnung
Präzisionsgefertigte Komponenten arbeiten gemeinsam, um Rohmaismehl in fertige Puffs umzuwandeln:
- Schraubenentwurf – Üblicherweise eine sich gleichsinnig drehende Doppelschneckenkonfiguration: Die Welle enthält Förder-, Knet- und Rückwärtssteigungselemente, um den Materialtransport, die Scherintensität und die Schmelzhomogenität zu steuern – was direkt die Stärkegelatinisierung und die endgültige Aufblähung beeinflusst.
- Zylinderzonen – Ein mantelbeheizter Zylinder mit getrennten Zonen für Dosierung, Verdichtung und Dosierförderung ermöglicht eine unabhängige Temperaturregelung. Beheizte Zonen (140–165 °C) kochen die Aufschlämmung schrittweise ein und plastifizieren sie, wobei die optimale Viskosität für den Düsenstrom erhalten bleibt.
- Presswalzenmontage – Die Düsenplatte formt die unter Druck stehende Schmelze zu Strängen; ein rotierender Frontschneider trennt das austretende Band mit hoher Geschwindigkeit, um einheitliche Stücklängen zu erzeugen – entscheidend für eine gleichmäßige Knusprigkeit sowie eine effiziente Ölaufnahme und Gewürzhaftung nach der Extrusion.
Mechanik des Extrusionsprozesses: Vom Teig zum knusprigen Puff
Scherspannung, Wärme und Druck: Wie der Cheeto-Extruder Maisgrieß-Aufschlämmung umwandelt
Im Inneren des Zylinders erfährt die angefeuchtete Maisgrieß-Suspension intensive mechanische Scherung durch die rotierende Schnecke, während Zylinderheizungen und Reibungswärme die Temperatur rasch erhöhen. Diese Kombination bewirkt, dass Stärkekörner Wasser aufnehmen, anschwellen und vollständig geliert werden; gleichzeitig denaturieren die Proteine. Abwechselnde Förder- und Mischelemente an der Schnecke gewährleisten eine schrittweise Homogenisierung der Schmelze und bauen einen Innendruck von 30–50 bar auf – ausreichend, um den Teig zu komprimieren und eine gründliche Hydratation sowie Wärmeübertragung sicherzustellen. Dieses präzise gesteuerte Umfeld wandelt die Suspension in eine viskoelastische Masse um, die für die Expansion vorbereitet ist. Selbst geringfügige Abweichungen bei Verweilzeit oder Erwärmung können die Gelatinisierung beeinträchtigen und sich unmittelbar auf die endgültige Knusprigkeit auswirken – die Fähigkeit des Extruders, Scherung, Wärme und Druck in einem einzigen kontinuierlichen Schritt auszubalancieren, ist entscheidend für die leichte Textur und die charakteristische Knusperigkeit des Produkts.
Expansion und Aufblähen am Düsenaustritt: Die Entstehung der Cheeto-Form und Porosität
Wenn der überhitzte Teig die Düse verlässt, fällt der Druck innerhalb von Millisekunden von etwa 35 bar auf Umgebungsdruck ab – wodurch die innere Feuchtigkeit augenblicklich zu Dampf verdampft und die Stärkematrix aufbläht. Diese millisekundenschnelle Expansion erzeugt ein feines, miteinander verbundenes Netz aus Luftporen, das beim Abkühlen erstarrt und so Porosität sowie Steifigkeit fixiert. Die Geometrie der Düse bestimmt die Querschnittsform – eine gekrümmte Öffnung erzeugt die ikonische Cheeto-Spirale – während ein synchronisierter Frontschneidvorgang einheitliche Längen gewährleistet. Der Glasübergang der Stärke während der schnellen Abkühlung bewirkt die starre, knusprige Oberfläche. Da die Expansion äußerst empfindlich ist, ist eine präzise Steuerung der Feuchtigkeit (18–22 % am Düsenaustritt) und der Schmelzetemperatur entscheidend: Zu wenig Feuchtigkeit begrenzt das Aufquellen und führt zu dichten Stücken; zu viel Feuchtigkeit schwächt die Zellwände und erzeugt brüchige, krümelige Texturen. Das Ergebnis ist ein puffiges Produkt mit geringer Dichte und hoher struktureller Festigkeit – bereit für Trocknung und Aromatisierung.
Kritische Parameter, die das Knuspergefühl definieren: Temperatur, Feuchtigkeit und Verweilzeit
Steuerung der Zonen im Extruderzylinder (140–165 °C) und deren Einfluss auf die Stärkegelatinisierung
Die Zylindertemperatur bestimmt die Stärkegelatinisierung – die entscheidende Umwandlung von rohem Maismehl in eine aufschäumbare, zusammenhängende Schmelze. Eine mehrzonierte Beheizung gewährleistet einen konstanten thermischen Gradienten, der typischerweise von 140 °C am Einzug bis hin zu etwa 165 °C nahe dem Düsenmundstück ansteigt. Dieser Anstieg stellt eine gleichmäßige Gärung ohne Anbrennen sicher. Innerhalb dieses Temperaturbereichs und bei einer Verweilzeit von 10–20 Sekunden hydratisieren, quellen und verlieren die Stärkekörner ihre Kristallstruktur vollständig – wodurch die optimale Schmelzviskosität erreicht wird. Unzureichende Wärmezufuhr hinterlässt unvergellte Körner, die die Aufschäumung behindern und dichte, harte Puffs ergeben; übermäßige Wärme degradiert die Stärkepolymere und führt zu schwachen, krümeligen Texturen. Eine präzise Steuerung der einzelnen Zonen ermöglicht es den Bedienern, die Rheologie der Schmelze gezielt an die gewünschte poröse Struktur und das knusprige Bissgefühl anzupassen.
Optimierung der Feuchtigkeit (18–22 %) und des Drucks (30–50 bar) für eine konsistente Aufschäumung
Der Feuchtigkeitsgehalt (18–22 %) erfüllt eine Doppelfunktion: als Weichmacher, der die Schmelzviskosität senkt und einen gleichmäßigen Transport ermöglicht, sowie als Haupttreibmittel für die Aufblähung. Unter Zylinderdrücken von 30–50 bar bleibt das Wasser überhitzt – und verdampft schlagartig zu Dampf an der Düse, wodurch die Stärkematrix zu Schaum aufgebläht wird. Bei einem Feuchtigkeitsgehalt unter 18 % wird die Schmelze zu viskos, was das Drehmoment erhöht und eine ungleichmäßige Aufblähung begünstigt; bei über 22 % kühlt überschüssiges Wasser die Schmelze ab und destabilisiert die Zellwände, wodurch weiche, nicht knusprige Puffs entstehen. Die Einhaltung dieses engen Feuchtigkeits-Druck-Fensters gewährleistet eine einheitliche Aufblähung jedes einzelnen Stücks – und liefert den leichten, elastischen Knuspergenuss, den Verbraucher erwarten.
Nach-Extrusions-Veredelung: Frittieren, Trocknen und Geschmacksstoffhaftung
Nach der Extrusion und dem Schneiden bewegen sich die heißen, plastischen Puffs in einen kontinuierlichen Trockner, wo die Feuchtigkeit von etwa 20–25 % auf eine stabile 2–5 % sinkt. Dieser Schritt verfestigt die poröse Stärkematrix und fixiert die Knusprigkeit – unzureichendes Trocknen führt zu Zähigkeit und schlechter Gewürzhaftung. Sobald die Puffs auf Raumtemperatur abgekühlt sind, können sie je nach Produktvariante einer Blitzfrittierung oder Backbehandlung unterzogen werden, um Steifigkeit der Oberfläche und goldene Farbe zu verbessern. Anschließend erfolgt die Geschmacksgebung: Ein feiner Nebel aus Pflanzenöl wird als Haftmittel versprüht; danach werden trockene Gewürzpulver in einer rotierenden Trommel so lange gewälzt, bis sie gleichmäßig aufgetragen sind. Zu viel Öl führt zu Fettigkeit; zu wenig Öl bewirkt, dass das Gewürz abfällt. Entscheidend ist, dass eine korrekte Feuchtigkeitssteuerung während des Trocknens den unsichtbaren Hebel darstellt, der sowohl die strukturelle Knusprigkeit als auch eine zuverlässige, haftende Käseschicht sicherstellt – das endgültige Kennzeichen des Snacks.
Häufig gestellte Fragen
Welche Hauptfunktion hat ein Cheeto-Extruder bei der Snack-Herstellung?
Die Hauptaufgabe eines Cheeto-Extruders besteht darin, eine vorgewässerte Maisgrieß-Suspension in leichte, luftige Käseknusperchen umzuwandeln, wobei Förderung, Mischen, Kochen und Formgebung in einem einzigen automatisierten Vorgang integriert sind.
Wie beeinflussen Schneckenkonstruktion und Zylinderzonen den Extrusionsprozess?
Die Schneckenkonstruktion steuert die Materialförderung, die Scherintensität und die Homogenität der Schmelze, während die Zylinderzonen eine gezielte Erwärmung bereitstellen, die für die Stärke-Gelatinisierung und die Plastifizierung der Schmelze unerlässlich ist.
Warum ist der Feuchtigkeitsgehalt während der Extrusion entscheidend?
Der Feuchtigkeitsgehalt (18–22 %) ist entscheidend, da er die Schmelzeviskosität senkt, um den Transport zu ermöglichen, und zugleich als primäres Treibmittel fungiert, das beim Austritt aus der Düse die poröse Knusperstruktur erzeugt.
Welche Parameter beeinflussen die Knusprigkeit und Textur von Cheetos?
Die Knusprigkeit und Textur werden durch die Zylindertemperatur, den Feuchtigkeitsgehalt, den Druck, die Verweilzeit sowie die nachfolgenden Trocknungs- und Frittierverfahren beeinflusst.
Inhaltsverzeichnis
- Die Cheeto-Extrusionsmaschine: Kernfunktion und Systemübersicht
- Mechanik des Extrusionsprozesses: Vom Teig zum knusprigen Puff
- Kritische Parameter, die das Knuspergefühl definieren: Temperatur, Feuchtigkeit und Verweilzeit
- Nach-Extrusions-Veredelung: Frittieren, Trocknen und Geschmacksstoffhaftung
- Häufig gestellte Fragen